


Contrôler la dynamique thermique locale d'un arc électrique à haute température est là où les conceptions CAO théoriques rencontrent la réalité de l'atelier. Alors qu'une enceinte structurelle peut sembler impeccable sur un écran d'ordinateur, allumer un chalumeau de soudage peut instantanément compromettre les tolérances brutes si l'apport de chaleur n'est pas méticuleusement géré. Pour les développeurs de produits, maîtriser le soudage de tôles représente l'étape ultime pour créer des enceintes étanches, robustes et structurellement solides.
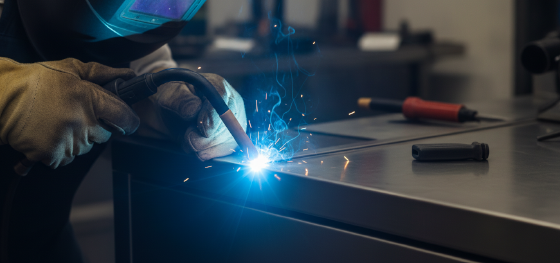
Contrairement aux systèmes mécaniques de verrouillage rapide qui laissent des espaces physiques, une jonction métallurgique fusionnée se comporte comme une structure continue unique, répartissant les contraintes uniformément sous de lourdes charges dynamiques. Cependant, les tôles minces sont très sensibles à l'énergie thermique. Si votre fabricant ne dispose pas de fixations dédiées et de réglages de chalumeau corrects, vous serez confronté à de graves déformations, des trous de brûlure et des rejets cosmétiques coûteux.
Plongeons dans la physique fondamentale de la gestion thermique des plaques minces, analysons quand choisir le TIG plutôt que le MIG pour les alliages délicats, et explorons comment le meulage professionnel après soudage offre des surfaces impeccables, prêtes pour la vente au détail.
contenu :
Le défi du soudage de tôles minces
Soudage TIG vs MIG pour l'aluminium et l'acier inoxydable
Soudage par points pour l'assemblage d'enceintes à grande vitesse
Meulage et polissage après soudage
Soudage et fabrication impeccables chez JUCHENG
FAQ : Questions critiques sur le soudage de tôles
Le défi du soudage de tôles minces
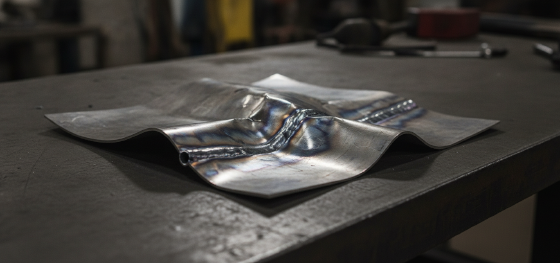
Pourquoi les tôles minces se déforment-elles si facilement lors du soudage thermique ?
Les plaques de faible épaisseur possèdent une masse thermique limitée, ce qui signifie que la chaleur intense d'un arc électrique se concentre rapidement dans une petite zone, provoquant une expansion localisée et une grave distorsion thermique lors du refroidissement.
Lors du soudage de matériaux de moins de 2 mm d'épaisseur, le soudeur marche constamment sur une corde raide entre une pénétration complète et un trou soufflé à travers le joint, une défaillance connue sous le nom de brûlure. Lorsque le métal se liquéfie, l'action capillaire peut tirer le bain de soudure vers le bas si l'écart de l'arc est trop large ou si la vitesse de déplacement est trop lente.
Pour contrôler cet apport de chaleur à haute énergie, les fabricants professionnels déploient des gabarits rigides sur mesure soutenus par des barres de refroidissement en cuivre. Comme le cuivre absorbe la chaleur beaucoup plus rapidement que l'acier ou l'aluminium, placer ces blocs de refroidissement directement sous les lignes de joint évacue l'excès d'énergie thermique. Cette configuration mécanique simple limite l'expansion localisée, éliminant le flambage et les ondulations disgracieux qui ruinent les panneaux de tôle mince.
Soudage TIG vs MIG pour l'aluminium et l'acier inoxydable
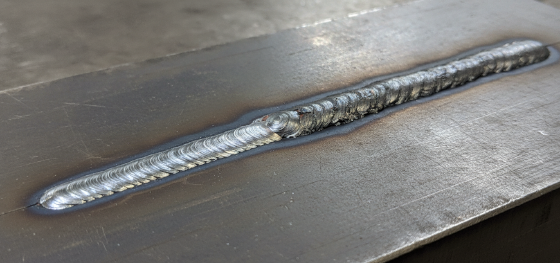
Quand devez-vous choisir le soudage TIG plutôt que le MIG pour les boîtiers personnalisés ?
Choisissez le TIG pour les assemblages délicats et en petite série nécessitant des cordons de soudure ultra-propres et esthétiques ; optez pour le MIG pour les plaques plus épaisses où la vitesse élevée et la pénétration profonde du joint sont les exigences principales.
Lors du choix de la bonne méthode pour l'aluminium et l'acier inoxydable, l'évaluation des techniques de soudage de tôles se résume à un compromis entre l'esthétique et la vitesse. Pour les boîtiers médicaux et le matériel grand public, le soudage TIG est la référence absolue. Utilisant une électrode en tungstène non consommable, l'opérateur contrôle l'apport de chaleur avec une pédale tout en alimentant manuellement un métal d'apport, produisant une série de vaguelettes de soudure superposées en forme de pile de pièces, sans aucune projection.
À l'inverse, le soudage MIG utilise un fil consommable alimenté automatiquement qui sert à la fois d'électrode et de métal d'apport. Cette alimentation continue permet des taux de dépôt rapides, rendant le MIG extrêmement rapide pour les longs cordons droits sur l'acier de construction lourd. Cependant, le MIG génère beaucoup de projections et un profil de cordon plus épais, ce qui nécessite un travail secondaire important pour nettoyer et aplanir.
Soudage par points pour l'assemblage d'enceintes à grande vitesse
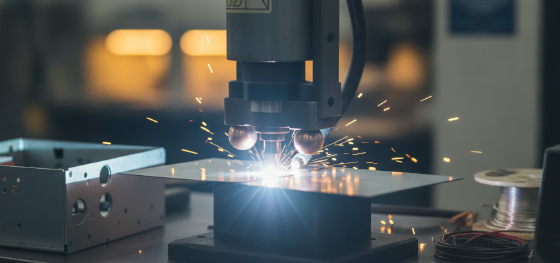
Pourquoi le soudage par points est-il si efficace pour l'assemblage de boîtiers en grande série ?
Le soudage par points utilise une résistance électrique élevée pour fusionner instantanément des tôles superposées à des points ciblés, sans nécessiter de baguettes d'apport, de gaz de protection ou de nettoyage spécialisé après soudage.
Pour les assemblages de tôles avec plusieurs rebords superposés, réaliser un cordon de soudure continu est souvent une perte de temps machine. C'est là que le soudage par points par résistance domine la chaîne de production. Les bras de soudage pneumatiques serrent deux tôles superposées entre des électrodes en alliage de cuivre, envoyant une impulsion de courant élevé directement à travers le point de contact.
Comme la résistance de l'acier est plus élevée que celle des électrodes en cuivre, le métal fond et fusionne instantanément en un noyau localisé et sécurisé. Ce chauffage localisé maintient les surfaces environnantes froides, empêchant tout gauchissement thermique notable. C'est le chemin le plus rapide et le plus rentable pour assembler des supports internes, des châssis et des panneaux de boîtier.
Meulage et polissage après soudage
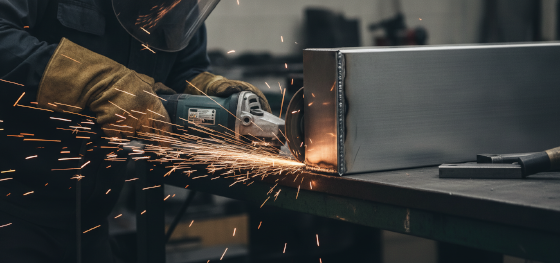
Quelles opérations secondaires sont nécessaires pour rendre les coins soudés complètement invisibles ?
Nous meulons le cordon de soudure en relief à l'aide de meules abrasives progressives, en mélangeant soigneusement le joint au ras du métal de base environnant avant le revêtement en poudre final.
Un joint de soudure industriel sortant directement de la cabine est rarement prêt pour la vente au détail. Pour les châssis électroniques haut de gamme et les chariots médicaux, les clients attendent un coin solide et sans couture qui ressemble à un bloc de métal moulé d'une seule pièce. Pour obtenir cet aspect, un lissage professionnel de la soudure est nécessaire.
Nos techniciens de finition utilisent des meuleuses à vitesse variable équipées de disques à lamelles de granulométries progressives, passant de meules agressives de grain 60 à des disques de lissage ultra-fins de grain 180. Le technicien doit maintenir un toucher léger et plat ; un meulage trop profond amincira la paroi de la tôle, tandis qu'un meulage en angle laissera des rainures permanentes. Nous alignons notre direction de polissage avec le sens naturel du grain du métal, créant une finition de surface uniforme et continue qui masque complètement la ligne de joint sous la peinture ou l'anodisation.
Soudage et fabrication impeccables chez JUCHENG
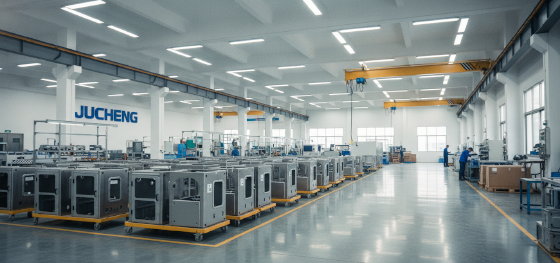
How does JUCHENG ensure consistent weld quality on complex custom chassis?
We operate high-end TIG, MIG, and resistance spot welders managed by certified fabricators, utilizing custom-designed alignment jigs to guarantee perfect geometric tolerances.
Our high-precision workstations integrate sheet metal welding with CNC machining and stamping to provide a turnkey manufacturing hub. As the final permanent assembly phase within the processus de fabrication de tôlerie, our certified welders coordinate with our quality inspection team to ensure every welded joint meets structural and cosmetic requirements.
Whether your product calls for lightweight aluminum, high-strength stainless steel, or highly formable carbon steel, we match each alloy to its mathematically optimized heat-input parameter. Our technical department provides a 24-hour free DFM analysis to evaluate your CAD designs for weld access and joint clearance before we ignite a single torch. Supported by our no MOQ policy and rapid delivery schedules, we handle your assemblies from initial flat patterns to final cosmetic finishing.
FAQ : Questions critiques sur le soudage de tôles
Why is welding aluminum significantly harder than stainless steel?
Aluminum possesses incredibly high thermal conductivity and a low melting point, meaning heat dissipates rapidly away from the joint, requiring much higher starting currents. Additionally, aluminum instantly forms a tough, non-conductive oxide layer on its surface, which must be chemically or mechanically removed immediately before welding to prevent severe weld porosity.
What causes weld spatter, and how does JUCHENG prevent it?
Weld spatter occurs during MIG welding when the electrical current fluctuates, causing molten metal droplets to fly out of the weld puddle and solidify on the surrounding sheet. We eliminate this by utilizing advanced synergic MIG welders that auto-stabilize the arc, and by applying protective anti-spatter sprays to the sheet surfaces before welding.
Is spot welding strong enough to replace structural MIG welds?
For thin-sheet electronic chassis and cabinet doors, spot welding is more than strong enough because the overlap joints are engineered to experience shear loads. However, for heavy structural load-bearing frames, continuous TIG or MIG welds are still required to handle high, multi-directional stress.
How do you inspect a welded joint for internal structural defects?
To guarantee leak-proof performance on fluid reservoirs and medical cabinets, we conduct dye-penetrant testing (PT) to expose micro-cracks on the surface, and run pressure-leak tests using pressurized air to identify pinholes that are invisible to the naked eye.

