

La fabrication traditionnelle repose sur la victoire violente d'un matériau plus dur sur un plus tendre. Dans la plupart des processus d'usinage CNC, le succès est déterminé par la résistance physique de l'outil de coupe. Mais que se passe-t-il lorsque le matériau que vous devez façonner est aussi dur que l'outil lui-même ? Ou lorsque votre conception nécessite un angle interne si aigu que même la plus petite fraise en bout rotative laisserait un rayon inacceptable ? C'est là que l'usinage par électroérosion intervient pour réécrire les lois de la physique. C'est l'art de l'usinage sans contact—un processus où le métal n'est pas coupé, mais systématiquement vaporisé par une tempête incessante d'éclairs contrôlés.
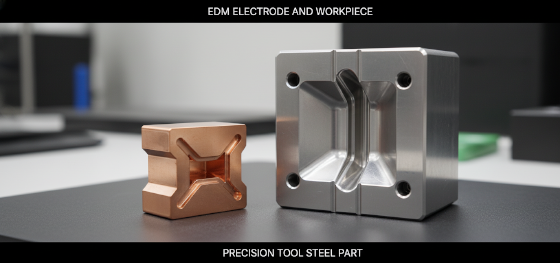
Chez Jucheng Precision, nous intégrons la technologie EDM dans nos flux de travail de haute précision pour résoudre les géométries " impossibles " que l'on trouve dans les injecteurs de carburant aérospatiaux et les moules d'injection médicaux. Nous comprenons que l'EDM n'est pas seulement une opération secondaire ; c'est un outil stratégique pour gérer la dureté des matériaux et la complexité géométrique. En exploitant des centres d'électroérosion à enfonçage et à fil avancés, nous offrons à nos clients la capacité de façonner des aciers à outils trempés et des alliages exotiques avec un niveau de délicatesse et de précision que la coupe mécanique ne peut tout simplement pas reproduire. Ce guide explore la mécanique thermique de l'érosion par étincelles, les avantages géométriques uniques de l'usinage sans contact, et pourquoi JUCHENG utilise l'EDM pour sécuriser l'avenir fonctionnel de vos conceptions les plus difficiles.
L'efficacité dans la fabrication avancée réside dans la capacité à ignorer la dureté physique. Dans le réservoir d'EDM, la résistance de la liaison cristalline du métal est sans importance ; seule sa conductivité électrique compte. Examinons les piliers techniques de l'électroérosion et comment elle apprivoise les matériaux les plus récalcitrants de la palette d'ingénierie.
Érosion par plasma : la physique de l'étincelle
Défier la dureté : usiner l'inusable
Geometric Freedom: Small Internal Radii
Intégrité de surface : gestion de la couche refondue
L'approche intégrée de JUCHENG : outillage rapide et EDM
Érosion par plasma : la physique de l'étincelle
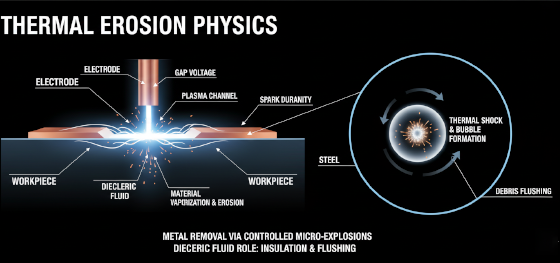
La magie fondamentale de l'usinage par électroérosion est l'absence totale de force mécanique. Dans une configuration de fraisage standard, l'outil doit physiquement pousser à travers les grains de métal. En EDM, l'outil (l'électrode) et la pièce ne se touchent jamais. Ils sont séparés par un espace microscopique rempli d'un fluide diélectrique—généralement une huile hydrocarbonée spécialisée ou de l'eau déminéralisée. Lorsque la machine applique une tension pulsée à haute fréquence entre l'électrode et la pièce, le potentiel électrique devient si grand que le fluide diélectrique se décompose.
Cette décomposition crée un canal de plasma où les températures peuvent monter en flèche au-delà de 10 000 degrés Celsius en une fraction de microseconde. Cette chaleur localisée est si intense qu'un minuscule volume de métal à la surface de la pièce est instantanément vaporisé et fondu. Lorsque l'impulsion se termine, le canal de plasma s'effondre et le fluide diélectrique se précipite, évacuant les gouttelettes de métal solidifié microscopiques. Chez Jucheng Precision, nous réglons ces impulsions électriques avec une précision chirurgicale. En contrôlant le " temps d'activation " et le " temps d'arrêt " des étincelles, nous pouvons gérer le taux d'enlèvement de matière et la texture de surface résultante. C'est un processus de millions de micro-explosions par seconde, nous permettant d'éroder la matière avec un niveau de contrôle qu'aucune lame physique ne pourrait égaler. Parce qu'il n'y a pas de pression d'outil, nous pouvons usiner des structures délicates à parois minces qui s'effondreraient simplement sous la force d'un processus d'usinage CNC.
Défier la dureté : usiner l'inusable
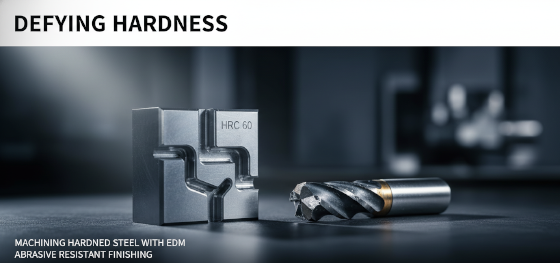
Dans la hiérarchie de la fabrication, la dureté est le gardien ultime. Les outils d'usinage standard perdent leur efficacité lorsque la dureté Rockwell du matériau dépasse HRC 45. Couper de l'acier à outils trempé ou du carbure de tungstène nécessite des vitesses incroyablement lentes et des consommables coûteux. Mais l'usinage par électroérosion est indifférente à la dureté. Que la pièce soit un bloc de cuivre tendre ou un morceau d'acier à outils D2 entièrement trempé, le taux d'érosion reste en grande partie le même. La seule exigence est que le matériau doit être électriquement conducteur.
Cette capacité change la donne pour l'industrie des moules et matrices. Chez Jucheng Precision, nous traitons souvent thermiquement nos blocs de moules à leur dureté finale avant nous effectuons les opérations d'électroérosion de finition. Cela élimine le risque de déformation dimensionnelle qui se produit souvent lorsque l'on traite thermiquement une pièce pré-usinée. En érodant par étincelles les caractéristiques finales dans un substrat stabilisé et durci, nous garantissons que les tolérances et l'intégrité de surface sont verrouillées. C'est pourquoi l'électroérosion est le choix obligatoire pour les composants aérospatiaux qui doivent supporter une chaleur et une friction extrêmes. Nous utilisons la puissance implacable de l'électricité pour contourner les limites mécaniques de l'outil, garantissant que vos pièces sont fabriquées à partir des meilleurs alliages possibles sans la " pénalité d'usinabilité " que les ateliers standard facturent.
Geometric Freedom: Small Internal Radii
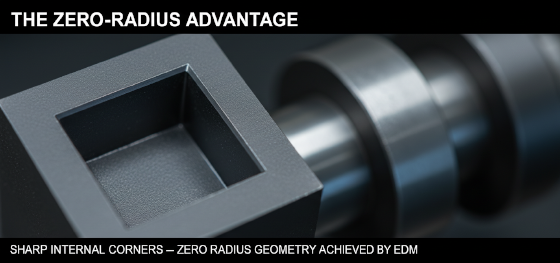
La limitation la plus frustrante pour un ingénieur de conception est la " contrainte de rayon ". Tous les outils de fraisage traditionnels sont ronds. Cela signifie qu'ils ne peuvent jamais creuser un coin interne net à 90 degrés. Il y aura toujours un rayon au fond d'une poche égal au rayon de la fraise. Si votre assemblage nécessite une goupille rectangulaire à arêtes vives pour s'insérer dans un trou borgne, le fraisage ne peut pas le faire. L'électroérosion par enfonçage, cependant, n'est pas liée par la rotation.
In Sinker EDM, we can machine a copper or graphite electrode into the exact inverse of your final shape. Sinker EDM can produce small internal corner radii, but not a mathematically zero radius: electrode geometry, wear, and the discharge gap affect the finished corner. Specify and verify the achievable radius for spline drives, keyways, and mold shut-off surfaces. JUCHENG utilizes advanced electrode manufacturing on our high-speed mills to ensure that our EDM process delivers the crisp, sharp geometries your designs demand. This geometric freedom allows engineers to design for performance and fitment rather than for tool access. EDM can relax the rotating-cutter radius constraint, but the required internal geometry, clearances, and fit still need process planning and inspection.
Intégrité de surface : gestion de la couche refondue

Chaque processus de fabrication a une " signature " sur la surface du métal. En électroérosion, cette signature est la " couche de refusion " ou la couche blanche. Parce que le métal est fondu puis instantanément refroidi par le fluide diélectrique, une couche microscopique de métallurgie altérée reste sur la surface. Si elle est mal gérée, cette couche peut être fragile et sujette aux micro-fissures dans les applications aérospatiales à fortes vibrations. Maîtriser l'usinage par électroérosion nécessite une compréhension approfondie de cette intégrité de surface.
At Jucheng Precision, we use a multi-stage EDM strategy to minimize the recast layer. We perform aggressive roughing passes to remove bulk material, followed by a series of low-energy finishing "skim" passes. These light sparks gently refine the surface, effectively "polishing" away the previous recast layers until the surface is uniform and stable. The resulting matte texture is actually beneficial for certain applications, such as plastic injection molds, where it can provide natural air venting and hide minor part defects. We provide our clients with surface roughness certificates, but these alone do not establish that the processus d'usinage CNC produces a surface equivalent to the core. Recast-layer thickness and microcracking require separate, application-appropriate surface-integrity evaluation; roughness alone is not proof of either. By engineering the spark energy, we deliver parts that are ready for the extreme stresses of jet engines and surgical robotics.
L'approche intégrée de JUCHENG : outillage rapide et EDM

La plus grande valeur de l'électroérosion est révélée lorsqu'elle est intégrée dans une stratégie plus large d'outillage rapide. Jucheng Precision fonctionne comme un guichet unique, ce qui signifie que nous ne " brûlons " pas seulement des trous—nous concevons et fabriquons l'ensemble du système de moule. Notre département d'électroérosion travaille en parfaite synchronisation avec nos cellules de fraisage 5 axes et de découpe au fil. Nous utilisons une gestion centralisée des travaux pour garantir que l'électrode usinée à 14h00 est parfaitement alignée dans le réservoir d'électroérosion à 15h00.
Ce flux de travail intégré est ce qui nous permet de livrer des moules d'injection complexes en quelques semaines plutôt qu'en quelques mois. Nous utilisons l'électroérosion pour créer les nervures complexes et les coins nets qui rendent vos pièces en plastique professionnelles et fonctionnent parfaitement. En possédant l'ensemble du processus d'usinage CNC, nous éliminons les écarts de responsabilité qui se produisent lorsque plusieurs fournisseurs sont impliqués. Nous fournissons une vérification CMM pour les électrodes et les cavités finales, garantissant que la précision que nous promettons est la précision que nous livrons. Que vous construisiez un dispositif médical innovant ou un boîtier aérospatial haute performance, l'expertise en électroérosion de JUCHENG fournit l'avantage technique nécessaire pour réussir. Contactez Jucheng Precision dès aujourd'hui pour une revue technique DFM et voyez comment nos protocoles de décharge électrique peuvent clarifier et élever votre prochain projet de haute précision.

