


Chaque pièce physique commence sa vie comme une idée. Un fantôme. Une âme numérique vivant dans un fichier CAO. Mais comment cette âme obtient-elle un corps ? Comment voyage-t-elle du monde propre et parfait de votre écran à la réalité dure et physique de notre atelier ?
C'est l'histoire de ce voyage. C'est un regard à l'intérieur du processus complet processus d'usinage CNC. C'est plus qu'une liste d'étapes. C'est une danse soigneusement chorégraphiée de logiciel, d'acier et de compétence humaine.
Suivons une pièce, un dissipateur thermique en aluminium complexe, dans son voyage pour devenir réelle.
contenu :
Acte I : L'esprit de la machine
Acte II : La configuration - un rituel de précision
Acte III : La danse de l'acier
Acte IV : Les touches finales
Le jugement final : la salle CMM
Acte I : L'esprit de la machine
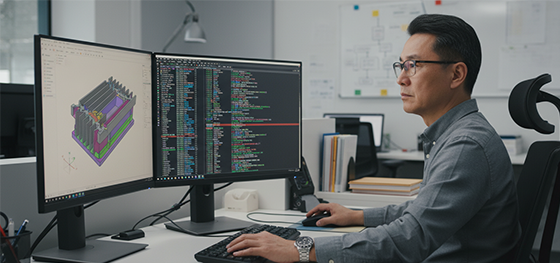
Le voyage ne commence pas à la machine. Il commence dans le bureau calme d'un programmeur CAM. C'est là que l'âme numérique de votre pièce reçoit ses instructions.
Une machine CNC ne peut pas comprendre un modèle 3D. Elle ne comprend qu'un langage de coordonnées et de codes appelé G-code. Le travail du programmeur est d'utiliser un logiciel CAM (Fabrication Assistée par Ordinateur) spécial pour traduire votre conception dans ce langage.
Ce n'est pas un processus automatique. C'est un jeu de stratégie. Pour notre dissipateur thermique, le programmeur doit décider quel outil utiliser pour les ailettes profondes. Quelle est la vitesse optimale pour couper l'aluminium sans qu'il ne chauffe trop ? Quelles surfaces couper en premier ? C'est là que l'expérience est cruciale. Une bonne stratégie signifie une pièce plus rapide et plus précise. Une mauvaise stratégie peut entraîner un outil cassé ou une pièce mise au rebut.
Acte II : La configuration - un rituel de précision
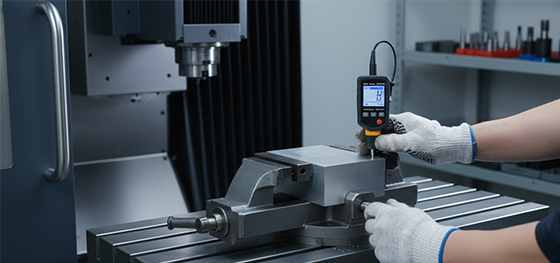
Le G-code est prêt. Maintenant, nous nous déplaçons vers l'atelier. Mais nous ne coupons toujours pas de métal. D'abord vient la configuration. C'est un rituel de précision absolue.
Un opérateur de machine qualifié prend un bloc d'aluminium brut. Il le fixe fermement dans un étau sur la table de la machine. Ensuite, il doit dire à la machine exactement où se trouve ce bloc dans l'espace 3D.
À l'aide de sondes délicates et de détecteurs de bords, ils touchent chaque face du bloc. Ils trouvent son centre exact. Cela devient le "zéro pièce", le point de référence pour toute l'opération d'usinage.
Ils chargent ensuite tous les outils de coupe nécessaires dans le changeur d'outils de la machine. Ils mesurent précisément la longueur de chaque outil. Une erreur d'une fraction de millimètre ici sera une catastrophe plus tard. Cette configuration minutieuse et sans hâte est le fondement de tout le processus physique.
Acte III : La danse de l'acier

La configuration est terminée. L'opérateur ferme la porte. Il appuie sur le bouton "Cycle Start". La danse commence.
La machine s'anime. La broche tourne à des milliers de tr/min. Un flot de liquide de refroidissement commence à se déverser sur le bloc. Le premier outil s'approche du métal et effectue sa première coupe.
Pendant l'heure suivante, c'est un tourbillon de mouvements contrôlés et violents. La machine exécute le code G parfaitement. Elle change automatiquement d'outils. Un grand outil pour ébaucher de grandes poches de matière. Une petite fraise à bout sphérique pour créer une surface lisse et courbe. Un minuscule foret pour les trous de montage.
Le bloc d'aluminium brut disparaît lentement. Ce qui émerge de la tempête de liquide de refroidissement et de copeaux est la forme reconnaissable de notre dissipateur thermique. C'est le cœur du Usinage CNC processus.
Acte IV : Les touches finales
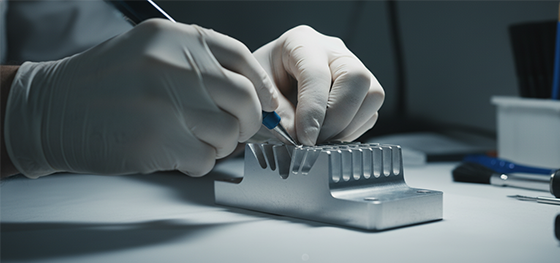
La machine s'arrête. La pièce est presque terminée. Mais elle n'est pas encore parfaite. Elle a une sensation "brute".
La pièce est retirée de la machine. Elle est recouverte de liquide de refroidissement et de petits copeaux. Elle est d'abord soigneusement nettoyée et séchée.
Ensuite, un technicien qualifié prend le relais. Il inspecte chaque bord sous une lumière vive. Le processus d'usinage peut laisser de minuscules et tranchants copeaux de métal appelés bavures. Le technicien utilise des outils spéciaux pour enlever soigneusement chaque bavure. Ce processus d'ébavurage est essentiel pour la sécurité et l'apparence finale de la pièce.
Notre dissipateur thermique est maintenant lisse, propre et sûr à manipuler. Son corps est prêt.
Le jugement final : la salle CMM
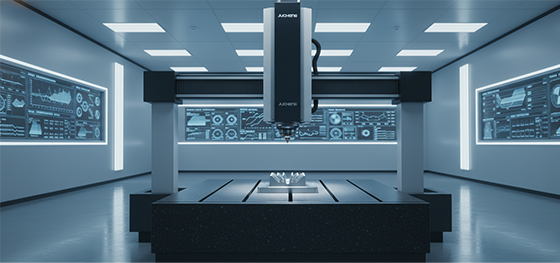
La pièce semble parfaite. Mais l'est-elle ? Le dernier acte du voyage se déroule dans une pièce calme et climatisée. Le laboratoire de qualité.
Ici, le dissipateur thermique est placé sur la table en granit d'une MMT (Machine à Mesurer Tridimensionnelle). Une sonde à pointe de rubis, contrôlée par un ordinateur, descend gracieusement. Elle touche automatiquement des centaines de points sur la pièce. Elle mesure le diamètre de chaque trou. La planéité de la base. L'angle des ailettes.
La machine compare ces mesures réelles à votre fichier CAO d'origine. Elle génère un rapport détaillé. Les nombres verts signifient que la caractéristique est parfaitement dans la tolérance. Les nombres rouges signifient un écart.
Ce n'est qu'après avoir passé ce dernier jugement objectif que la pièce est vraiment terminée. Son âme numérique a maintenant un corps physique qui a été vérifié comme étant une correspondance parfaite. Le voyage est terminé.

