


Une défaillance mécanique catastrophique commence souvent là où la clarté s'arrête. Dans les secteurs exigeants de l'éclairage automobile, du diagnostic médical et de la sécurité industrielle, un matériau qui se brise sous l'impact est un risque qu'aucun ingénieur ne peut autoriser. Bien que l'acrylique (PMMA) offre une transparence supérieure, il possède la fragilité structurelle du verre. Lorsque votre conception nécessite l'âme " incassable " d'un polymère haute performance combinée à une optique cristalline, le moulage par injection de polycarbonate est la seule manœuvre stratégiquement judicieuse. Le polycarbonate (PC) est un thermoplastique technique amorphe qui offre une résistance aux chocs 250 fois supérieure à celle du verre et 30 fois supérieure à celle de l'acrylique. Jucheng Precision opère comme une installation d'injection de pointe, naviguant dans la thermodynamique volatile du Matériaux de moulage par injection pour livrer des pièces qui servent de boucliers physiques. Maîtriser le PC ne consiste pas seulement à faire fondre du plastique ; il s'agit de gérer des viscosités de fusion extrêmes et des contraintes résiduelles internes pour garantir que votre matériel survive à la salle de réunion et au champ de bataille.
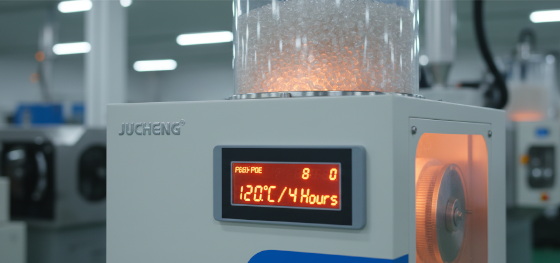
L'intégrité moléculaire dicte le succès de la réplication optique sous haute pression. Les molécules de PC sont caractérisées par de longues chaînes rigides qui résistent à l'écoulement, ce qui en fait l'un des polymères les plus visqueux dans la salle d'injection. Tenter de traiter le PC avec une pensée standard de " basse pression " conduit à des remplissages incomplets, des stries argentées et une défaillance fragile causée par l'hydrolyse induite par l'humidité. Jucheng Precision élimine ces désastres de fabrication en imposant un protocole strict de " Bouclier déshydratant " : sécher chaque gramme de résine PC à 120°C pendant au moins quatre heures avant la première injection. Nous ne " moulons pas simplement du plastique " ; nous concevons un événement thermique qui verrouille le potentiel structurel et optique du matériau. Ce guide déconstruit la souveraineté mécanique du PC, en utilisant des données concrètes pour le comparer à d'autres résines transparentes concurrentes.
Champ de bataille optique : PC vs. PMMA vs. Verre
Souveraineté mécanique : Matrice des propriétés techniques
Guerre de viscosité : Gestion des températures de fusion élevées
Contrainte interne : Élimination de la biréfringence et du crazing
Protocole JUCHENG : Acier S136 et finition SPI A-1
Champ de bataille optique : PC vs. PMMA vs. Verre
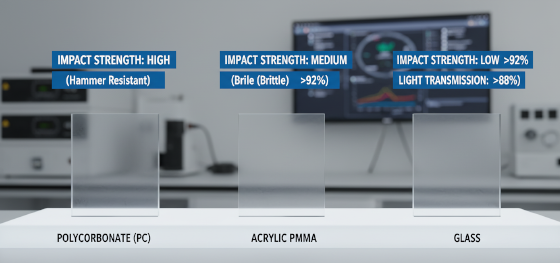
La sélection du milieu transparent correct nécessite une analyse froide du rapport " Robustesse/Clarté ". Bien que le verre soit la référence en matière de résistance aux rayures, son poids et son mode de défaillance catastrophique le rendent inadapté aux équipements portables modernes ou aux extérieurs automobiles. L'acrylique (PMMA) est plus léger et plus clair (transmission de 92 %), mais il est cassant ; un seul impact peut projeter des éclats. le moulage par injection de polycarbonate occupe le juste milieu stratégique. Il est légèrement plus mou et plus sujet aux rayures que l'acrylique, mais sa capacité à absorber l'énergie cinétique est inégalée. Voici la matrice comparative utilisée par les ingénieurs de Jucheng Precision lors de la phase de validation du matériau :
| Propriété | Polycarbonate (PC) | Acrylique (PMMA) | Verre |
|---|---|---|---|
| Résistance aux chocs (entaillée) | 600 - 900 J/m | 15 - 20 J/m | < 5 J/m |
| Transmission lumineuse (%) | 88% - 90% | 92% | 98%+ |
| Résistance à la chaleur (HDT) | 135°C - 145°C | 85°C - 95°C | 500°C+ |
| Résistance aux rayures | Modérée (Nécessite un revêtement) | Élevé | Extrême |
Souveraineté mécanique : Matrice des propriétés techniques
La confiance technique dans le polycarbonate repose sur sa ductilité spectaculaire à travers des écarts de température extrêmes. Contrairement à la plupart des Matériaux de moulage par injection, PC reste résistant à -40°C, ce qui le rend essentiel pour les capteurs automobiles extérieurs et les boîtiers aérospatiaux à haute altitude. Jucheng Precision utilise des qualités premium de Sabic (Lexan) ou Covestro (Makrolon) pour garantir que la "Colonne vertébrale moléculaire" de votre pièce soit optimisée pour sa charge mécanique spécifique. Voici la matrice de données techniques que nos ingénieurs utilisent pour valider les conceptions structurelles en PC :
| Propriété Mécanique | Valeur Typique du PC |
|---|---|
| Résistance à la Traction au Seuil d'Écoulement | 60 - 70 MPa |
| Module de flexion | 2 300 - 2 500 MPa |
| Allongement à la rupture | 80% - 120% |
| Densité | 1.20 |
Guerre de viscosité : Gestion des températures de fusion élevées
La dynamique des fluides dans la cavité du PC ressemble au mouvement du miel froid sous une pression extrême. Le polycarbonate est notoirement très visqueux, nécessitant des températures de fusion entre 280°C et 320°C. Si la température du moule est trop basse, la matière fondue " gèle " avant d'atteindre les caractéristiques distales de la pièce, entraînant des pièces incomplètes. Jucheng Precision élimine ces goulots d'étranglement d'écoulement en utilisant des réchauffeurs d'huile haute performance pour maintenir les températures du moule à 100°C ou plus. Cette approche de " moule chaud " réduit le choc thermique à l'interface, permettant aux longues chaînes polymères de se détendre et de remplir la cavité avec un minimum de " contrainte de cisaillement ". De plus, nous utilisons des portes surdimensionnées et des canaux larges pour minimiser la chute de pression. En respectant la difficulté du matériau à s'écouler, nous livrons des pièces avec une intégrité structurelle élevée et zéro " stries argentées " (splay) qui autrement affecteraient un cycle de moulage précipité ou sous-chauffé.
Contrainte interne : Élimination de la biréfringence et du crazing
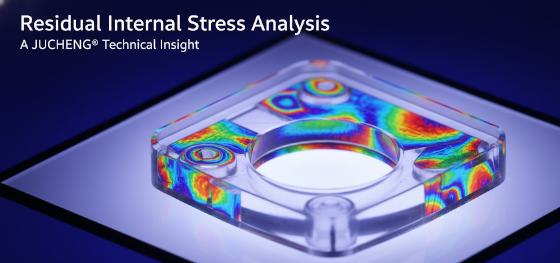
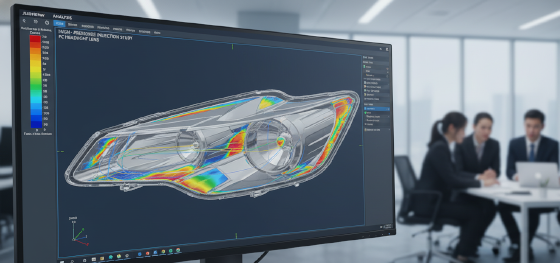
La contrainte résiduelle est le prédateur invisible de la longévité du polycarbonate. Parce que le PC nécessite une pression élevée pour remplir, les chaînes polymères sont souvent " gelées " dans un état de tension extrême. Cela se manifeste visuellement par de la biréfringence—des motifs arc-en-ciel lorsqu'ils sont vus sous lumière polarisée—et physiquement par des " microfissures ". Si une pièce en PC contrainte est exposée à un solvant de nettoyage ou même à une humidité élevée, elle développera un réseau de microfissures superficielles qui conduiront finalement à une fracture catastrophique. Jucheng Precision combat cela par un " recuit post-moulage ". Nous soumettons les composants critiques en PC à un cycle thermique stabilisé dans nos fours numériques, permettant aux chaînes moléculaires de se réorganiser et de " se détendre " sans modifier la géométrie de la pièce. Cette stabilisation est obligatoire pour les dispositifs médicaux et les fenêtres aérospatiales, garantissant que votre matériel survive des années d'utilisation sans devenir un danger cassant. Nous ne nous contentons pas d'éjecter la pièce ; nous auditions son énergie interne pour garantir une survie à long terme.
Protocole JUCHENG : Acier S136 et finition SPI A-1
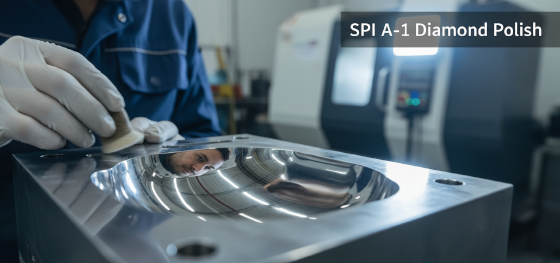
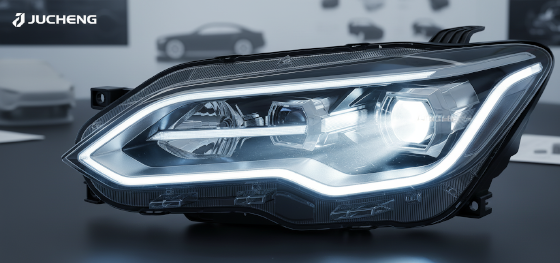
L'excellence de fabrication chez Jucheng Precision repose sur la " norme optique ". Pour le moulage par injection de polycarbonate, la qualité de la pièce est un miroir direct de la qualité de l'acier à outils. Nous utilisons de l'acier inoxydable trempé S136 pour nos moules optiques en PC. Contrairement à l'acier P20 standard, le S136 peut être poli à une finition diamant SPI A-1, atteignant une énergie de surface semblable à un miroir qui minimise la diffraction de la lumière. Nos salles blanches de finition garantissent que vos lentilles de phare et fenêtres de diagnostic sont exemptes des " points noirs " et " inclusions de poussière " qui détruisent les données photométriques. Nous proposons également des revêtements secondaires anti-rayures et anti-buée pour améliorer les performances naturelles du matériau. Cessez de vous contenter de maquettes transparentes " troubles " ou " fragiles ". Vous n'êtes pas sûr que votre épaisseur de paroi soit uniforme ou que votre emplacement de porte soit optimal ? Téléchargez votre fichier CAO 3D sur JUCHENG dès aujourd'hui pour une révision gratuite de la fabricabilité (DFM). Nos experts identifieront les Matériaux de moulage par injection goulots d'étranglement avant qu'ils ne vous coûtent de l'argent, garantissant que votre transition vers l'optique de production soit cristalline, rentable et prête pour la vente au détail.

