


Intégrer la résistance du filetage dans des panneaux de faible épaisseur sans compromettre les surfaces cosmétiques nécessite une conception mécanique intelligente. Choisir des rivets en tôle plutôt que la fusion thermique élimine le risque de déformation, tandis que l'exécution d'une insertion précise du matériel permet de construire des assemblages filetés modulaires sur des tôles minces. Pour les ingénieurs en matériel, comprendre ces mécanismes d'assemblage à froid est le secret pour construire des boîtiers légers et durables qui résistent aux fortes vibrations sur le terrain.
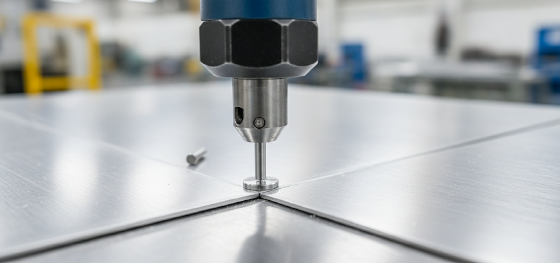
Forcer des vis standard directement dans des métaux de faible épaisseur est une erreur de conception majeure, car l'épaisseur limitée ne peut pas supporter suffisamment d'engagements de filetage, ce qui entraîne des filets arrachés et des joints desserrés. Le soudage est également problématique, car il déforme les panneaux et détruit les finitions pré-plaquées ou pré-peintes. L'utilisation de fixations auto-clincheuses et de rivets contourne ces limites thermiques et mécaniques, offrant des filetages robustes et professionnels sur des tôles de moins de 1,0 mm d'épaisseur.
Analysons pourquoi l'assemblage à froid surpasse le soudage sur les boîtiers délicats, comparons les rivets aveugles pop aux rivets structurels solides, et examinons comment sélectionner les écrous et entretoises auto-clincheurs PEM pour une fiabilité maximale du filetage.
contenu :
Pourquoi utiliser des rivets plutôt que le soudage ?
Types de rivets : Rivets aveugles vs Rivets solides
Insertion de matériel : écrous PEM, entretoises et goujons
Rationalisation de l'assemblage du boîtier
FAQ : Questions critiques sur les rivets en tôle
Pourquoi utiliser des rivets plutôt que le soudage ?
Qu'est-ce qui rend le rivetage mécanique supérieur au soudage à l'arc sur les boîtiers minces ?
Le rivetage mécanique ne nécessite aucune chaleur, éliminant complètement la déformation thermique, protégeant les revêtements pré-plaqués et permettant des joints sécurisés entre des métaux dissemblables comme l'acier et l'aluminium.
Compter sur le soudage pour les tôles minces entraîne souvent un travail important de meulage et de redressage après soudure. La chaleur intense d'un arc déforme la plaque métallique, laissant des ondulations cosmétiques permanentes qui ne peuvent pas être cachées par la peinture. De plus, le soudage est limité aux métaux compatibles ; il est physiquement impossible de souder l'aluminium à l'acier en raison de l'incompatibilité métallurgique.
Les rivets mécaniques résolvent ce problème en fonctionnant entièrement à température ambiante. Le processus de rivetage repose sur le déplacement à froid pour dilater une tige de rivet creuse dans des trous pré-percés, serrant les tôles ensemble avec une force élevée. Cela permet aux ingénieurs de combiner une peau en aluminium légère avec un cadre de support en acier solide, optimisant à la fois le poids et la résistance mécanique.
Types de rivets : Rivets aveugles vs Rivets solides
Quelle est la différence entre les rivets pop et les rivets structurels solides ?
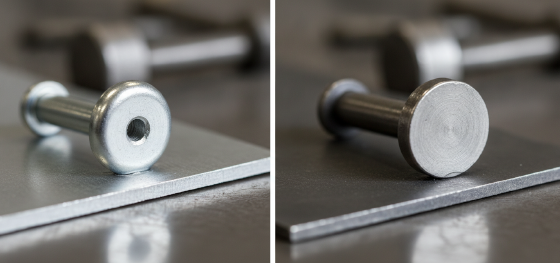
Les rivets pop sont des fixations aveugles installées depuis un seul côté de la tôle, tandis que les rivets solides nécessitent un accès aux deux côtés du joint pour comprimer et déformer mécaniquement l'ensemble du corps du rivet.
Lors du choix des rivets en tôle for structural frames, engineers must decide between pop rivets and solid rivets based on load requirements. Blind pop rivets utilize a central mandrel that is pulled by a pneumatic tool. As the tool pulls, the mandrel head expands the hollow sleeve against the back sheet and then snaps off at a pre-cut groove. This makes pop rivets incredibly fast to install on enclosed boxes where the back of the joint is inaccessible.
For maximum shear capacity and vibration resistance, solid rivets are preferred. Installing a solid rivet requires a pneumatic hammer on one side and a heavy bucking bar on the other. This intense squeezing force deforms the solid metal shank to fill the entire mounting hole, creating an exceptionally rigid joint. Solid rivets are highly utilized in aerospace frames and heavy industrial chassis where joint failure is not an option.
Insertion de matériel : écrous PEM, entretoises et goujons
How do self-clinching PEM fasteners integrate secure threads into thin sheets?
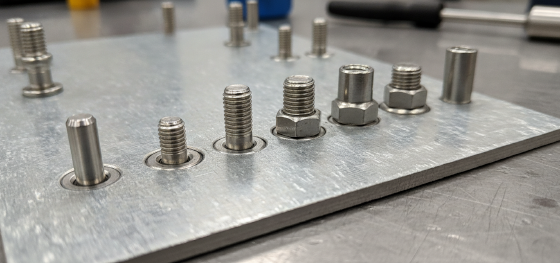
PEM fasteners feature a corrugated clinching ring that forces the parent sheet metal to cold-flow into its undercut groove, permanently locking the fastener against high torque-out forces.
Automated hardware insertion utilizing pneumatic presses cold-flows sheet metal around the fastener's groove. This is where self-clinching PEM nuts, standoffs, and threaded studs become the backbone of modern electronics packaging. Instead of tapping threads into thin panels, which strip instantly under minimal load, pressing a PEM nut into a laser-cut hole provides high-strength machine threads that can handle repeated screw engagements.
To ensure successful clinching, the fastener must possess a higher hardness rating than the parent plate. For instance, carbon steel PEM hardware works beautifully in soft aluminum, but stainless steel plates require specialized, hardened stainless fasteners to prevent the clinching groove from collapsing. We utilize specialized hydraulic presses with precise tonnage controls to prevent sheet crushing.
Rationalisation de l'assemblage du boîtier

How do JUCHENG's mechanical fastening and PEM insertion services optimize hardware lead times?
We operate high-precision pneumatic press workstations with automated bowl-feeders, rapidly inserting hundreds of PEM fasteners per hour while maintaining exact parallel alignments.
As the critical final step in the comprehensive processus de fabrication de tôlerie, hardware integration dictates the structural alignment of the final assembly. JUCHENG integrates these advanced cold-joining and PEM insertion systems into our full-service production lines. This allows us to transition your flat plates into fully assembled, modular enclosures with high geometric precision.
We manage a diverse inventory of raw sheets, including lightweight aluminum, high-strength stainless steel, and easily formable carbon steel. Our engineering queue provides a 24-hour free DFM analysis, checking your CAD models for hole clearances and flange-to-edge limits to prevent deformation near the press lines. Supported by our no MOQ policy and rapid delivery cycles, we provide a unified partner for your custom sheet metal assembly and enclosure manufacturing needs.
FAQ : Questions critiques sur les rivets en tôle

What is the difference between pull-out force and torque-out resistance in self-clinching hardware?
Pull-out force mesure la charge axiale requise pour arracher physiquement ou extraire l'insert PEM directement de la tôle, tandis que la résistance à l'arrachement par torsion mesure la force de rotation requise pour faire tourner la fixation à l'intérieur du trou, ce qui ruinerait l'assemblage. Ces deux paramètres doivent être calculés en fonction de la dureté et de l'épaisseur de la tôle afin d'éviter les défaillances d'assemblage.
Les fixations PEM auto-clincheuses peuvent-elles être installées sur des tôles pré-peintes ou revêtues par poudre ?
Non, le matériel PEM doit être pressé dans des tôles nues, non revêtues. Le pressage de la bague de clinchage dentelée à travers une surface dure revêtue par poudre fissurera la peinture, compromettant la résistance à la corrosion locale et empêchant le métal de s'écouler à froid proprement dans la gorge de contre-dépouille.
Comment calculer la taille correcte du trou pour les fixations auto-clincheuses ?
Le trou de montage doit être découpé au laser ou poinçonné avec une tolérance extrêmement serrée, généralement de +0,08 mm. Si le trou est trop grand, il n'y aura pas assez de métal de tôle pour s'écouler dans la gorge de clinchage, ce qui entraînera un assemblage avec une mauvaise résistance à l'arrachement par torsion ; si le trou est trop petit, la tôle se déformera ou se voilera sous la presse.
Les rivets de tôlerie fournissent-ils des joints étanches à l'air ?
Les rivets pop creux standard ne sont pas étanches à l'air car le passage du mandrin laisse un petit canal au centre. Cependant, nous résolvons ce problème sur les boîtiers étanches en utilisant des rivets aveugles à extrémité fermée, qui comportent un manchon solide en forme de coupelle scellé qui empêche toute entrée d'humidité ou de gaz.

