


Optimiser la déformation du matériau sans provoquer de fractures physiques est un défi d'ingénierie délicat. Concevoir des pièces qui exploitent le formage de tôles nécessite une connaissance approfondie des limites métallurgiques et de la distribution des forces mécaniques. Ce processus spécialisé transforme des flans plats en structures tridimensionnelles rigides sans enlever de matière, préservant le flux continu du grain et maximisant la résistance mécanique de l'assemblage final.
Vous souffrez de pièces qui se fissurent le long de la ligne de pliage ou qui ne maintiennent pas leur forme structurelle sous charge ? Les conjectures dans le réglage de la presse et de mauvais choix de matériaux mènent toujours à des taux de rejet élevés et à des retards de projet coûteux. Travailler avec une équipe de fabrication expérimentée vous permet de calculer les limites de contrainte précises de vos alliages avant de vous engager dans l'outillage de production.
Équilibrer les exigences de force par rapport aux jeux d'outillage sépare les conceptions de produits réussies du matériel défaillant. Examinons la physique fondamentale de la déformation plastique, comparons les principales méthodes de formage utilisées dans les ateliers modernes et passons en revue les règles de conception pratiques pour éliminer les fissures et le gauchissement.
contenu :
Qu'est-ce que le formage de tôles ?
Méthodes de formage courantes : pliage vs emboutissage vs estampage
Prévention de la fracture et du retour élastique du matériau
Solutions de formage de métal personnalisées par JUCHENG
FAQ : Questions critiques sur le formage de précision des tôles
Qu'est-ce que le formage de tôles ?
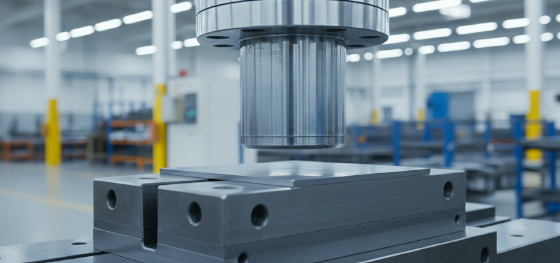
Comment fonctionne le processus de formage de tôles ?
Le processus repose sur l'application d'une force mécanique au-delà de la limite d'élasticité du matériau mais en dessous de sa résistance à la traction ultime, forçant le métal à se déformer plastiquement en une nouvelle forme géométrique sans se fissurer.
À la base, le formage de tôles est un processus mécanique qui modifie la géométrie de la plaque par une contrainte contrôlée. La fabrication moderne s'appuie fortement sur les techniques de formage à froid pour traiter les plaques de métal à température ambiante. En effectuant le formage à froid à température ambiante, nous conservons la structure du grain du matériau et augmentons sa dureté structurelle grâce à un phénomène connu sous le nom d'écrouissage, rendant le composant fini extrêmement rigide.
Pour déformer avec succès un flan plat, la presse doit surmonter la résistance interne du matériau au changement de forme. L'application d'une force uniforme déplace la structure moléculaire du métal le long des plans de glissement, la verrouillant de manière permanente dans le profil ciblé. Ce chemin de grain continu offre des propriétés mécaniques supérieures par rapport aux assemblages soudés, rendant les pièces formées idéales pour les applications portantes.
Méthodes de formage courantes : pliage vs emboutissage vs estampage
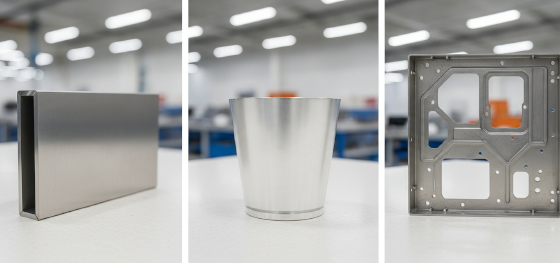
Quelles sont les méthodes mécaniques les plus courantes utilisées pour former la tôle ?
Les méthodes principales incluent le pliage pour créer des plis en ligne droite, l'emboutissage profond pour produire des cavités creuses profondes, et le poinçonnage pour presser des formes complexes dans des ébauches brutes à l'aide de matrices mâle et femelle appariées.
Pour sélectionner l'approche la plus économique pour votre projet, vous devez analyser comment le formage de la tôle se divise en disciplines distinctes. Chaque méthode mécanique soumet l'alliage brut à différentes contraintes et nécessite des configurations d'outillage spécialisées. Choisir la mauvaise méthode peut entraîner des dépenses d'outillage NRE excessives ou de mauvaises tolérances de pièces.
La première discipline est le pliage de tôle, qui plie le métal le long d'axes droits à l'aide de presses plieuses pour créer des supports simples ou des brides. La deuxième méthode est l'emboutissage profond de tôle, qui utilise des serre-flans à haute pression pour étirer des disques plats en coupelles profondes ou en boîtiers. La dernière méthode est le poinçonnage de tôle, qui utilise des matrices appariées sur mesure pour embosser ou poinçonner des caractéristiques complexes en une seule frappe. Voici une comparaison directe des procédés :
| Méthode de formage | Type de contrainte principal | Géométrie typique | Investissement en outillage |
|---|---|---|---|
| Pliage droit | Traction (extérieur) / Compression (intérieur) | Supports, profilés en U, brides droites | Faible (utilise des matrices en V standard) |
| Emboutissage profond | Traction et compression (combinées) | Cylindres creux, coupelles, boîtiers profonds | Élevé (nécessite des matrices d'emboutissage sur mesure) |
| Poinçonnage personnalisé | Cisaillement et compression localisée | Châssis complexes, panneaux embossés | Très élevé (matrices en acier appariées) |
Prévention de la fracture et du retour élastique du matériau
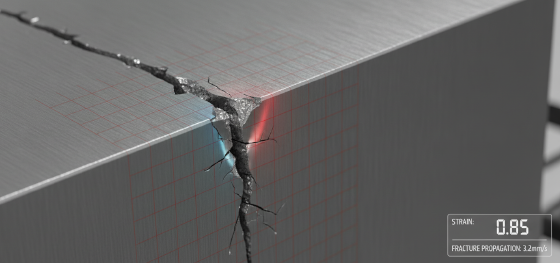
Comment les ingénieurs de fabrication évitent-ils la fissuration et le retour élastique dans les pièces formées ?
Nous résolvons les fissures en maintenant des rayons de pliage minimum appropriés et en orientant les plis perpendiculairement au sens de laminage, tout en contrôlant le retour élastique grâce à des calculs de sur-cintrage ou à l'utilisation d'outils de compensation du retour élastique.
Le pliage de tôles au-delà de ses limites physiques force les fibres extérieures à subir des contraintes de traction extrêmes, provoquant des microfissures et des défaillances du matériau. Pour éviter la fissuration du bord extérieur, les concepteurs doivent maintenir un rayon intérieur minimum correspondant à la ductilité spécifique du matériau. Les tempes plus dures ne peuvent pas s'étirer aussi facilement et nécessitent des rayons beaucoup plus grands.
Un autre obstacle métallurgique majeur est le retour élastique, où le métal tente naturellement de revenir à son profil plat d'origine après le retrait du poinçon. Pour contrer ce rebond angulaire, nos ingénieurs d'outillage sur-cintrent la tôle avec une marge calculée. Cela garantit que le matériau se détend à l'angle cible exact une fois la pression relâchée, maintenant des tolérances serrées sur les séries de production.
Solutions de formage de métal personnalisées par JUCHENG

Qu'est-ce qui distingue les services de formage de métal sur mesure de JUCHENG ?
Nous combinons des presses plieuses CNC avancées et des lignes d'emboutissage hydrauliques avec une expertise métallurgique approfondie, fournissant des boîtiers sur mesure très précis du prototype à la production.
En tant que phase très polyvalente du processus de fabrication de tôlerie, la déformation du métal dicte l'intégrité structurelle des boîtiers personnalisés. JUCHENG intègre des lignes de presse hydrauliques avancées et des plieuses CNC multi-axes pour exécuter des déformations complexes avec une extrême précision. Que vous ayez besoin de plis structurels simples ou de boîtiers cylindriques emboutis profonds, nous gérons l'ensemble du flux de travail en interne.
Nous traitons une large gamme de matériaux pour répondre à vos besoins d'application spécifiques, y compris l'aluminium léger, l'acier à haute résistance à haute dureté, et l'acier au carbone formable. Notre équipe d'ingénierie fournit une analyse DFM gratuite en 24 heures pour évaluer vos modèles CAO, en vérifiant les brides et les points de contrainte avant l'outillage. Soutenus par notre politique sans MOQ et nos délais de livraison rapides, nous offrons un support transparent pour vos séries de prototypage agile et vos demandes de production en volume.
FAQ : Questions critiques sur le formage de précision des tôles
Comment le sens du grain de laminage de la tôle affecte-t-il le formage ?
La tôle développe une structure de grain directionnelle pendant le processus de laminage à l'usine. Le pliage parallèle à ce grain peut provoquer une fissuration sévère le long du pli, tandis que le formage perpendiculaire ou diagonal au grain maximise la ductilité et empêche la fissuration du bord extérieur.
Quelle est la profondeur d'emboutissage maximale réalisable en une seule opération d'emboutissage profond ?
La profondeur d'emboutissage est limitée par le rapport d'emboutissage du matériau, généralement restreinte à une profondeur égale ou légèrement inférieure au diamètre du poinçon. Dépasser cette limite provoque un amincissement extrême des parois ou une déchirure au niveau du coin inférieur, nécessitant des matrices d'emboutissage progressives à plusieurs étages pour obtenir des géométries plus profondes en toute sécurité.
Pourquoi l'acier au carbone SPCC se forme-t-il plus facilement que l'acier inoxydable 304 ?
Le SPCC est un acier doux, laminé à froid, à faible teneur en carbone, avec une ductilité élevée et une limite d'élasticité faible, nécessitant une force minimale pour être mis en forme. En revanche, l'acier inoxydable 304 possède une limite d'élasticité élevée et s'écrouit rapidement pendant la déformation, nécessitant des forces de presse beaucoup plus élevées et des jeux d'outillage plus importants.
Comment maintenez-vous les surfaces cosmétiques sur les plaques pré-peintes ou revêtues lors des opérations de pressage ?
Pour éviter les marques d'outil et les rayures sur les plaques pré-finies, nous utilisons des matrices spéciales en uréthane ou appliquons des films de vinyle protecteurs sur la surface métallique. Cette couche amortissante empêche le contact direct entre le poinçon en acier et le métal revêtu, offrant des surfaces impeccables prêtes pour l'assemblage final.

