


Les angles internes vifs sont les fantômes qui hantent l'ingénierie de précision. Dans le monde stérile et parfait de la modélisation CAO, un angle interne de 90 degrés n'est que deux lignes qui se croisent. Mais sur le plancher d'un atelier d'usinage à grande vitesse, ce même angle est une impossibilité physique. Chaque outil soustractif dans un arsenal CNC - d'une fraise à surfacer massive à une fraise en bout microscopique - est rond. C'est un cylindre tournant à des milliers de tours par minute. Ce principe géométrique fondamental est la principale raison pour laquelle la conception du rayon d'angle CNC est le chapitre le plus critique de tout ensemble de directives de conception d'usinage CNC. Ignorer la rondeur de l'outil ne complique pas seulement la fabrication ; cela augmente les coûts et invite à la défaillance structurelle.
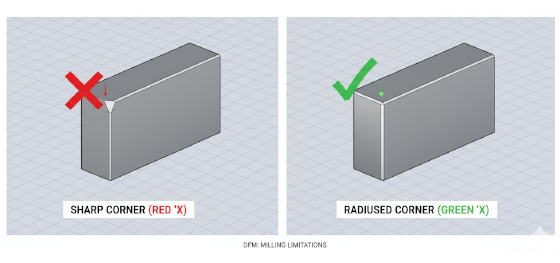
Chez Jucheng Precision, nous voyons des milliers de conceptions où "l'esthétique du carré" crée des frictions de fabrication inutiles. Lorsqu'un concepteur insiste sur un angle vif à l'intérieur d'une poche, il demande involontairement une production plus lente, des outils spécialisés plus coûteux, ou des processus d'électroérosion secondaires qui gonflent le budget de 300%. Notre objectif en tant que partenaire de fabrication est d'aligner votre intention de conception avec la réalité physique de la broche. Ce guide décompose la physique des congés internes, la logique économique du dimensionnement des rayons, et les astuces astucieuses comme les dog-bones qui vous permettent d'adapter des composants carrés dans des espaces arrondis sans vous ruiner.
L'efficacité dans la production CNC se mesure par le diamètre de l'outil que vous pouvez utiliser. Un rayon plus grand permet un outil plus grand et plus rigide, ce qui se traduit par un enlèvement de matière plus rapide et une qualité de surface supérieure. Examinons les piliers techniques de la conception des angles qui garantissent que vos composants sont aussi rentables que précis.
Physique de la rondeur : pourquoi les trous carrés n'existent pas
Corrélation coût-rayon : dimensionnement pour l'efficacité
Dynamique des poches profondes : gestion de la longueur d'outil et des vibrations
Conception de la fonctionnalité carrée : contre-dépouilles et dégagements
DFM collaboratif : détection précoce des erreurs d'angle
Physique de la rondeur : pourquoi les trous carrés n'existent pas
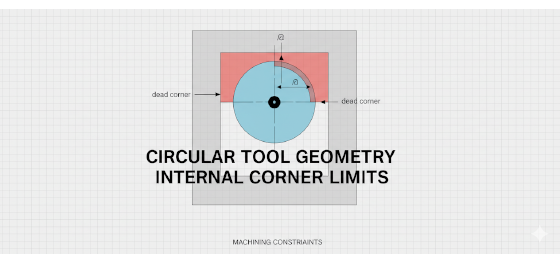
Pour maîtriser la conception du rayon d'angle CNC, vous devez visualiser le trajet d'outil comme une danse entre un cylindre rotatif et un bloc solide. Une fraise est essentiellement une tige rotative avec des dents. En se déplaçant le long d'un contour, elle creuse un chemin qui reflète son propre diamètre. Lorsque cet outil atteint un angle interne, il ne peut s'approcher de l'angle que dans la limite de son propre rayon. Si vous avez une fraise de 10 mm, l'angle le plus vif qu'elle peut physiquement créer est un rayon de 5 mm. La loi de la fraise est absolue : un outil rond ne peut pas tailler un angle carré.
Les concepteurs inexpérimentés placent souvent des angles internes à 90 degrés vifs dans leurs fichiers CAO parce qu'ils veulent qu'une pièce spécifique s'emboîte parfaitement dans une autre. Cependant, tenter d'y parvenir par fraisage standard nécessite des outils incroyablement petits et plusieurs configurations. Même alors, l'outil laissera toujours un rayon minuscule. La seule façon d'obtenir un angle interne vraiment vif à 90 degrés dans le métal est par l'électroérosion (EDM) ou le brochage, qui ajoutent tous deux un temps et des coûts significatifs au projet. Dans le directives de conception d'usinage CNC utilisé chez Jucheng Precision, nous préconisons l""Optimisation des Congés." En concevant vos angles internes avec un rayon légèrement supérieur à celui de l'outil utilisé (par exemple, spécifier un rayon de 3,2 mm pour un outil de 6 mm), vous empêchez l'outil de "s'enfoncer" dans le coin, ce qui réduit la chaleur et empêche le broutage qui entraîne des défauts de surface.
Corrélation coût-rayon : dimensionnement pour l'efficacité
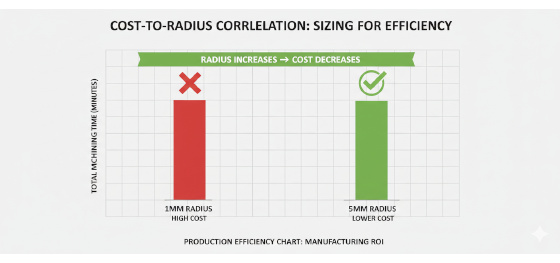
Il existe une relation directe, souvent exponentielle, entre la taille de vos rayons d'angle et le prix final sur votre facture. C'est "l'Économie du Congé." Les petits rayons nécessitent des outils de coupe de petit diamètre. Les petits outils ont moins de masse, ce qui les rend moins rigides et plus susceptibles de se casser sous la pression. Pour éviter la rupture, l'usineur doit réduire la vitesse de broche et l'avance, ce qui entraîne des temps de cycle considérablement plus longs. Une poche avec un rayon d'angle de 1 mm peut prendre quatre fois plus de temps à usiner que la même poche avec un rayon de 5 mm.
Chez Jucheng Precision, notre équipe DFM identifie ces facteurs de coût lors de la première révision. Nous suggérons la règle du "Plus-Dix-Pour-Cent" : si votre assemblage le permet, faites en sorte que le rayon d'angle soit 110% du rayon d'une taille d'outil standard. Par exemple, si nous avons l'intention d'utiliser une fraise en bout de 10 mm (rayon de 5 mm), la conception d'un rayon d'angle interne de 5,5 mm permet à l'outil de balayer le coin sans s'arrêter complètement ni engager 100% de sa surface. Cela réduit la charge mécanique sur la broche et nous permet de maintenir une avance constante. En assouplissant légèrement votre la conception du rayon d'angle CNC, vous permettez à JUCHENG d'utiliser des stratégies d'enlèvement de matière plus agressives, en répercutant ces gains de temps directement sur le budget de votre projet. N'oubliez pas que dans la fabrication CNC, "vif" est coûteux et "rond" est efficace.
Dynamique des poches profondes : gestion de la longueur d'outil et des vibrations
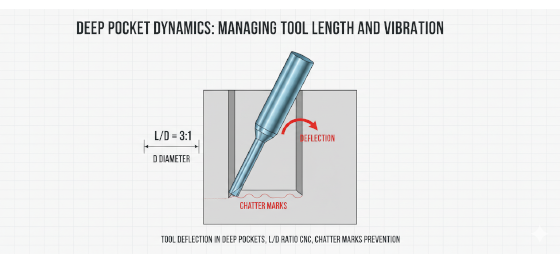
Le défi des rayons d'angle devient considérablement plus complexe à mesure que la profondeur de la poche augmente. En directives de conception d'usinage CNC, nous appelons cela le "Rapport L/D"—le rapport entre la longueur de l'outil et son diamètre. Si vous concevez une poche de 50 mm de profondeur avec des rayons d'angle de 2 mm, l'usineur doit utiliser un outil de 4 mm suffisamment long pour atteindre le fond. Un outil 12 fois plus long que son diamètre est comme un morceau de spaghetti mouillé ; il vibrera, déviera et se brisera probablement avant de terminer la coupe.
La règle empirique que nous suivons chez Jucheng Precision est la "Règle du 1/3" : le rayon d'angle interne doit être au moins un tiers de la profondeur de la poche. Si votre poche a une profondeur de 30 mm, vos rayons d'angle devraient idéalement être de 10 mm ou plus. Cela nous permet d'utiliser un outil rigide de grand diamètre qui peut atteindre le fond de la cavité sans les vibrations qui ruinent les finitions de surface. Si une conception exige absolument un petit rayon dans une cavité profonde, nous sommes obligés d'utiliser un "usinage par étapes," en utilisant des outils progressivement plus petits pour grignoter les coins. Cela ajoute de multiples changements d'outils et des heures de temps machine supplémentaires. En alignant votre la conception du rayon d'angle CNC avec la profondeur de vos caractéristiques, vous garantissez que JUCHENG peut livrer une pièce structurellement solide et esthétiquement propre, exempte des "marques de broutage" qui se produisent lorsque les outils sont poussés au-delà de leurs limites physiques.
Conception de la fonctionnalité carrée : contre-dépouilles et dégagements
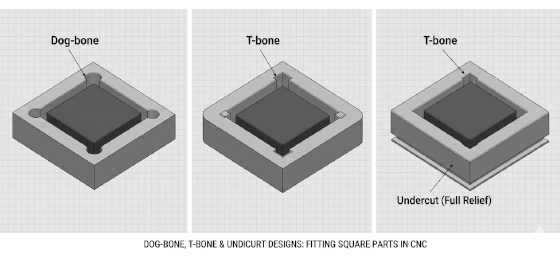
Si votre assemblage nécessite qu'un objet parfaitement carré—comme un PCB ou une batterie—s'ajuste parfaitement dans une poche usinée, vous pourriez penser que vous êtes coincé avec des coins vifs coûteux. C'est là que la "Conception de Dégagement" fournit une solution technique. Au lieu d'essayer de couper un coin carré, vous pouvez couper "au-delà" du coin. La solution la plus courante est le dégagement en "Os de Chien" ou "T-Bone." Dans cette conception, l'outil CNC perce ou fraise une petite zone circulaire à chaque coin qui s'étend au-delà de l'intersection à 90 degrés.
Cela crée un espace de dégagement où le coin vif de la pièce d'accouplement peut se loger sans interférence. C'est une manière brillante d'obtenir une perpendicularité fonctionnelle tout en utilisant de grands outils de coupe rapides. Une autre option est la "Contre-Dépouille d'Angle," où un outil entre par le côté ou le fond pour dégager le coin. Chez Jucheng Precision, nous aidons nos clients à implémenter ces caractéristiques pendant la phase DFM. Nous analysons les exigences d'ajustement et suggérons le motif de dégagement le moins invasif qui satisfait votre logique d'assemblage. En adoptant la nature circulaire de la conception du rayon d'angle CNC et en utilisant ces dégagements, vous pouvez maintenir la fonction "carrée" de votre assemblage tout en exploitant l'efficacité "ronde" de la machine CNC. C'est le "code de triche" ultime pour une fabrication de précision rentable.
DFM collaboratif : détection précoce des erreurs d'angle
La dernière marque de fabrique d'un partenaire de fabrication de classe mondiale est la capacité de fournir des commentaires avant que le premier copeau ne soit coupé. Chez Jucheng Precision, nous ne nous contentons pas de chiffrer ce qui est sur le plan—nous l'auditons pour sa survie. Notre équipe d'ingénierie utilise des logiciels avancés pour effectuer un "Balayage de Rayon" complet de votre modèle CAO. Nous signalons tout angle interne trop petit pour la profondeur de la poche ou qui nécessitera un outillage non standard et fragile. Nous traitons directives de conception d'usinage CNC as a collaborative conversation.
By working together during the design phase, we can often suggest radius modifications that look nearly identical to your original vision but can be machined 50% faster. We provide our clients with detailed DFM reports that highlight these opportunities for cost reduction. Whether you are building a prototype for a high-end consumer device or a production run of heavy-duty industrial manifolds, our expertise in la conception du rayon d'angle CNC ensures your components are delivered with absolute integrity and optimized pricing. We don't just follow the lines; we understand the physics behind them. Contact Jucheng Precision today for a free technical review and see how our design-for-manufacturing protocols can clarify and elevate your next precision project.

