


Le prototype semble parfait. Les joints sont nets. Le cadre est droit. Vous amenez votre nouveau châssis de robot en aluminium au banc d'essai. Vous appliquez le premier test de contrainte de torsion. Et puis vous l'entendez. Un craquement sec. Une soudure critique a cédé.
Pourquoi a-t-elle cédé ? C'est l'une des questions les plus frustrantes dans travail des métaux. La réponse est que le soudage de l'aluminium n'est pas comme le soudage de l'acier. C'est un processus bien plus exigeant.
Il a deux ennemis invisibles qui essaient constamment de ruiner votre soudure. Comprendre et vaincre ces ennemis est le secret d'un produit en aluminium solide et fiable.
contenu :
La scène de crime : une soudure cassée
Suspect n°1 : la couche d'oxyde tenace
Suspect n°2 : le voleur de chaleur
La solution : un processus de nettoyage intense et de concentration
Pourquoi cela exige un partenaire expert
La scène de crime : une soudure cassée

Lorsqu'une soudure d'aluminium cède, elle ressemble souvent à une cassure nette. Si vous regardez attentivement la surface cassée, vous pourriez voir de petites taches sombres ou une texture granuleuse. C'est une preuve. Cela vous indique que les deux morceaux de métal ne se sont jamais vraiment fusionnés en un seul.
C'était comme essayer de coller deux surfaces poussiéreuses ensemble. La colle n'a adhéré qu'à la poussière, pas aux surfaces elles-mêmes. La soudure n'avait aucune résistance interne. C'est ce qu'on appelle un "manque de fusion". C'est la cause la plus courante de défaillance de soudure. Et elle est généralement causée par notre premier suspect.
Suspect n°1 : la couche d'oxyde tenace
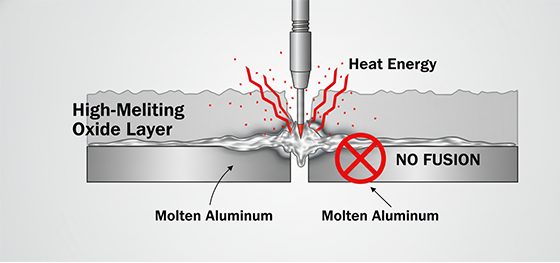
La plus grande force de l'aluminium est aussi sa plus grande faiblesse en soudage. Il réagit instantanément avec l'air pour former une fine couche d'oxyde d'aluminium résistante et transparente. Cette couche est fantastique pour prévenir la corrosion.
Mais c'est un désastre pour le soudage. Le point de fusion de cette couche d'oxyde est d'environ 2072°C (3762°F). Le point de fusion du métal d'aluminium en dessous n'est que d'environ 660°C (1220°F).
Cela signifie que lorsque vous essayez de le souder, vous pouvez avoir de l'aluminium fondu piégé à l'intérieur d'un "sac" solide d'oxyde d'aluminium. Les flaques fondues des deux parties ne peuvent pas se mélanger. Elles ne peuvent pas fusionner. La couche d'oxyde agit comme un mur entre elles.
Si cet oxyde n'est pas complètement éliminé juste avant et pendant le processus de soudage, il restera piégé à l'intérieur de la soudure. C'est ce qui provoque ces taches sombres et la structure faible et granuleuse.
Suspect n°2 : le voleur de chaleur
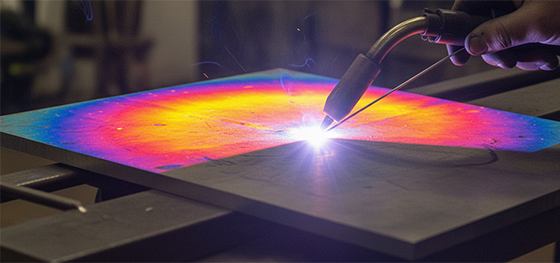
Le deuxième ennemi du soudage de l'aluminium est la nature même du métal. L'aluminium est un conducteur de chaleur incroyable. C'est excellent pour un dissipateur thermique. C'est terrible pour le soudage.
Dès que vous appliquez la chaleur intense du chalumeau de soudage sur un point, l'aluminium agit comme un voleur. Il évacue rapidement cette chaleur et la répartit sur toute la pièce.
Cela rend très difficile la création et le maintien d'une "flaque" de métal en fusion stable avec laquelle travailler. Vous devez injecter une énorme quantité d'énergie dans la pièce juste pour la faire fondre. Mais si vous utilisez trop de chaleur, vous pouvez facilement percer un trou directement à travers la pièce, surtout sur les tôles minces.
Cet équilibre entre le besoin de beaucoup de chaleur, mais pas trop, est extrêmement difficile. Cela nécessite une énorme compétence et un processus de soudage très spécifique.
La solution : un processus de nettoyage intense et de concentration
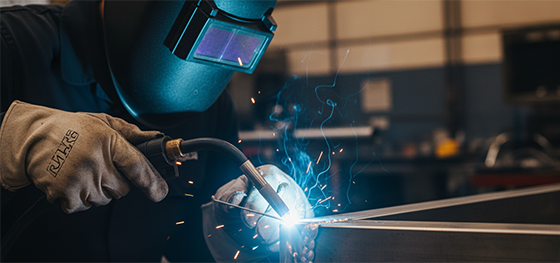
La solution professionnelle pour le soudage de l'aluminium de haute qualité est presque toujours le soudage TIG (Tungsten Inert Gas). Ce procédé est conçu pour vaincre les deux ennemis.
Premièrement, il utilise un courant alternatif (CA). L'électricité CA change rapidement de direction. Dans une partie du cycle, le courant circule de la pièce vers le chalumeau. Cette action agit comme une puissante brosse électronique. Elle élimine la couche d'oxyde tenace. C'est l'action de "nettoyage".
Dans l'autre partie du cycle, le courant circule du chalumeau vers la pièce. Cela fournit la chaleur intense et concentrée nécessaire pour faire fondre l'aluminium et créer le bain de soudure.
Le soudage TIG donne également au soudeur un énorme contrôle. Il utilise une pédale pour faire varier la chaleur en temps réel. Il utilise son autre main pour introduire soigneusement une baguette d'apport dans le bain de soudure. Cela lui permet de gérer le "voleur de chaleur" et de créer une soudure parfaite et solide.
Pourquoi cela exige un partenaire expert

Le soudage TIG est un art hautement qualifié. On l'appelle souvent la "neurochirurgie" du monde du soudage. Il faut des années de pratique pour le maîtriser.
C'est pourquoi le choix de votre partenaire de fabrication est si important. Un atelier bon marché avec des soudeurs inexpérimentés vous donnera des soudures qui ont l'air correctes, mais qui sont pleines d'oxyde caché et manquent de fusion. Elles échoueront sous la contrainte.
Un partenaire professionnel comme JUCHENG dispose d'une équipe de soudeurs certifiés et experts. Ils comprennent la science. Ils ont la compétence. Ils ont le bon équipement. Ils savent comment vaincre les deux ennemis de l'aluminium.
Ils livrent des pièces avec des soudures qui ne sont pas seulement belles. Elles sont profondément fusionnées, propres et incroyablement solides. Elles offrent les performances et la fiabilité que votre projet exige.

