


Comment la finition de surface affecte le démoulage dans l'outillage rapide
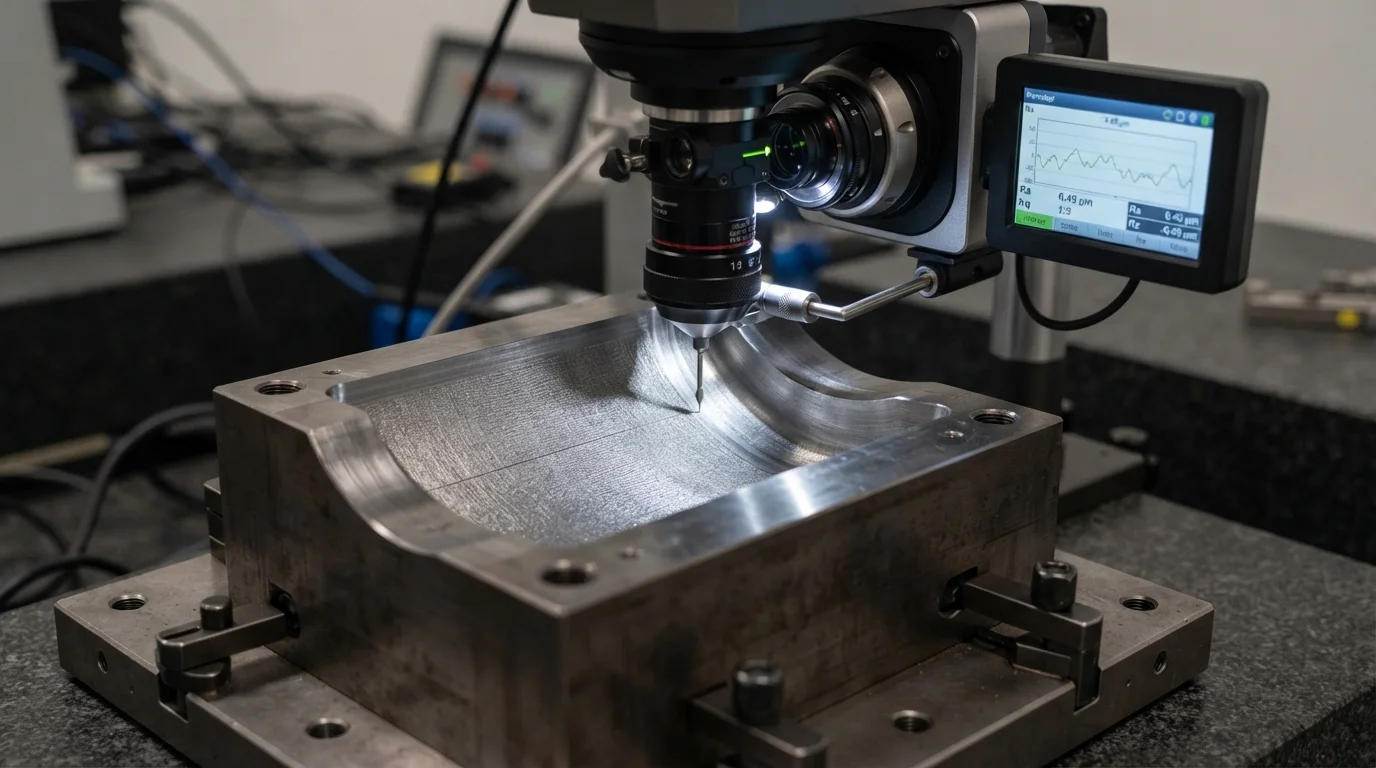
Extraire en douceur un composant polymère nouvellement injecté d'une cavité métallique rapide dépend fortement de la topographie microscopique des parois de l'outil. Lorsque les équipes de conception de produits évaluent comment la finition de surface affecte le démoulage dans l'outillage rapide, équilibrer l'esthétique haute brillance contre le frottement mécanique d'éjection est vital. Sans un alignement de polissage approprié, le plastique en refroidissement peut se verrouiller sur des surfaces métalliques rugueuses ou sous-dépouillées, entraînant une succion par vide, des marques de surface ou une distorsion structurelle de la pièce.
L'utilisation d'un l'outillage rapide le fournisseur s'assure que la rugosité de surface de la cavité et les angles de dépouille sont optimisés avant moulage par injection que les essais de pont commencent. Explorons la physique du frottement d'éjection et comment les finitions de surface dictent le succès du démoulage.
Module 1 – Définition et principes de fonctionnement du frottement d'éjection
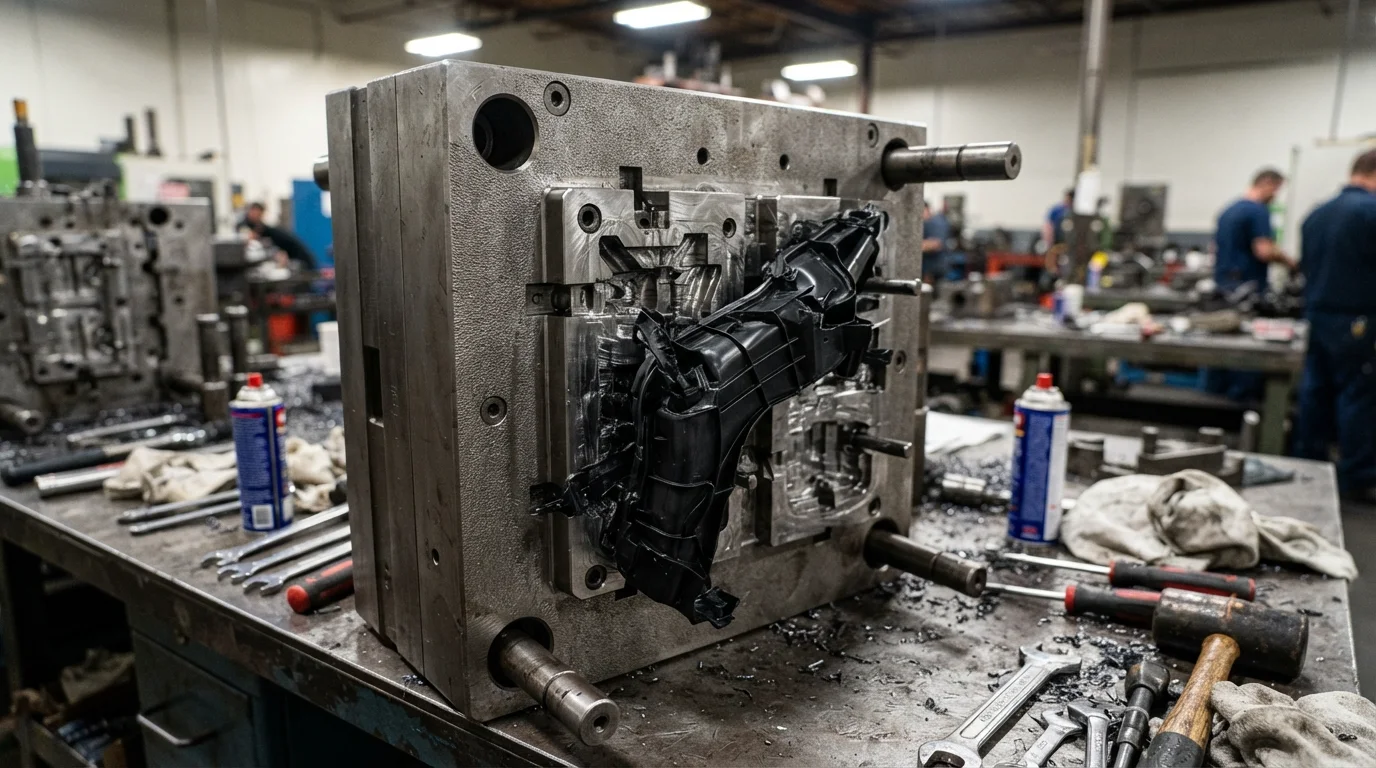
La dynamique de démoulage fait référence à l'interaction mécanique entre un polymère en cours de solidification et les parois métalliques de la cavité lorsque les éjecteurs poussent la pièce pour la libérer. Le principe de fonctionnement repose sur la minimisation du verrouillage micro-mécanique. Les finitions miroir plus lisses réduisent la surface de contact et l'adhérence, tandis que les textures profondes ou les marques d'outil rugueuses augmentent la résistance à l'extraction. Alors que les formes primaires sont usinées via usinage CNC, le polissage en atelier contrôle le profil de libération final pour les résines comme ABS ou polycarbonate (PC).
Pour exécuter des flux de travail structurés d'optimisation du démoulage, les outilleurs pourraient suivre ces étapes pratiques :
- Polissage directionnel : Polir les parois de la cavité strictement le long de l'axe d'éjection de la pièce pour éliminer les micro-rainures transversales qui piègent le plastique.
- Calibrage de l'angle de dépouille : Faire correspondre les inclinaisons des parois verticales directement avec les profondeurs de rugosité de surface pour garantir un jeu de glissement fluide.
- Positionnement des éjecteurs : Positionner les éjecteurs en acier autour des périmètres structurels profonds pour répartir uniformément la force de démoulage.
Module 2 – Scénarios d'application principaux
L'optimisation du frottement de démoulage est essentielle pour les boîtiers à emboutissage profond, les appareils électroniques grand public avec des clips complexes, et les boîtiers de dispositifs médicaux où le collage à l'éjection entraîne des temps d'arrêt de production. Lorsque les ingénieurs diagnostiquent une distorsion des pièces, l'analyse comment la finition de surface affecte le démoulage dans l'outillage rapide révèle des erreurs de dépouille à la source. Les retours des groupes de prototypage professionnels sur Reddit et Facebook indiquent qu'un alignement correct du polissage empêche le blocage sous vide sur les parois profondes.
Les principaux secteurs d'application comprennent :
- Boîtiers à emboutissage profond : Moulage de coques électroniques hautes avec des parois verticales polies pour éviter l'aspiration sous vide lors de l'extraction à grande vitesse.
- Boîtiers texturés : Fabrication de dispositifs grand public à finition mate avec des angles de dépouille augmentés pour contrer le micro-verrouillage.
- Biselages automobiles : Production de composants complexes de tableau de bord intérieur nécessitant un démoulage parfait sans blanchiment sous contrainte.
Module 3 – Facteurs clés de sélection pour la réussite du projet
Lors de la spécification des textures de surface et des qualités de polissage pour les moules de pont rapides, les équipes d'ingénierie doivent peser les objectifs esthétiques par rapport aux exigences de force d'éjection. L'évaluation de ces paramètres clés garantit des séries de production courtes sans accroc.
| Type de finition de surface | Impact du frottement d'éjection | Ajustement requis de l'angle de dépouille |
|---|---|---|
| Polissage miroir SPI-A2 | Friction la plus faible ; libération en douceur | Dépouille minimale standard (0,5 à 1 degré) |
| SPI-B3 Semi-brillant | Résistance modérée à la friction | Légère augmentation de la dépouille pour la sécurité |
| Textures VDI 33 profondes | Friction d'interverrouillage mécanique élevée | Dépouille supplémentaire de 1 degré par 0,025 mm de profondeur |
Module 4 – Conseils d'installation et d'entretien
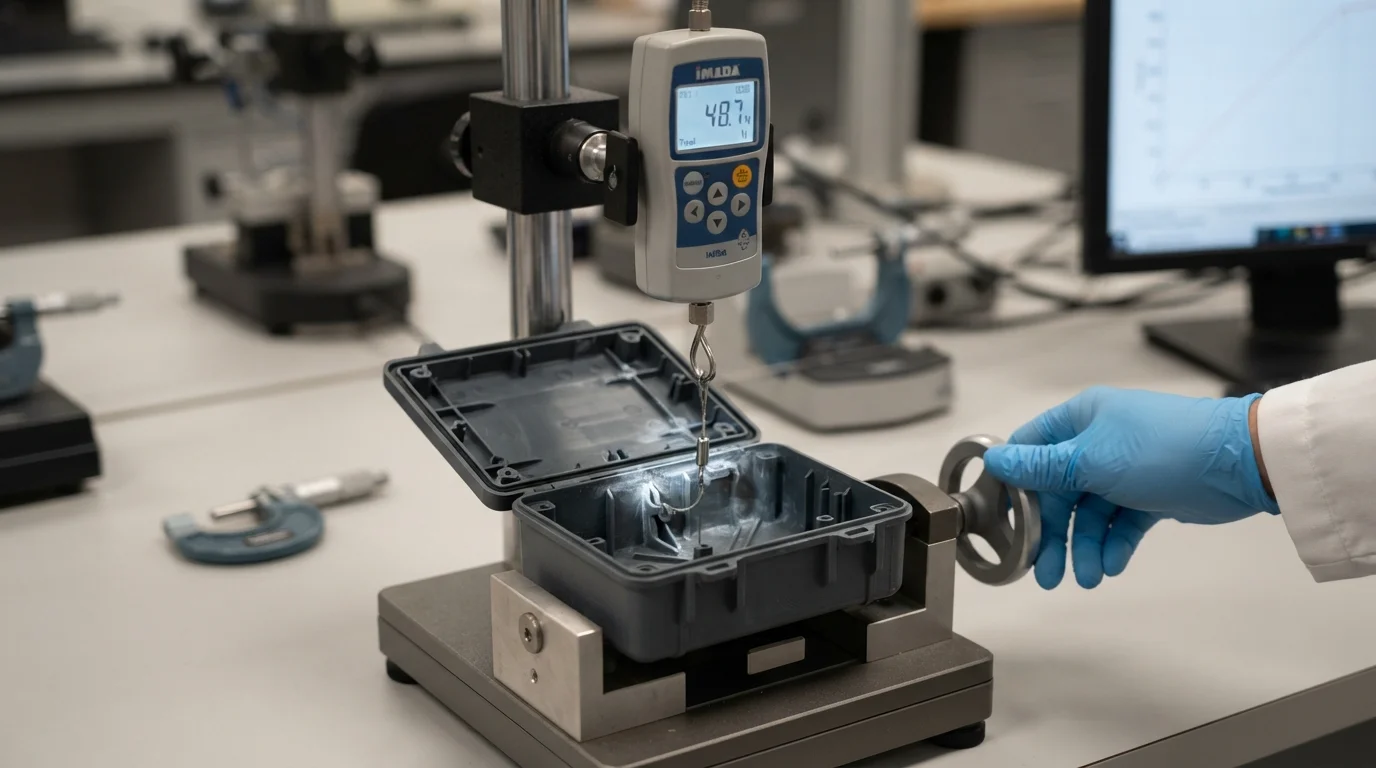
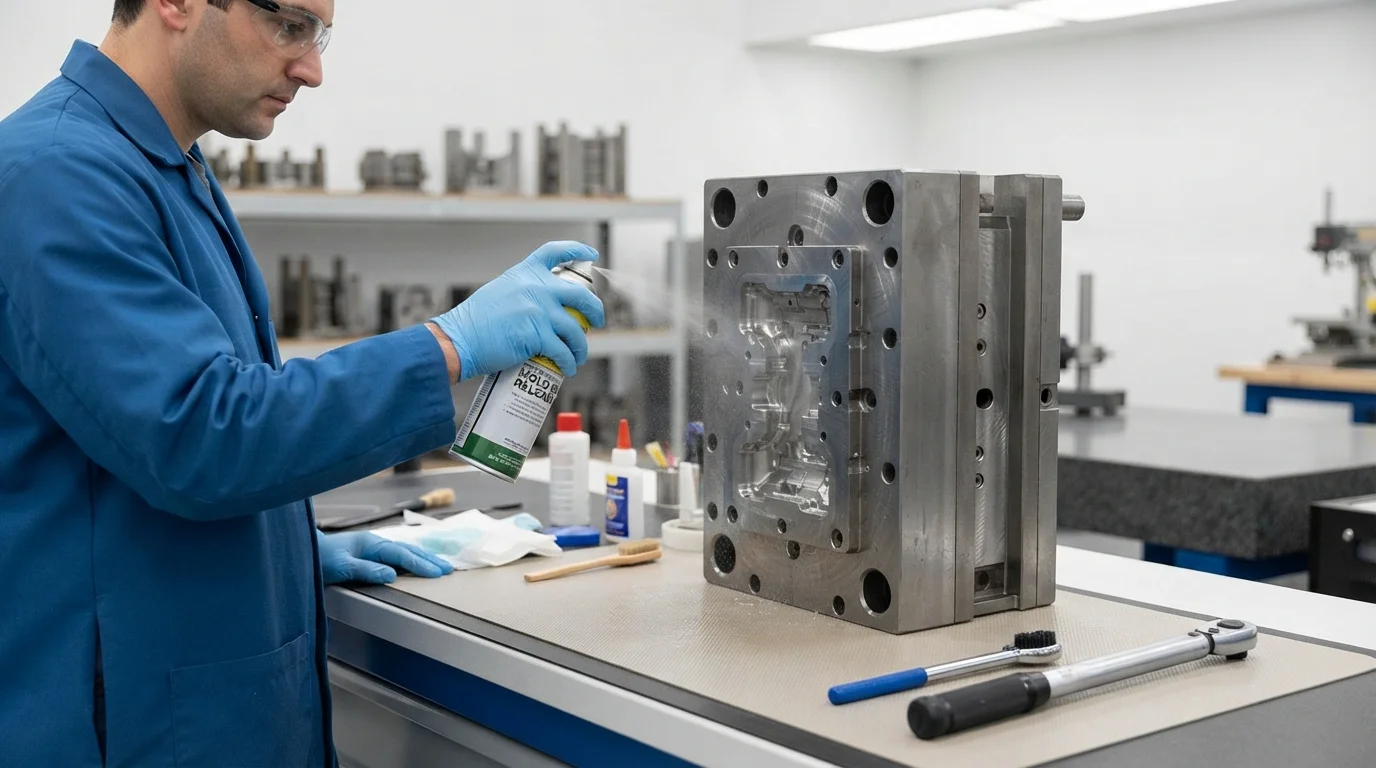
Une installation appropriée en atelier et un entretien régulier de libération protègent les parois de cavité de moule pendant les cycles de production actifs. Protéger les surfaces polies contre l'usure adhésive assure une éjection constante des pièces.
Conseils clés d'installation et d'entretien :
- Application d'agent de démoulage : Appliquez soigneusement des sprays anti-adhésifs approuvés pour faciliter le démoulage initial des pièces pilotes.
- Synchronisation des éjecteurs : Vérifiez le mouvement équilibré des broches sur la base du moule pour éviter le blocage asymétrique des pièces.
- Inspection de la ligne de joint : Vérifiez régulièrement les faces d'étanchéité pour détecter les micro-bavures qui peuvent piéger les bavures de polymère lors de la fermeture.
Module 5 – Foire aux questions (FAQ)
1. How does mold surface finish influence plastic part ejection force?
Smoother mirror polishes reduce microscopic surface friction and vacuum lock, allowing molded parts to release with significantly lower mechanical stripping force.
2. Why do deep textures require increased draft angles in rapid tooling?
Textured micro-craters create mechanical interlocking with cooling plastic, demanding extra wall taper to prevent surface scratching during mold opening.
3. Can poor surface polishing cause parts to stick inside aluminum molds?
Yes, transverse polishing marks or rough tool paths act like tiny anchors, gripping cooling polymer and causing parts to stick during ejection.
4. What role do ejector pins play in overcoming mold release resistance?
Ejector pins thrust forward mechanically to push solidified parts off core features, overcoming the friction between the plastic and cavity walls.
5. How can vacuum lock be prevented on deep-drawrapid molded enclosures?
Vacuum lock is prevented by combining highly polished vertical walls, adequate draft angles, and strategic air valve placement within the tool.
6. How does Jucheng Precision optimize tool design for smooth mold release?
Jucheng Precision provides 24-hour free DFM reviews, expert draft evaluations, and precision polishing to guarantee seamless part ejection.
Module 6 – Pourquoi choisir JUCHENG pour votre projet
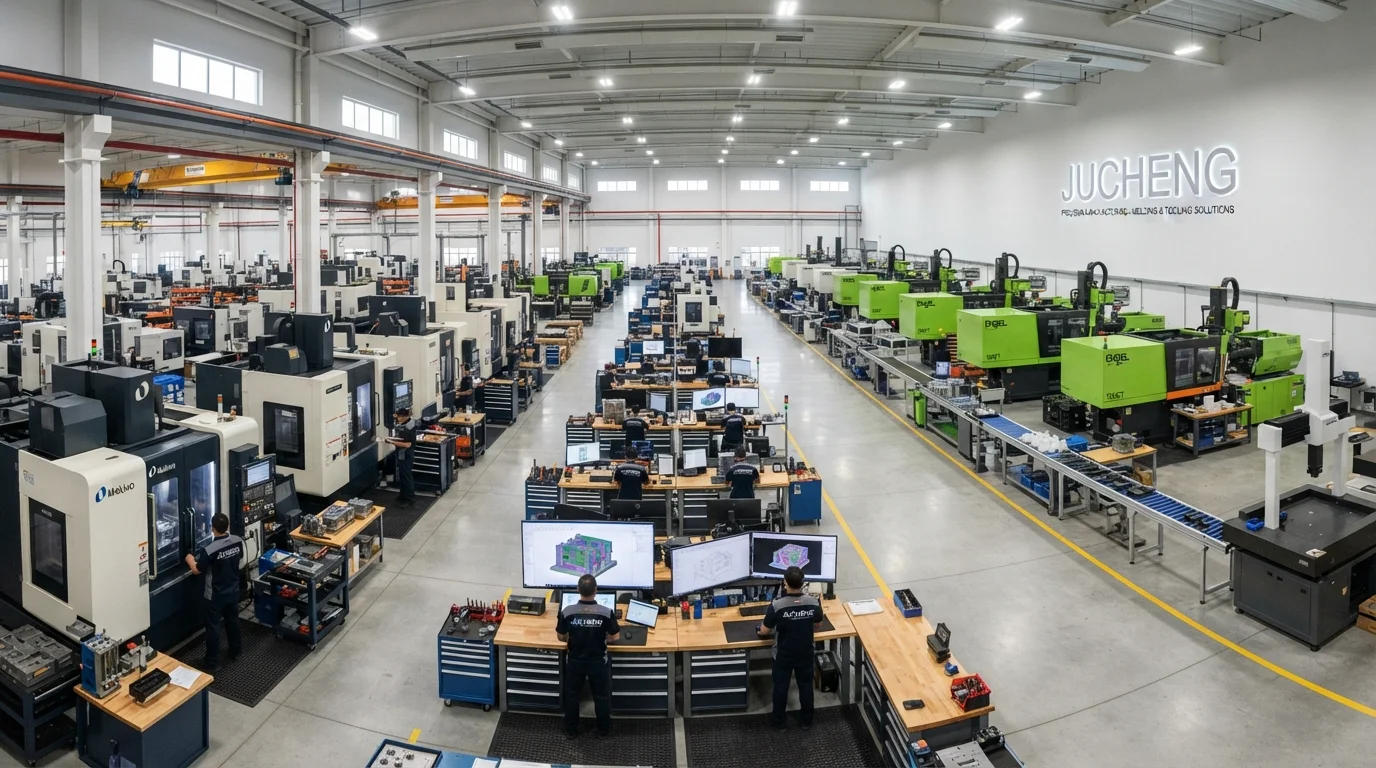
Achieving seamless component ejection requires an experienced manufacturing partner. JUCHENG supports hardware innovators by delivering comprehensive analyses DFM gratuites 24h/24 reviews that analyze draft angles, polish grades, and gate locations prior to tool cutting. Founded in Shenzhen in 2012 with an 8,000-square-meter facility in Dongguan, our factory houses 150+ advanced machines, including 25+ high-performance 5-axis Haas and Mazak milling centers.
Backed by ISO 9001, ISO 14001, ISO 13485, and IATF 16949 certifications, our engineering teams ensure that understanding comment la finition de surface affecte le démoulage dans l'outillage rapide translates into flawless pilot production runs.
Ready to Optimize Mold Release and Surface Finishes for Your Project?
Upload your 3D models today to receive instant feedback, competitive pricing, and professional DFM analysis from our seasoned engineering experts. Let JUCHENG bring your complex designs to life with unmatched speed and reliability!

