


Exécuter des déformations géométriques précises nécessite une compréhension approfondie des propriétés physiques métallurgiques. Atteindre une précision structurelle lors du pliage de tôle dépend de la gestion des contraintes physiques sans fracturer le matériau brut. Ce processus mécanique repose sur une force industrielle lourde pour déformer plastiquement les plaques le long d'axes droits, transformant des dispositions plates en enceintes tridimensionnelles complexes.
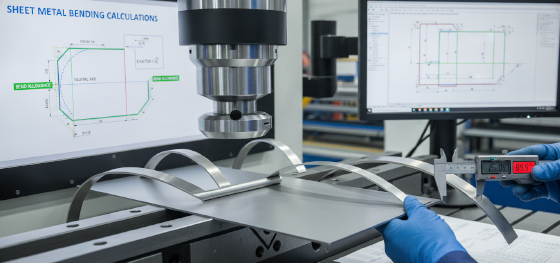
Vous souffrez de pièces qui ne s'alignent pas sur votre chaîne d'assemblage en raison de dérives dimensionnelles aléatoires ? Les conjectures dans le réglage de la presse entraînent un gaspillage massif de matière et des lancements de produits retardés. Travailler avec une équipe de fabrication expérimentée garantit que les variables mécaniques sont calculées mathématiquement bien avant que le métal ne rencontre l'outillage.
Équilibrer l'allongement du métal avec les jeux de presse sépare les fabrications structurelles sans soudure des assemblages bon marché et déformés. Examinons les mécanismes de base des presses plieuses CNC, démystifions le calcul du facteur K et passons en revue les directives de conception essentielles pour le rayon de pliage minimum des alliages industriels courants.
contenu :
La mécanique du pliage sur presse plieuse
Comprendre la tolérance de pliage et le facteur K
Règles de conception : rayon de pliage minimum pour différents matériaux
Des patrons plats aux formes 3D
Services avancés de pliage CNC chez JUCHENG
FAQ : questions essentielles sur le pliage de précision de la tôle
La mécanique du pliage sur presse plieuse
Comment les presses plieuses CNC hydrauliques façonnent-elles la tôle ?
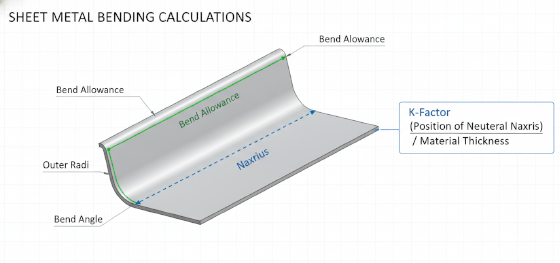
Les presses plieuses fixent une plaque métallique plate sur une matrice en V ouverte, enfonçant un poinçon durci supérieur pour forcer le métal dans la rainure en V, modifiant sa géométrie le long d'une ligne ciblée.
Comprendre la physique fondamentale du pliage moderne sur presse plieuse est essentiel pour gérer des tolérances mécaniques serrées. Lors d'un cycle de pliage standard sur presse plieuse, la tôle est placée contre des butées arrière automatisées, qui dictent l'emplacement précis de l'axe de pliage. Lorsque le poinçon supérieur descend, le métal subit une contrainte de compression localisée sur le rayon intérieur et une contrainte de traction élevée sur le rayon extérieur.
Cet étirement physique sévère force le métal au-delà de sa limite élastique et dans sa zone plastique. Lorsque le poinçon se rétracte, le métal présente naturellement une récupération élastique, communément appelée retour élastique. Les programmeurs CNC doivent précalculer ce rebond angulaire, en surpliant le métal de quelques degrés afin que la pièce finale refroidie se détende exactement à l'angle ciblé.
Comprendre la tolérance de pliage et le facteur K
Quelle est la différence entre la tolérance de pliage et le facteur K ?
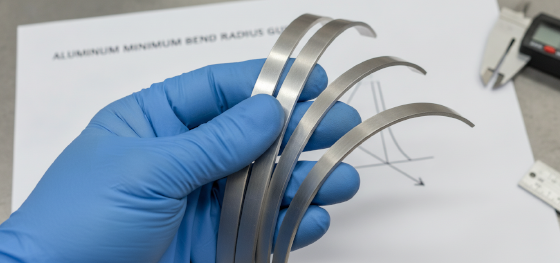
Le facteur K représente le rapport du déplacement de l'axe neutre par rapport à l'épaisseur totale du matériau, tandis que la tolérance de pliage est la longueur physique de l'arc le long de cet axe neutre.
L'utilisation de fiches techniques incorrectes pour le pliage de tôles entraîne de graves problèmes d'alignement lors de l'assemblage. Lorsque le métal se déforme, la surface intérieure se comprime tandis que la surface extérieure s'étire. Entre ces forces opposées se trouve une région théorique qui ne subit aucun changement dimensionnel, appelée l'axe neutre.
Nous définissons ce déplacement anatomique spécifique comme le facteur K. Les alliages plus durs se compriment différemment des plaques plus tendres, ce qui signifie que l'axe neutre se déplace plus profondément vers le rayon intérieur. Le calcul précis de la tolérance de pliage et de la déduction de pliage à l'aide de ces variables mathématiques permet aux ingénieurs de déplier des modèles CAO 3D en feuilles plates correspondant à des dimensions physiques précises.
Règles de conception : rayon de pliage minimum pour différents matériaux
Qu'est-ce qui détermine les limites de rayon minimum de la tôle ?
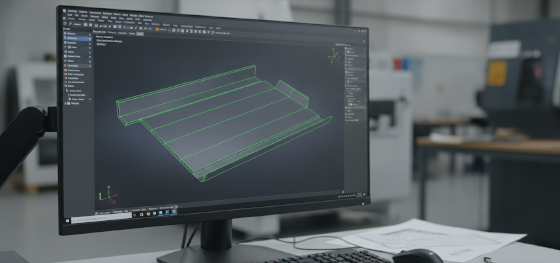
La limite est déterminée par la ductilité du matériau et les limites de traction ; plier le métal au-delà de ses limites recommandées provoque des microfissures sur le bord extérieur et des défaillances du matériau.
La conception de boîtiers personnalisés avec des coins intérieurs extrêmement nets est un écueil de fabrication courant. L'application d'un poinçon ultra-serré sur un alliage dur force le métal au-delà de sa limite de résistance ultime, déchirant les fibres extérieures. Pour éviter les défaillances mécaniques, les ingénieurs doivent suivre des paramètres de rayon de pliage minimum spécifiques basés sur le matériau brut choisi :
| Groupe de matériaux | Plage d'épaisseur | Facteur K standard | Rayon minimum recommandé |
|---|---|---|---|
| Aluminium (ex. 5052-H32) | 1,0 mm - 3,0 mm | 0.40 - 0.43 | 1,0 x Épaisseur du matériau |
| Stainless Steel (e.g., 304) | 1,0 mm - 3,0 mm | 0.44 - 0.46 | 1,5 x Épaisseur du matériau |
| Acier au carbone (ex. SPCC) | 1,0 mm - 4,0 mm | 0.41 - 0.45 | 0,8 x Épaisseur du matériau |
Des patrons plats aux formes 3D
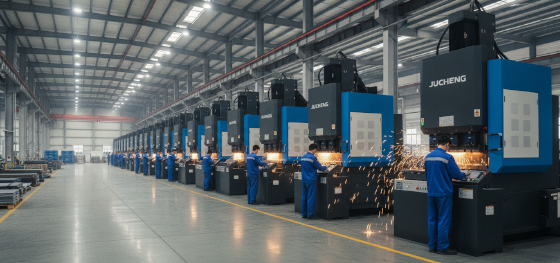
How do flat patterns transform accurately into finished 3D products?
Flat patterns must incorporate calculated bend deductions in their nesting software, ensuring that the sheet stretches to the exact target size during the physical strike.
Every physical folding process begins with a calculated flat pattern. If an engineer models a bracket with straight dimensions and neglects material elongation, the finished formed part will always exceed its intended size. Unfolding software handles this by subtracting a calculated deduction for each fold.
This transition from digital flat layouts to structural parts is the defining stage of the entire processus de fabrication de tôlerie, bridging the gap between flat plate stock and rigid functional enclosures. Proper orientation of these flat patterns relative to the metal grain structure is also essential. Folding plate stock parallel to the rolling grain can cause severe cracking, so our programmers nest parts at angles to maximize mechanical strength.
Services avancés de pliage CNC chez JUCHENG
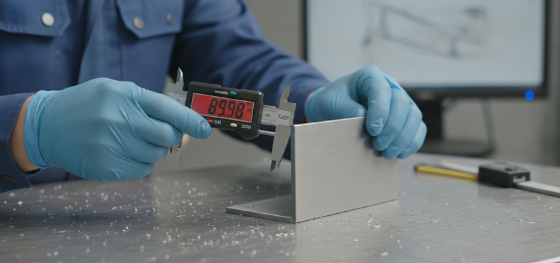
What sets JUCHENG's custom press brake services apart?
We operate high-precision multi-axis CNC bending systems that utilize dynamic back gauges to ensure angle consistency across prototyping and production orders.
At JUCHENG, our CNC press brake workstations simplify sheet metal bending by automating the angle adjustment and back gauge positioning. This high-level automated execution allows us to process complex parts with multiple consecutive folds without requiring manual repositioning, ensuring perfect consistency across every batch.
We process a wide range of materials, including aluminium, stainless steel, and carbon steel, matching each to its mathematically calculated V-die and punch setups. Our engineering queue provides a 24-hour free DFM review, checking your CAD models for flange length limits and punch collisions before production. With our no MOQ policy and rapid turnaround times, we provide highly agile support for your rapid prototyping and low-volume production needs.
FAQ : questions essentielles sur le pliage de précision de la tôle
How do you resolve excessive angular springback in hard metals?
We address springback by over-bending the metal by a mathematically calculated margin or utilizing CNC press brakes with integrated angle-measuring systems. These machines continuously monitor the bend angle in real time and dynamically adjust the punch stroke to hit the targeted angle.
What is the minimum flange length that a press brake can bend?
The minimum flange length must be wide enough to span across the selected V-die opening during the descent. If a flange is too short, it will slide straight into the die instead of bending. As a general manufacturing rule, the minimum flange length should be at least four times the material thickness.
Why do some metals tear on the outer bend radius?
Tearing occurs when the inner radius is set too tight for the material's ductility, or when a fold is executed parallel to the raw rolling grain of the plate. To resolve this, we increase the punch radius and adjust our sheet nesting layout to bend across the grain.
Does heat treatment affect the bendability of hard alloys?
Yes, heavily. Annealing alloys like aluminum 6061 from an extremely hard T6 temper down to a softer state increases its ductility, allowing for much tighter radii without cracking. We can then heat-treat the finished part back to its hardened state if your application requires high structural strength.

