


Former des géométries creuses complexes et sans soudure à partir de plaques plates nécessite une force mécanique extrême et des calculs métallurgiques approfondis. Lors de la conception de boîtiers 3D profonds ou de coupelles embouties, l'utilisation de l'emboutissage de tôles est la voie la plus fiable pour préserver l'épaisseur et la structure du matériau brut. Ce procédé de formage avancé étire des flans plats en configurations cylindriques creuses ou en forme de boîte, sans joints, soudures ni points faibles structurels.
Souffrez-vous d'assemblages soudés multipièces qui fuient ou se déforment sous pression ? Le soudage multi-étapes est lent, exigeant en main-d'œuvre et introduit des contraintes thermiques localisées qui provoquent des défauts esthétiques et structurels. Passer à une configuration d'emboutissage intégrée élimine complètement ces problèmes, offrant un corps métallique propre et solide, mécaniquement supérieur et esthétiquement impeccable.
Équilibrer les vitesses d'écoulement du matériau par rapport aux forces du poinçon distingue les séries de production à haut rendement des rebuts fissurés ou plissés. Examinons les contraintes mécaniques de l'extrusion profonde, évaluons les meilleurs alliages ductiles et découvrons comment notre installation avancée coordonne l'outillage personnalisé pour stabiliser vos conceptions matérielles.
contenu :
Qu'est-ce que l'emboutissage " profond " ?
Meilleurs matériaux pour l'emboutissage
Applications dans les boîtiers médicaux et grand public
Outillage de précision pour emboutissage profond chez JUCHENG
FAQ : Questions critiques sur l'emboutissage profond de tôles
Qu'est-ce que l'emboutissage " profond " ?
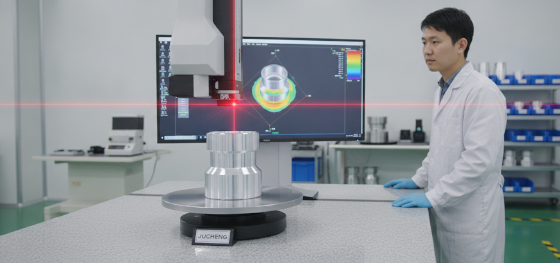
Quelle est la différence entre l'emboutissage peu profond et l'emboutissage profond ?
L'emboutissage profond se produit lorsque la profondeur de la pièce creuse emboutie dépasse son diamètre, nécessitant une coulisse mécanique soigneusement contrôlée pour étirer le métal sans rupture structurelle.
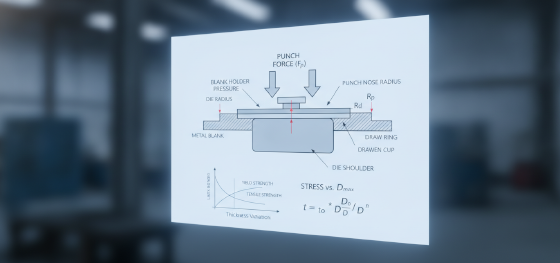
Comprendre les limites du processus d'emboutissage profond est essentiel pour concevoir du matériel personnalisé viable. Au cours d'un processus d'emboutissage profond standard, un serre-flan haute pression maintient la bride extérieure d'un flan plat. Un poinçon mécanique descend ensuite, forçant le métal à s'écouler dans une matrice d'emboutissage personnalisée pour former une cavité creuse tridimensionnelle.
La faisabilité physique de cette déformation est régie par le rapport d'emboutissage limite (LDR), qui mesure le diamètre maximal du flan par rapport au diamètre du poinçon. Si ce rapport est trop élevé, la bride extérieure ne peut pas se comprimer correctement, entraînant des fissures sur les bords. Le contrôle du rayon de la matrice est également essentiel ; un rayon serré provoque une tension extrême et déchire le matériau, tandis qu'un rayon surdimensionné permet au métal de glisser trop rapidement, provoquant un froissement.
Meilleurs matériaux pour l'emboutissage
Quelles propriétés métallurgiques sont requises pour un processus d'emboutissage réussi ?
Le matériau doit posséder une ductilité élevée, un excellent exposant d'écrouissage et de faibles rapports limite d'élasticité/résistance à la traction pour permettre un étirement fluide sous haute pression.
Bien que l'emboutissage de tôles puisse théoriquement être appliqué à toute plaque ductile, le choix du bon alliage évite des fissures de contrainte coûteuses. Les métaux mous avec des taux d'allongement élevés s'écoulent parfaitement autour des matrices d'emboutissage, tandis que les plaques dures ou fragiles se fissurent instantanément. Le choix du bon alliage détermine la résistance structurelle finale de votre boîtier embouti :
| Grade du matériau | Ductilité métallurgique | Rapport d'emboutissage typique (LDR) | Applications B2B recommandées |
|---|---|---|---|
| Acier inoxydable 304 / 316 | Excellent (écrouissage élevé) | 2.0 - 2.2 | Boîtiers médicaux, coupelles pour l'industrie alimentaire |
| Aluminium 5052-O / 3003-O | Très élevé (état recuit doux) | 1.8 - 2.0 | Électronique légère, boîtiers grand public |
| Acier doux (par ex., DD14 / SPCD) | Supérieur (qualité pour emboutissage profond) | 2.1 - 2.3 | Automotive shells, heavy structural cans |
We stock high-quality grades of à haute dureté, annealed aluminum, and deep-draw quality mild steel. This ensures that the material behaves predictably under the punch. By matching the correct raw temper to your specific depth requirement, we prevent unexpected thinning and keep your part dimensions stable.
Applications dans les boîtiers médicaux et grand public
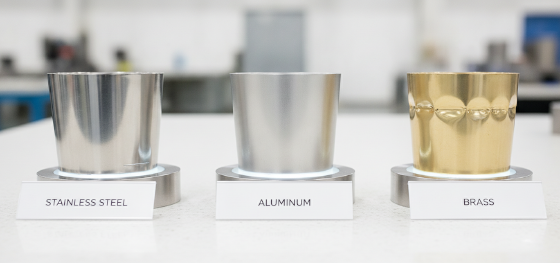
Why is deep drawing preferred for high-end medical and consumer housings?
It produces seamless, joint-free enclosures that protect delicate electronics from moisture ingress, simplify sterilization, and deliver ultra-clean cosmetic profiles.
Drawn housings are highly valued in the medical device industry. Modern diagnostic scanners, surgical fluid pumps, and laboratory analyzers require robust casings that prevent chemical or bacterial ingress. Because drawn stainless steel or aluminum enclosures are formed from a single continuous blank, they feature no micro-gaps, welds, or seams, allowing for easy washdowns and sterilization under strict healthcare protocols.
In consumer electronics, seamless drawn panels deliver premium aesthetics and robust shielding. Complex consumer housings such as speaker back-cans, projector chassis, and smart home modules leverage drawn metal to maximize internal space while providing excellent electromagnetic interference (EMI) protection. This ensures reliable performance in compact footprints.
Outillage de précision pour emboutissage profond chez JUCHENG
How does JUCHENG guarantee success on complex deep drawing projects?
We engineer custom draw dies with calculated blank-holding forces and die clearances, matching the tooling to your alloy's physical properties to prevent tearing.
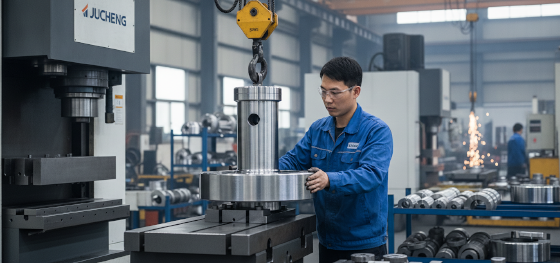
Why settle for multi-part welded assemblies that leak or warp? Our advanced hydraulic workstations specialize in precision sheet metal drawing, eliminating leak points and keeping your project budgets balanced. We manage the entire tooling and stamping workflow in-house.
As the most demanding mechanical stage within the modern processus de fabrication de tôlerie, deep extrusion requires a seamless blend of custom tool design and raw material control. JUCHENG operates an IATF 16949 and ISO 13485 certified facility, utilizing over 150 high-performance manufacturing machines to execute complex stamping runs. We offer a 24-hour free DFM analysis to evaluate your CAD models, checking strain rates and flange parameters before cutting any tool steel. With our no MOQ policy and rapid delivery schedules, we provide reliable support for both your initial prototype development and ongoing low-to-medium volume manufacturing demands.
FAQ : Questions critiques sur l'emboutissage profond de tôles
How do you control wall thinning during deep metal drawing?
We minimize wall thinning by optimizing our blank-holding forces and utilizing specialized lubrication systems. This reduces friction between the raw plate and the draw die, allowing the metal to slide smoothly into the cavity rather than stretching to the point of structural failure.
What causes tearing at the bottom corner of a drawn cup?
Bottom corner tearing occurs when the tensile stress exceeds the material's ultimate strength, typically caused by insufficient punch or die radii, excessive blank-holding force, or running a blank diameter that exceeds the limiting draw ratio. We resolve this by polishing the tooling radii and adjusting the raw holding pressure.
Is custom drawing tooling cost-effective for low-volume production?
Traditional deep draw tooling carries a high upfront cost due to the use of hardened steel dies. However, for low-volume runs, we can utilize rapid tooling or modular dies to significantly lower your initial setup costs, making seamless enclosures affordable even for small batches.
How does JUCHENG prevent surface scratching during aluminum drawing?
To maintain cosmetic surfaces on aluminum parts, we utilize highly polished draw rings or apply specialized protective vinyl coatings to the blank plate before forming. This buffering layer prevents metal-on-metal friction, delivering clean, mark-free parts ready for anodizing or final assembly.

