


Valider les ajustements mécaniques sur un modèle numérique ne remplace jamais complètement les tests de contrainte physiques. L'utilisation du prototypage rapide de tôlerie permet aux ingénieurs d'identifier les interférences d'assemblage inattendues, de vérifier les alignements des connecteurs et de confirmer la rigidité structurelle avant d'engager des capitaux importants dans la production de masse. Cette phase de développement critique garantit que les profils de tôle physiques se comportent de manière prévisible sous des charges réelles.

De nombreuses équipes matérielles subissent des retards de lancement dévastateurs lorsque leurs premiers boîtiers estampés en usine arrivent avec des trous de montage désalignés ou des faiblesses structurelles. Réusiner des matrices progressives personnalisées pour corriger une erreur de conception de 1 mm est un processus incroyablement lent et coûteux qui peut retarder le lancement d'un produit de plusieurs mois. Détecter ces écarts géométriques tôt sur des unités de test physiques élimine complètement ces risques.
Analysons comment les prototypes physiques exposent les empilements de tolérances critiques, examinons l'avantage de la découpe et du pliage sans outillage pour les courtes séries, et passons en revue comment passer de manière transparente de vos conceptions de tôles de test initiales à du matériel prêt pour la production.
contenu :
Pourquoi le prototypage est crucial pour la conception de tôlerie
Aucun outillage requis : la puissance de la découpe laser et du pliage CNC
Passer du prototype à la production en petite série
Obtenez vos prototypes de tôlerie en quelques jours avec JUCHENG
FAQ : questions critiques sur le prototypage de tôlerie
Pourquoi le prototypage est crucial pour la conception de tôlerie
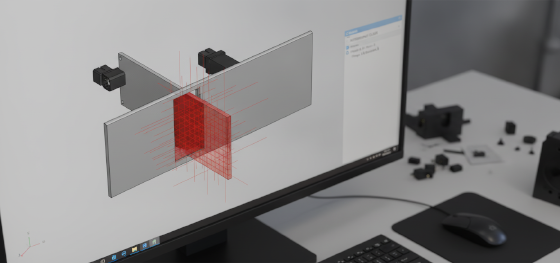
Quels défauts de conception les prototypes de tôlerie physiques peuvent-ils révéler ?
Les prototypes physiques identifient les collisions d'assemblage critiques, les goulots d'étranglement de dissipation thermique et les problèmes de dénudage de filetage que les contrôles automatiques d'interférence CAO manquent souvent.
Un modèle CAO 3D affiche les dimensions géométriques avec une précision mathématique parfaite, mais il ne peut pas simuler le comportement physique des joints de grains métalliques ou les variations d'assemblage manuel. Lorsque les brides pliées sont montées ensemble, de légères dérives d'angle s'accumulent, entraînant un ajustement avec interférence sévère. Le prototypage physique expose ces empilements de tolérances, vous permettant d'élargir les fentes de montage avant de publier les dessins.
De plus, monter des composants internes comme des ventilateurs, des dissipateurs thermiques et des cartes PCB dans un châssis métallique physique vous permet de vérifier le routage des câbles dans le monde réel, les dégagements d'accès pour les outils à main et de valider le blindage électromagnétique. Cette validation pratique garantit que votre matériel est facile à assembler sur la ligne d'intégration finale.
Aucun outillage requis : la puissance de la découpe laser et du pliage CNC
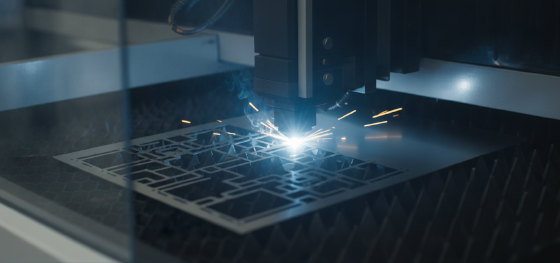
How do manufacturers keep sheet metal prototyping costs so low?
We bypass expensive custom die expenses by utilizing software-driven fiber laser cutting and programmable press brakes to fabricate custom parts directly from CAD profiles.
By utilizing non-tooling cutting and folding methods, rapid sheet metal prototyping bypasses the massive NRE setup fees associated with custom hard dies. Instead of machining dedicated steel punches, flat patterns are cut on advanced laser cutting systems, which slice intricate perimeters with zero physical tooling contact.
The flat sheets are then formed on programmable press brakes. This CNC bending process utilizes standard V-die and punch sets to execute multiple folds in sequence, adjusting back gauges automatically for each step. This software-driven workflow allows us to implement design changes instantly, simply by updating the flat pattern CAD file, keeping your prototype expenses exceptionally low.
Passer du prototype à la production en petite série
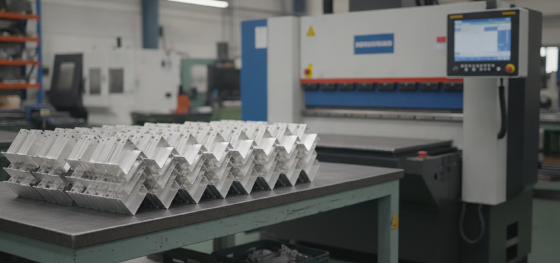
What is the best way to move custom designs from prototyping to continuous manufacturing?
We optimize this transition by implementing a modular die strategy, allowing designs validated on laser cutting setups to move seamlessly to low-volume stamping without dimensional drift.
Passer d'une seule ébauche plate à une production continue est le pont le plus critique du processus de fabrication de tôlerie, requiring a balanced tooling strategy. Running laser cutting and CNC bending is ideal for validating designs under 500 units. However, once your volume demands scale, transitioning to custom hard stamping dies is necessary to drive per-part costs down to pennies.
| Production Stage | Primary Processing Path | Délai moyen | Tooling Investment (NRE) |
|---|---|---|---|
| Prototypage fonctionnel | Découpe laser + Pliage sur presse plieuse | 4 to 7 Days | Zero (No dies required) |
| Low-Volume Runs | CNC Punching + Rapid Modular Tooling | 7 to 15 Days | Low (Pre-machined master bases) |
| Continuous Production | Progressive / Matched Stamping Dies | 15 to 30 Days | High (Hardened tool steel dies) |
By managing both prototyping and production tooling under one roof, we eliminate dimensional discrepancies. Our engineers reuse the flat CAD offsets verified during the prototyping phase to design our progressive dies, ensuring that your la production en faible volume units match the physical characteristics of your approved prototypes.
Obtenez vos prototypes de tôlerie en quelques jours avec JUCHENG

Comment JUCHENG accélère-t-il le cycle de développement des boîtiers prototypes personnalisés ?
We run high-precision laser cutters and multi-axis brakes backed by an automated DFM engine, validating blank dimensions and edge clearances in hours.
Why wait weeks for a simple test bracket? JUCHENG houses a dedicated rapid prototyping cell designed specifically for fast-turnaround product development. We combine high-speed laser blanking with advanced bending setups, allowing us to move from 3D models to completed physical parts in record time.
We stock a wide selection of raw sheet metals to support your functional testing, including lightweight aluminum, high-yield stainless steel, and easily formable carbon steel. Our technical department provides a 24-hour free DFM analysis, evaluating your flat patterns to eliminate bend tearing and interference issues before we cut metal. Backed by our no MOQ policy and rapid delivery guarantee, we manage your prototypes from initial cad unfolds to final surface powder coating.
FAQ : questions critiques sur le prototypage de tôlerie

How do you verify mounting hole alignments on folded prototypes?
We verify alignments during our digital DFM review by simulating the physical folding steps, and then validate the physical parts using coordinate measuring machines. This ensures that the mounting holes align perfectly with the target component coordinates.
Why is it difficult to prototype tight bends on high-strength steels?
High-strength steels possess low ductility and high springback rates, meaning the material resists bending and is prone to outer-edge cracking under tight radii. To resolve this, we increase the punch radius and adjust our blank orientation relative to the rolling grain direction of the plate.
What causes sheet warping near laser-cut slot clusters?
Concentrated laser cutting on thin sheets can introduce high localized heat, causing the metal to warp. To prevent this, our CNC programmers optimize cutting paths to distribute thermal energy evenly across the sheet, or we utilize mechanical turret punching for dense hole clusters to keep the part flat.
What is the best material choice for initial functional trials?
For lightweight structural enclosures, we recommend aluminum 5052-H32 due to its excellent ductility and corrosion resistance. For components requiring maximum tensile strength, stainless steel 304 or carbon steel SPCC are the standard choices. Our technical team supports rapid sheet metal prototyping with a comprehensive material library to match your design requirements.

