


Chasser les microns est une entreprise vaine si vous ne respectez pas la physique de l'atelier. Dans la logique immaculée d'un modèle CAO, une tolérance de +/- 0,01 mm n'est qu'une annotation textuelle. Mais dans le monde physique, cette même dimension est une cible mobile, se déplaçant avec la chaleur du soleil à travers une fenêtre ou la légère vibration d'une machine voisine. Apprendre Comment obtenir des tolérances serrées en CNC ne consiste pas à acheter la machine la plus chère ; il s'agit de construire une forteresse de stabilité autour de l'outil de coupe. C'est une obsession pour les variables invisibles que les ateliers standard ignorent.
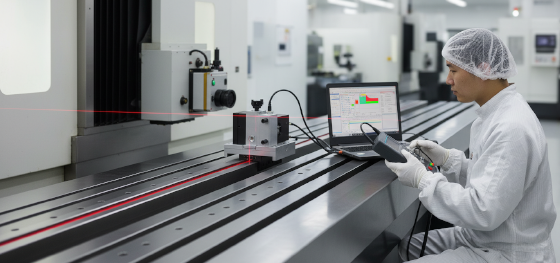
Chez Jucheng Precision, nous vivons dans la quatrième décimale. Nous comprenons que les tolérances d'usinage CNC ne sont pas des résultats statiques—ils sont le résultat d'une symphonie coordonnée entre la rigidité de la machine, la discipline thermique et la métrologie avancée. Lorsqu'un client aérospatial exige une planéité de cinq microns sur une plaque de 300 mm, il fait confiance à notre capacité à gérer les contraintes moléculaires du matériau. Ce guide va au-delà du vernis marketing pour révéler les protocoles de fabrication réels et sans fard que JUCHENG utilise pour fournir une précision " impossible " dans les alliages et plastiques les plus durs au monde.
La précision est un mode de vie, pas un accident. Si votre chaîne d'approvisionnement échoue à cause d'une dérive dimensionnelle, vous avez besoin d'un partenaire qui comprend la réalité thermodynamique de la broche. Laissez-nous décomposer les piliers mécaniques qui définissent la véritable précision et voir comment JUCHENG verrouille vos conceptions dans la réalité.
Souveraineté thermique : combattre le décalage de 20 degrés
Dynamique des outils : la guerre contre le faux-rond et la déflexion
Usinage par étapes : l'art de la relaxation des contraintes
Cinématique de la machine : le rôle de la fonte et des règles
Confinement métrologique : prouver le micron en laboratoire
Souveraineté thermique : combattre le décalage de 20 degrés
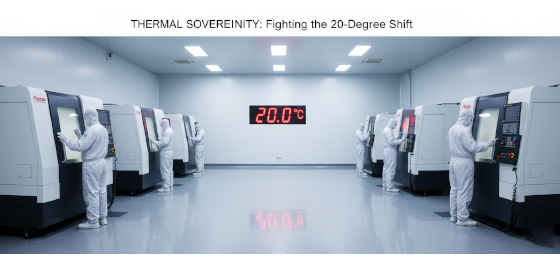
La chaleur est le principal ennemi de Comment obtenir des tolérances serrées en CNC. La plupart des matériaux se dilatent considérablement lorsqu'ils chauffent. L'aluminium, par exemple, a un coefficient de dilatation thermique élevé ; une augmentation de température de seulement cinq degrés peut déplacer une dimension de 100 mm de douze microns—poussant instantanément un alésage H7 hors tolérance. Si votre atelier d'usinage n'est pas climatisé, les pièces coupées à 8h00 seront différentes de celles coupées à 14h00. C'est un échec environnemental qu'aucune compensation machine ne peut entièrement corriger.
Jucheng Precision opère sous un mandat de " Souveraineté thermique ". Notre sol de production et nos laboratoires de métrologie sont stabilisés à exactement 20 degrés Celsius (+/- 1 degré). Nous traitons l'air comme un paramètre de fabrication. Mais la chaleur ne vient pas seulement de la pièce—elle vient de la coupe. L'usinage à grande vitesse génère une friction intense à la pointe de l'outil. Nous gérons cela par un refroidissement par inondation haute pression et des systèmes à travers la broche qui maintiennent une température constante de la pièce. Plus important encore, nous utilisons la " Cartographie thermique " sur nos machines Mazak et Haas. Les machines utilisent des capteurs internes pour surveiller la croissance de la broche et compenser les quelques microns de dilatation qui se produisent lorsque les roulements chauffent. En stabilisant l'atmosphère et la carte thermique interne de la machine, nous éliminons la source principale de dérive dimensionnelle, garantissant que votre les tolérances d'usinage CNC rester cohérent sur un lot de dix mille pièces.
Dynamique des outils : la guerre contre le faux-rond et la déflexion

Vous ne pouvez pas atteindre une cible si votre outil " vacille ". Dans la quête de Comment obtenir des tolérances serrées en CNC, le faux-rond de l'outil est un goulot d'étranglement critique, souvent négligé. Le faux-rond mesure l'écart de l'axe de l'outil par rapport à l'axe de rotation de la machine. Un faux-rond de seulement 0,005 mm peut doubler la charge de coupe effective sur une dent, entraînant des vibrations (broutage) et de mauvais états de surface. Sur une machine standard avec des pinces de base, le faux-rond est une réalité. Chez JUCHENG, nous le considérons comme un défaut à éliminer par conception.
Nous utilisons des porte-outils hydrauliques de haute précision et des systèmes de frettage qui offrent une prise symétrique et à force élevée sur la fraise. Cela réduit le faux-rond à presque zéro. Nous accordons également une attention obsessionnelle à la déflexion de l'outil. Lorsqu'un outil pousse contre le métal, il se plie. Si l'outil est trop long ou l'avance trop agressive, cette flexion ruine la précision de la fonction. Nos ingénieurs appliquent la " Règle de l'outil court " : utiliser le plus grand diamètre et la longueur la plus courte possible pour chaque passe de finition. Nous utilisons des fraises en carbure à pas variable pour briser les vibrations harmoniques, garantissant que la fraise " tranche " le métal plutôt que de le " marteler ". En contrôlant la micro-mécanique de la rencontre outil-pièce, Jucheng Precision offre des états de surface (Ra 0,4 ou mieux) et des tolérances qui permettent des ajustements mécaniques parfaits dans les assemblages médicaux et robotiques les plus exigeants.
Usinage par étapes : l'art de la relaxation des contraintes
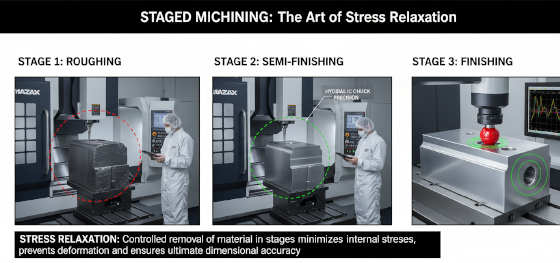
Les métaux ont une mémoire. Lors du laminage ou du moulage, des contraintes internes sont piégées dans la structure du grain. Lorsque nous effectuons des passes d'ébauche lourdes dans un processus d'usinage CNC, nous libérons effectivement ces forces " gelées ". Si vous usinez une pièce à ses dimensions finales en un seul montage, ces contraintes relâchées feront se déformer ou se voiler la pièce des heures après qu'elle ait quitté la machine. C'est pourquoi de nombreuses pièces échouent à l'assemblage alors qu'elles " mesuraient juste " sur la table. Comprendre Comment obtenir des tolérances serrées en CNC nécessite une approche patiente et par étapes de l'enlèvement de matière.
JUCHENG emploie un cycle d'usinage à trois niveaux pour toutes les pièces de haute précision : Ébauche, Semi-Finition et Finition. Après la passe d'ébauche qui enlève 90 % de la matière, nous laissons la pièce " reposer ". Pour les composants aérospatiaux de grande valeur, nous pouvons même effectuer un cycle de recuit de détente intermédiaire. Cela permet aux grains de métal de se détendre et de trouver un nouvel équilibre. Ce n'est qu'ensuite que nous effectuons les passes de finition finales, enlevant seulement 0,1 mm à 0,2 mm de matière. Cette approche " légère " garantit qu'aucune nouvelle contrainte n'est introduite, verrouillant les dimensions en place de manière permanente. Nous traitons le matériau comme un être vivant—lui donnant le temps de respirer et de se stabiliser avant d'exiger la perfection. Cette patience technique est ce qui distingue un atelier de classe mondiale d'une fraiseuse de production à grande vitesse.
Cinématique de la machine : le rôle de la fonte et des règles
Le fondement de toute les tolérances d'usinage CNC réalisation est la machine elle-même. Vous ne pouvez pas tenir dix microns sur une machine construite en tôle légère. La vraie précision commence par la masse. Chez Jucheng Precision, nous investissons dans des centres d'usinage 5 axes lourds Mazak et Haas qui utilisent des bases massives en fonte. Ces bases offrent l'amortissement des vibrations nécessaire pour maintenir l'outil immobile lorsqu'il rencontre la résistance d'alliages tenaces comme l'acier inoxydable 17-4 PH ou le titane Grade 5. Une machine plus lourde est une machine plus précise car elle résiste à l'énergie cinétique de la coupe.
Nous examinons également les systèmes de rétroaction. Les machines standard se fient au codeur du moteur pour " deviner " où se trouve la table en fonction de la rotation de la vis à billes. Mais les vis à billes peuvent s'user ou se dilater sous l'effet de la chaleur. Pour nos lignes d'ultra-précision, nous utilisons des règles linéaires à haute résolution. Ces règles agissent comme une règle indépendante qui indique exactement à la machine où se trouve la table dans l'espace 3D, indépendamment de l'état de la vis à billes. Cette rétroaction en " boucle fermée " est le seul moyen de garantir la répétabilité en Comment obtenir des tolérances serrées en CNC sur des milliers de cycles. Combinée à nos vis à billes rectifiées de précision et à nos broches à couple élevé, cette cinématique fournit la plateforme robuste nécessaire aux conceptions techniques les plus sensibles au monde.
Confinement métrologique : prouver le micron en laboratoire
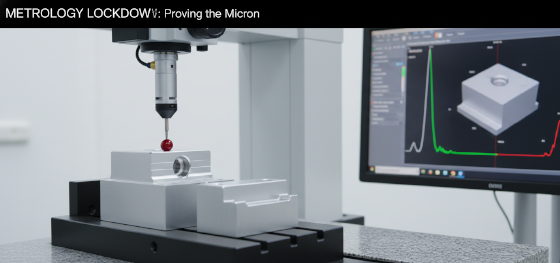
La marque ultime de la précision est la vérification. les tolérances d'usinage CNC ne sont aussi réelles que la métrologie qui les mesure. Vous ne pouvez pas vérifier une tolérance de +/- 0,01 mm avec un pied à coulisse manuel ; la chaleur de votre main et la pression de votre pouce fausseront les données. Chez Jucheng Precision, nous mettons en œuvre un protocole de " Verrouillage métrologique ". Une fois qu'une pièce est terminée, elle se déplace vers notre laboratoire qualité stabilisé. Elle doit reposer plusieurs heures pour atteindre la température ambiante de 20 °C avant qu'une seule mesure ne soit prise.
Nous utilisons des machines à mesurer tridimensionnelles (MMT) multi-capteurs et des systèmes de mesure vidéo haute résolution qui prennent des centaines de points de données sans contact physique ni erreur humaine. Nous fournissons à nos clients des rapports d'inspection détaillés comprenant des cartes thermiques 3D de leurs pièces, prouvant que chaque trou, chaque plan et chaque rayon se trouve dans les limites spécifiées. Cette transparence est la pierre angulaire de notre service aux industries médicale et aérospatiale. Lorsque vous recevez un colis de JUCHENG, vous ne recevez pas seulement du métal ; vous recevez la certitude technique que vos pièces sont dimensionnellement parfaites et structurellement stables. Nous comblons l'écart entre un fichier CAO difficile et un chef-d'œuvre fonctionnel. Contactez Jucheng Precision dès aujourd'hui pour une revue technique DFM et voyez comment nos protocoles de précision peuvent stabiliser et élever votre prochain projet de haute tolérance.

