


Spécifier les limites dimensionnelles lors du développement matériel nécessite d'équilibrer les attentes idéales de la CAO avec les réalités physiques du traitement des polymères. Les concepteurs mécaniques rencontrent souvent des difficultés lors de la transition des assemblages numériques 3D rigides aux composants moulés par injection réels, en particulier pendant les phases de prototypage précoce et de fabrication de transition. Comprendre les tolérances réalisables pour le moulage par injection rapide évite les interférences d'assemblage coûteuses et élimine les modifications interminables de l'atelier d'outillage. Aligner les attentes de conception avec les capacités de l'outillage souple garantit que vos prototypes fonctionnels atteignent un ajustement mécanique fiable dès la première pièce.
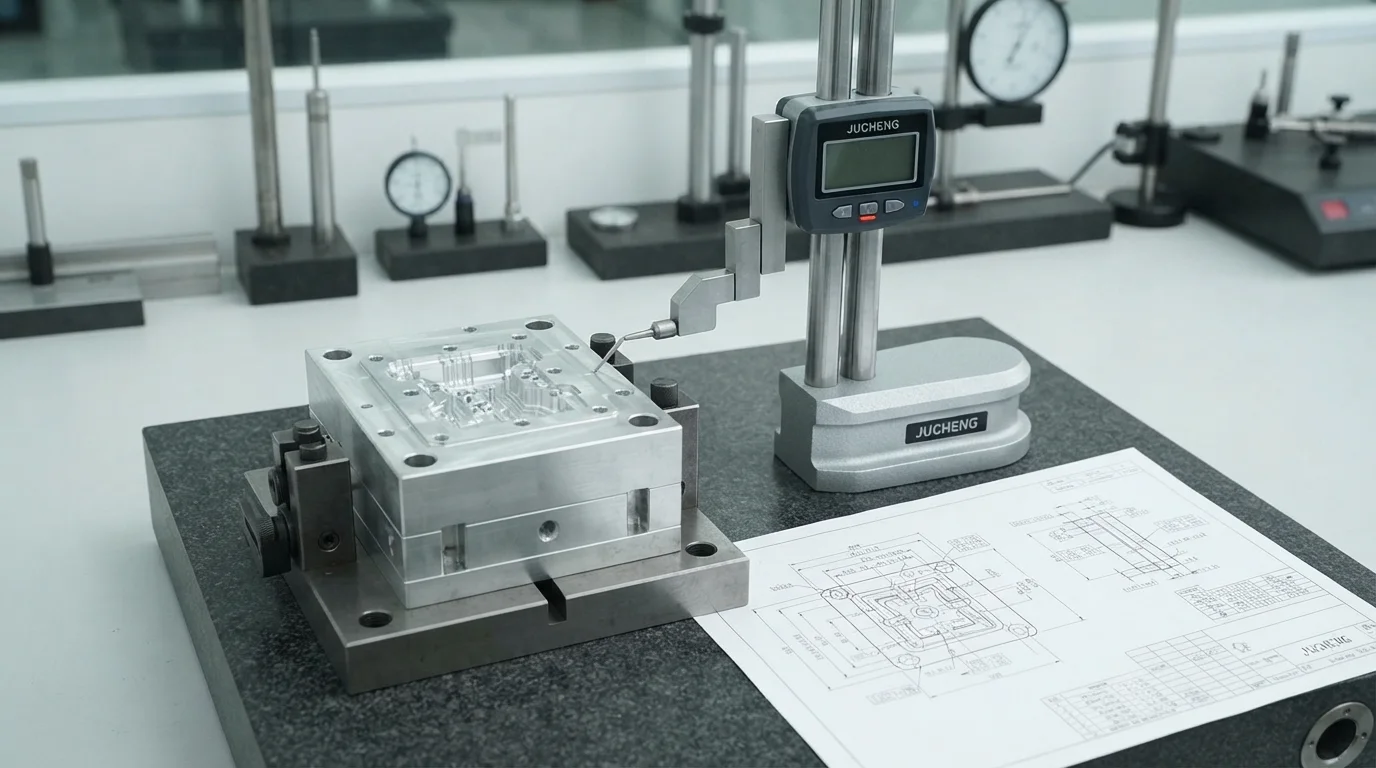
Évaluer les limites de précision dans tolérances d'outillage rapide nécessite d'analyser comment la précision de l'usinage des métaux interagit avec le comportement de refroidissement ultérieur du polymère. L'utilisation d'inserts en aluminium souple ou en acier pré-trempé accélère les itérations de conception tout en injectant des résines d'ingénierie authentiques sous des pressions de production réelles. Examinons quel niveau de précision les ingénieurs peuvent raisonnablement attendre des moules souples rapides et comment l'échantillonnage initial garantit la fidélité dimensionnelle.
Table des matières
1. Quel niveau de précision pouvez-vous attendre des moules souples ?
2. Cavités usinées par CNC vs pièces en plastique finales
3. Comment Jucheng Precision garantit les tolérances sur les premiers échantillons
Quel niveau de précision pouvez-vous attendre des moules souples ?
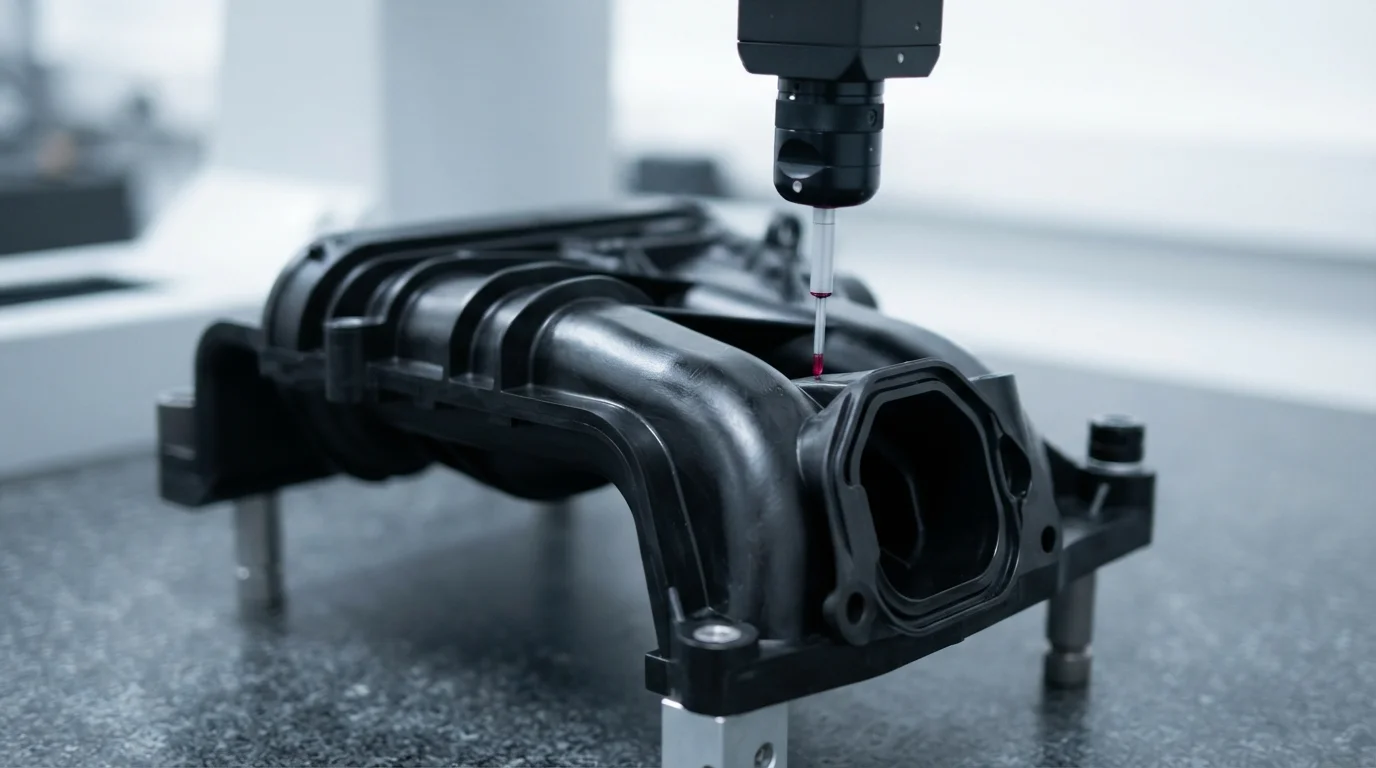
Question : Quelles tolérances dimensionnelles linéaires standard sont réalisables de manière réaliste lors de l'utilisation du moulage par injection rapide ? Pour les plastiques d'ingénierie standard, les moules rapides usinés par CNC à haute vitesse produisent généralement des tolérances linéaires entre plus ou moins 0,05 mm et plus ou moins 0,1 mm selon la géométrie.
Les cadres de fabrication de transition utilisant des plaques en aluminium ou en acier pré-trempé offrent une stabilité dimensionnelle exceptionnelle lors des tests initiaux de produits. Alors que les outils de production multi-tonnes optimisés pour des millions de cycles atteignent une répétabilité à long terme plus serrée, l'outillage rapide offre une précision de base impressionnante adaptée à l'assemblage fonctionnel et aux évaluations bêta. L'approvisionnement en Service d'outillage rapide dédié permet aux équipes de développement de produits de vérifier les interfaces mécaniques sans immobiliser de capital dans de l'acier dur coûteux. L'approvisionnement en composants structurels personnalisés via un Service d'usinage CNC avancé garantit que les assemblages mécaniques correspondants s'alignent en douceur.
L'évaluation de la précision dimensionnelle à différents niveaux de fabrication nécessite de surveiller des paramètres d'ingénierie spécifiques :
| Catégorie d'outillage | Tolérance linéaire réalisable | Portée d'application typique |
|---|---|---|
| Moules rapides en aluminium | ±0,05 mm à ±0,10 mm | Prototypes NPI, composants fonctionnels de transition |
| Moules en acier P20 pré-trempé | ±0,03 mm à ±0,08 mm | Séries de production en faible volume jusqu'à 10 000 unités |
| Outillage de production durci | ±0,015 mm à ±0,05 mm | Fabrication en série de grand volume (des millions de pièces) |
Cavités usinées par CNC vs pièces en plastique finales
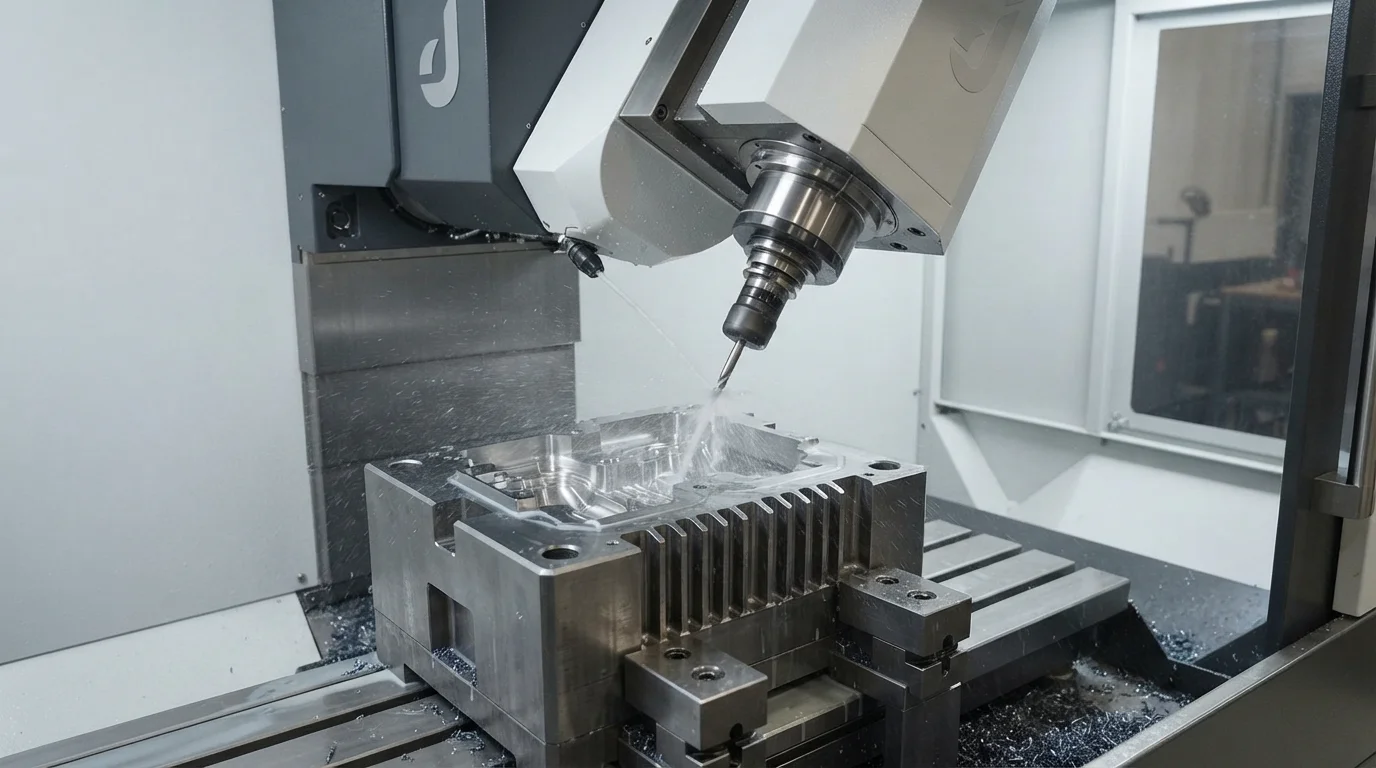
Question : Pourquoi les dimensions des pièces moulées en plastique s'écartent-elles souvent légèrement des dimensions physiques des cavités métalliques usinées par CNC ? Les polymères fondus subissent une contraction thermique, un retrait volumétrique et des vitesses de refroidissement inégales lors de la transition de l'injection liquide aux pièces solides.
Les centres d'usinage CNC à grande vitesse sculptent les cavités métalliques des moules avec une précision extrême au niveau du micron. Cependant, une fois que la résine haute pression entre dans l'outil, des phénomènes physiques complexes prennent le relais. Les polymères cristallins et semi-cristallins comme Nylon (PA) rétrécissent beaucoup plus que les plastiques amorphes comme ABS ou Polycarbonate (PC). Les outilleurs expérimentés doivent pré-compenser les dimensions CAO, en agrandissant la cavité métallique pour absorber les taux de retrait attendus. L'utilisation d'un Service de moulage par injection agile garantit que les paramètres de processus restent stables, empêchant un gauchissement inattendu ou une dérive dimensionnelle sur les lots pilotes.
La gestion des variables complexes entre l'usinage du métal et le comportement final du plastique implique le suivi des facteurs de traitement critiques :
- Retrait volumétrique de la résine—Différentes familles de polymères se contractent à des taux allant de 0,2 pour cent à plus de 2,5 pour cent pendant le refroidissement
- Températures de fusion et de moule—Une régulation thermique incohérente entre les blocs de moule introduit des variations dimensionnelles localisées
- Profils de pression de maintien—Une pression de maintien appropriée évite les marques de retrait, mais un tassement excessif modifie les dimensions globales de la pièce
Comment Jucheng Precision garantit les tolérances sur les échantillons de première présentation
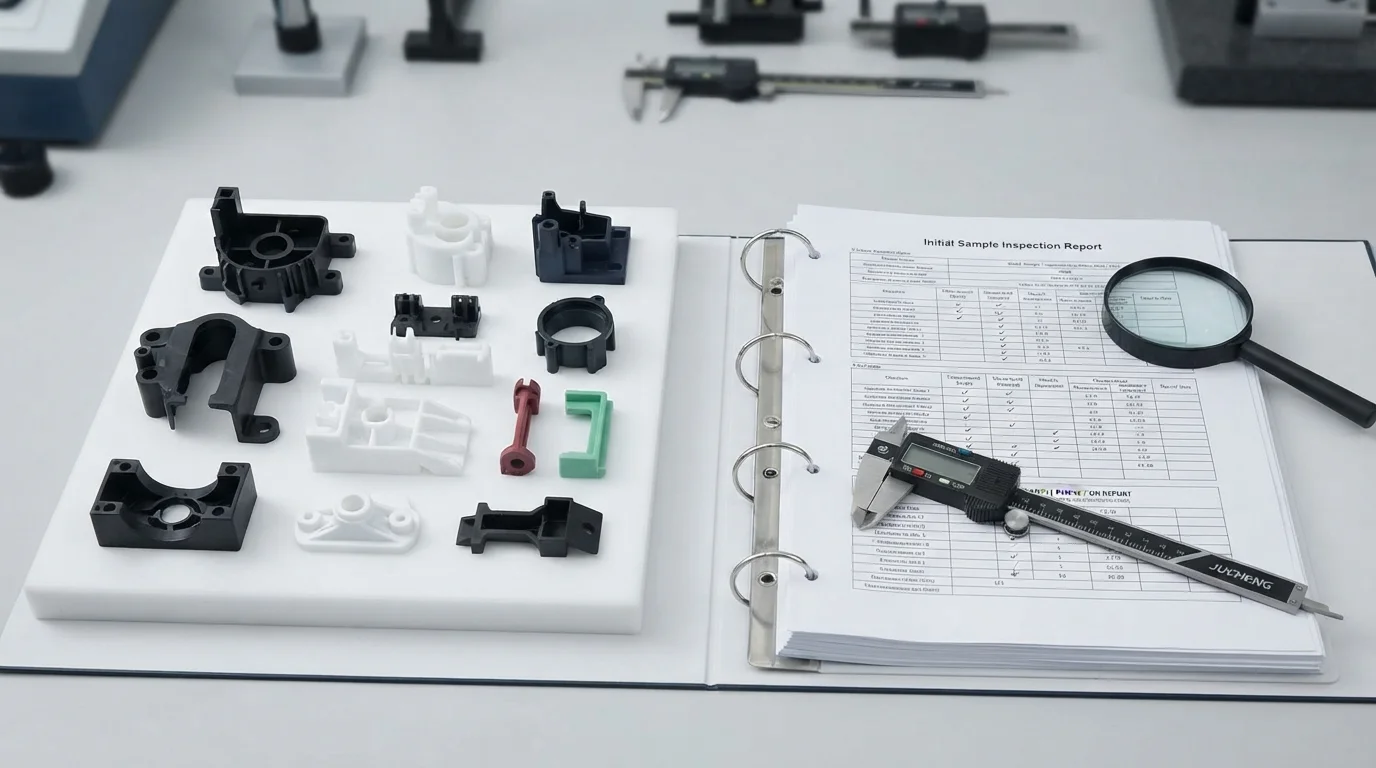
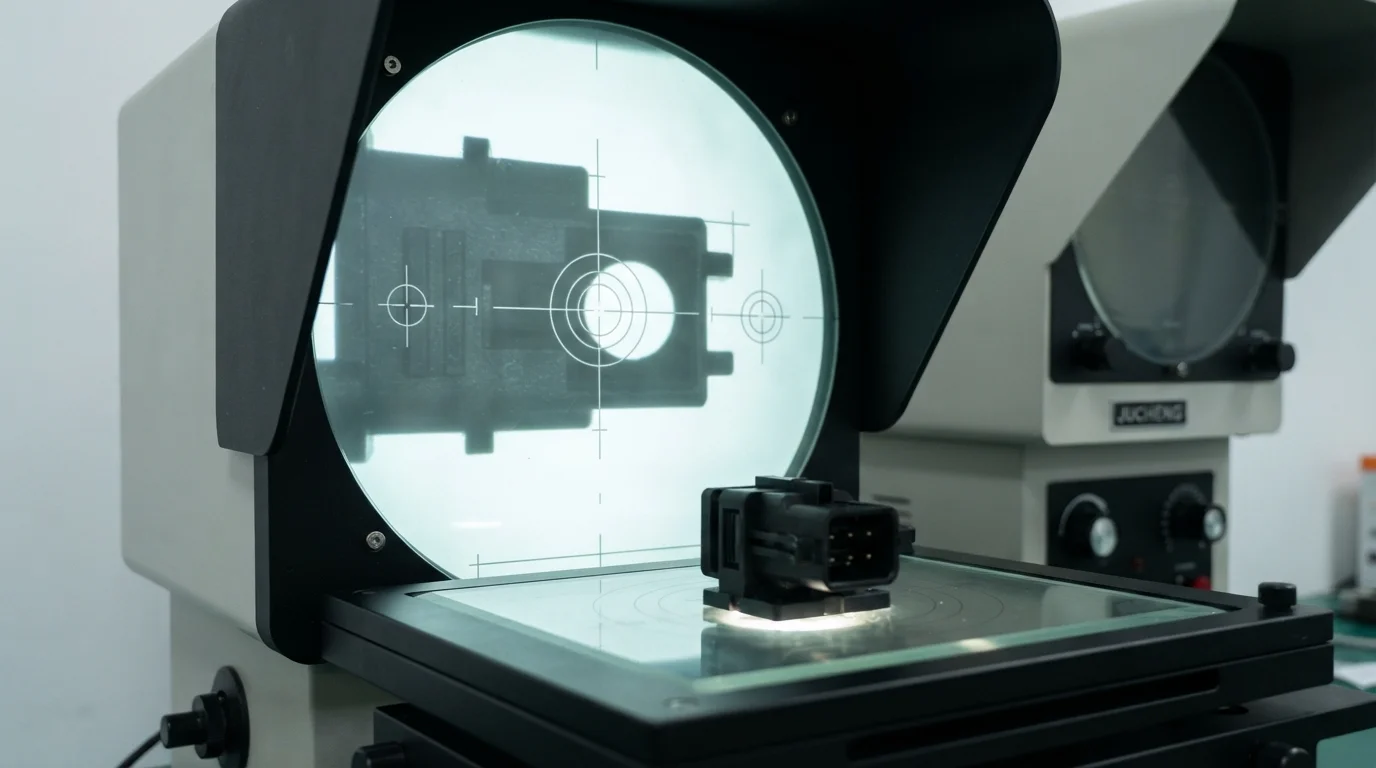
Question : Comment Jucheng Precision vérifie-t-il que les premiers essais de tir répondent à des spécifications techniques strictes avant l'échantillonnage de masse ? Des inspections complètes par machine à mesurer tridimensionnelle (MMT) génèrent des rapports dimensionnels détaillés pour chaque série d'échantillons T1.
Jucheng Precision soutient les innovateurs de quincaillerie en fournissant des examens complets analyses DFM gratuites 24h/24 Des revues qui analysent les angles de dépouille, l'uniformité des parois et les emplacements de carottes avant la coupe du métal. Avec plus de 150 machines CNC avancées—dont 25 systèmes 5 axes de haute précision—ainsi que plus de 35 presses d'injection spécialisées, nos installations certifiées ISO 9001 et ISO 13485 garantissent une répétabilité dimensionnelle absolue. Un accompagnement technique expert garantit que vos prototypes fonctionnels répondent de manière transparente à des exigences de tolérance strictes.
S'associer à un fabricant certifié internationalement garantit une traçabilité complète des matériaux et des rapports de métrologie rigoureux. Les principales forces opérationnelles de notre cadre de précision comprennent :
- Validation métrologique avancée par MMT—Les palpeurs tactiles automatisés vérifient les coordonnées géométriques complexes par rapport aux modèles CAO numériques
- Ajustement fin en interne de l'outillage—Des outilleurs qualifiés ajustent rapidement les cavités de moule rapides en fonction des données d'inspection initiales des échantillons T1
- Aucune contrainte de quantité minimale de commande—Aucune politique de MOQ ne permet un alignement exact des stocks avec des exigences de test précises
Prêt à valider votre prochaine conception matérielle ? Obtenez une revue gratuite de tolérance DFM de notre équipe d'ingénierie pour garantir que vos pièces répondent à des normes de spécification exactes.
Foire aux questions (FAQ)
Quelles tolérances dimensionnelles linéaires peut-on attendre du moulage par injection rapide ?
Pour les plastiques techniques standard, les moules souples rapides atteignent généralement des tolérances linéaires entre plus ou moins 0,05 mm et plus ou moins 0,1 mm, selon la géométrie de la pièce et le choix de la résine.
Pourquoi les pièces en plastique moulé diffèrent-elles légèrement en taille des cavités de moule usinées par CNC ?
Les polymères fondus subissent une contraction thermique et un retrait volumétrique lors du refroidissement, ce qui oblige les fabricants de moules à pré-compenser les dimensions CAO pour obtenir des tailles finales précises des pièces.
Comment Jucheng Precision assure-t-elle la précision dimensionnelle sur les premiers échantillons d'essai ?
Jucheng Precision utilise une inspection métrologique avancée par MMT, un rapport rigoureux des échantillons T1 et un ajustement fin en interne de l'atelier d'outillage pour garantir une conformité dimensionnelle précise.

