


L'exécution de modifications de conception technique ou la récupération après une usure mécanique inattendue sur l'outillage rapide nécessite une intervention métallurgique immédiate. Lorsqu'un noyau de moule de pont souffre d'un bord d'arrêt ébréché ou nécessite un réacheminement géométrique complet, l'alliage métallique sous-jacent dicte la complexité de la procédure de réparation. Comprendre comment les propriétés métallurgiques influencent la restauration thermique évite des radiations permanentes d'outillage lors des campagnes d'essais en phase précoce.
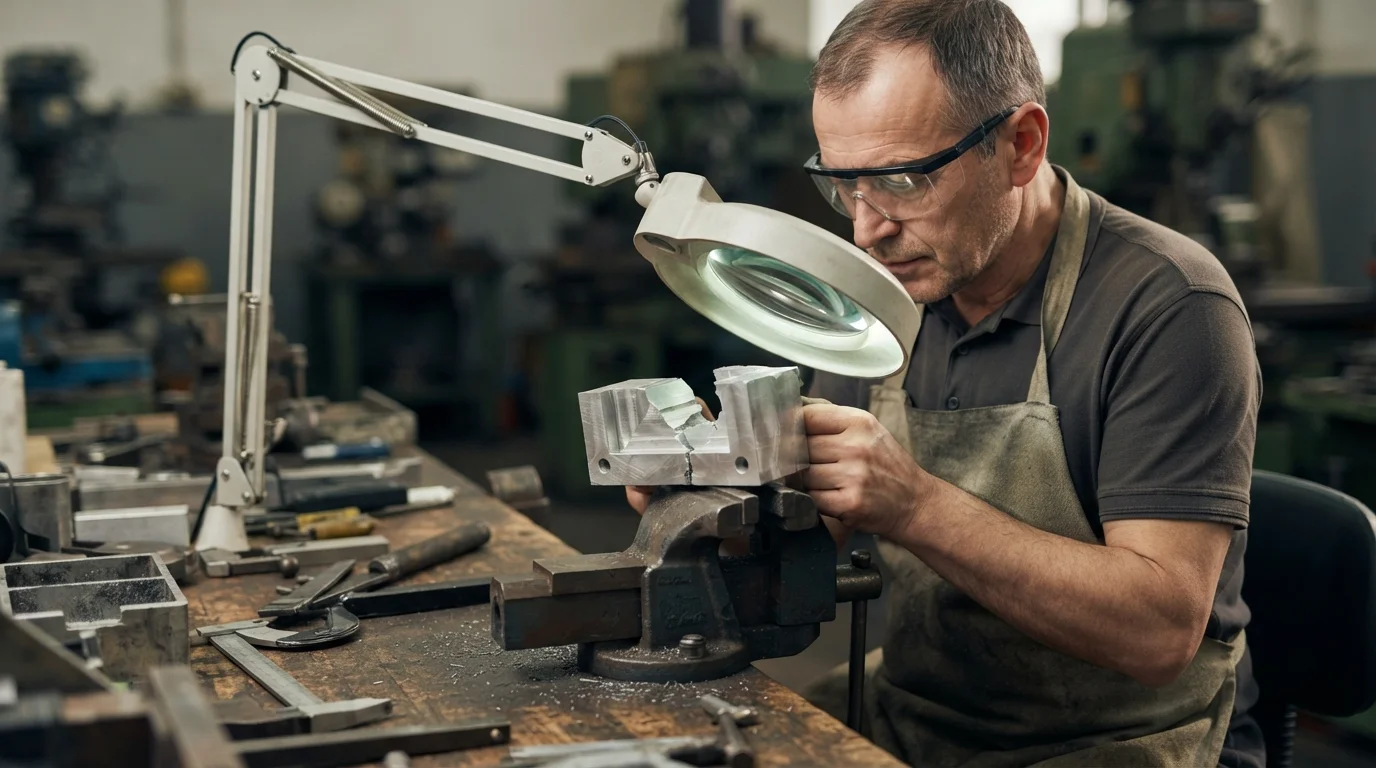
Explorer le soudage et la réparation de l'acier P20 vs. les moules en aluminium expose des différences marquées en matière de conductivité thermique, de compatibilité des fils d'apport et de comportement d'usinage après soudage. Que l'on utilise le dépôt laser de précision ou les méthodes traditionnelles au tungstène sous gaz inerte, adapter la technique de réparation au métal de moule spécifique garantit une restauration complète de l'intégrité structurelle.
Table des matières
1. Techniques de soudage laser et TIG pour les cavités en métal tendre
2. Exigences de préchauffage et de post-chauffage pour les réparations de noyaux de moules
3. Minimiser les temps d'arrêt avec la maintenance d'outillage en interne
Techniques de soudage laser et TIG pour les cavités en métal tendre
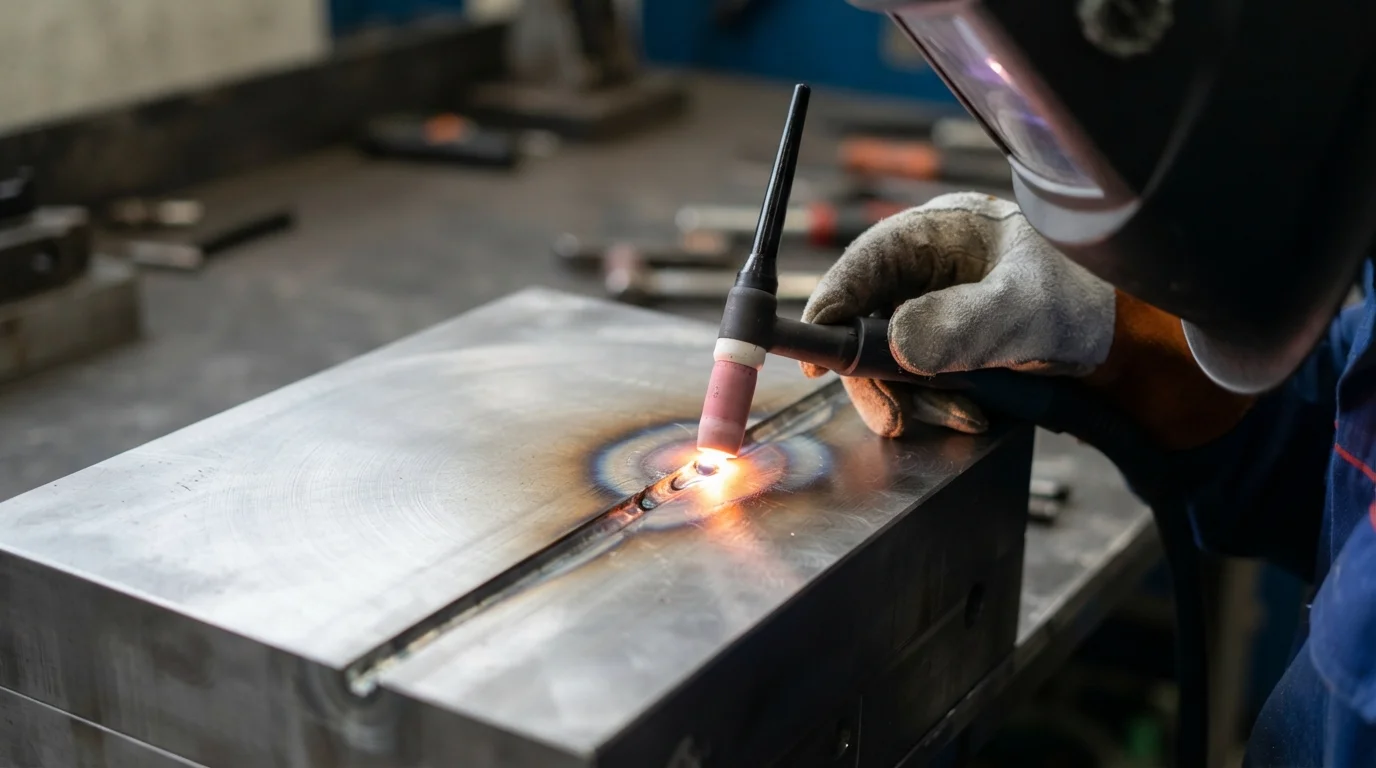
Question : Pourquoi les cavités de moules rapides en aluminium exigent-elles un micro-soudage laser spécialisé plutôt qu'un soudage à l'arc lourd conventionnel ? L'extrême conductivité thermique de l'aluminium dissipe instantanément la chaleur de soudage, nécessitant des faisceaux laser à haute énergie focalisés pour déposer le matériau d'apport sans déformer les parois de la cavité environnante.
Les alliages d'aluminium aérospatiaux présentent des défis de restauration uniques en raison de leurs taux d'oxydation rapides et de leur dispersion thermique élevée. Les outilleurs doivent employer des micro-soudeurs laser pulsés pour déposer des perles microscopiques de fil d'aluminium compatible sur les limites d'arrêt endommagées. À l'inverse, l'acier P20 pré-trempé accepte confortablement le soudage laser et TIG, bien qu'il exige une gestion thermique rigoureuse pour prévenir les points durs localisés.
L'évaluation des options de méthodologie de réparation sur les alliages d'outillage rapide implique la surveillance de paramètres techniques spécifiques :
| Attribut de réparation | Restauration de l'aluminium AL7075-T6 | Restauration de l'acier P20 pré-trempé |
|---|---|---|
| Méthode de soudage principale | Dépôt de fil par micro-laser pulsé | Laser welding or precision TIG welding |
| Thermal Distortion Risk | High due to rapid heat dissipation | Moderate, controlled via pre-heating |
| Post-Weld Machining | Fast high-speed CNC re-milling | Requires careful cutter selection due to hardness |
Pre-Heating and Post-Heating Requirements for Mold Core Repairs
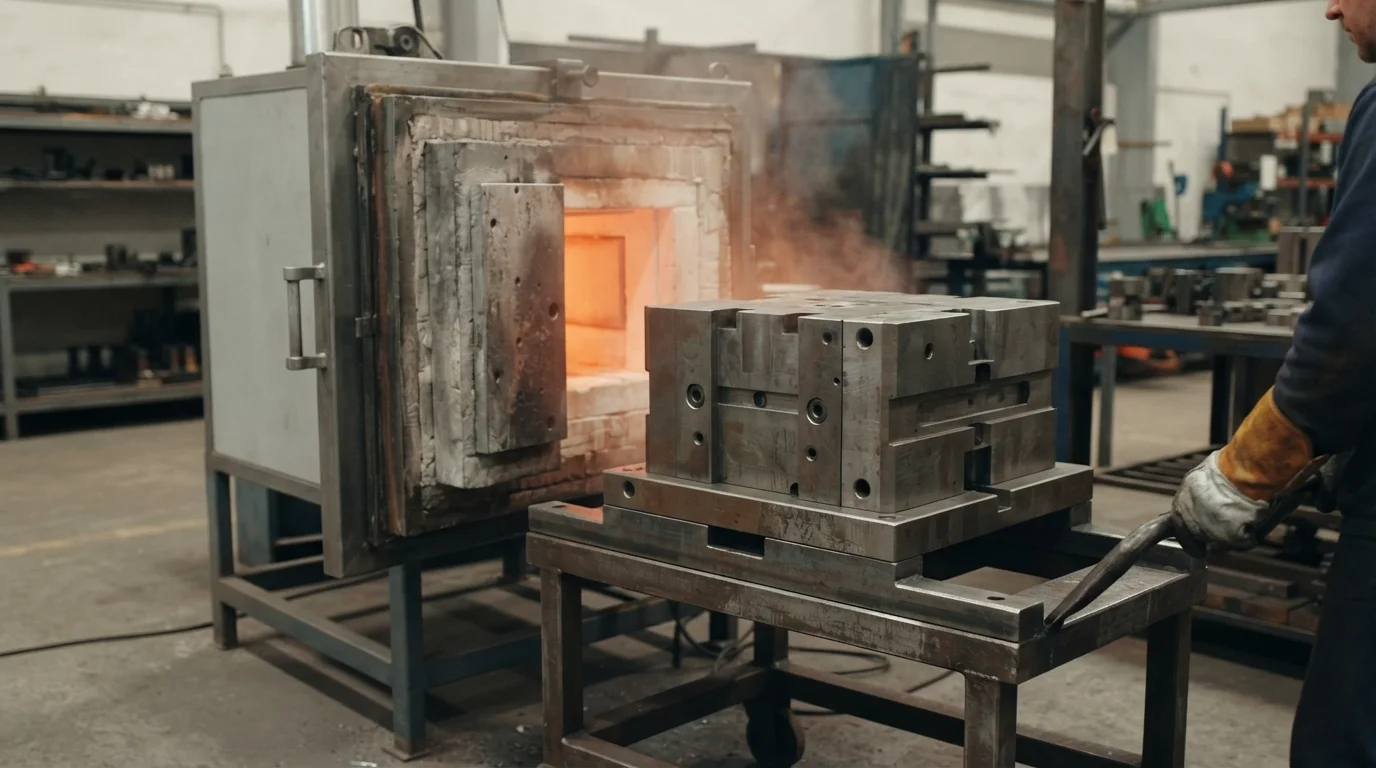
Restoring pre-hardened P20 steel mold cores requires strict adherence to thermal conditioning protocols. Because P20 alloy steel contains carbon and alloying elements that promote martensitic transformation when cooled rapidly, applying weld filler without thermal preparation triggers micro-cracking and brittle hard spots along the weld boundary.
Toolrooms must pre-heat P20 mold blocks to specified thermal thresholds (typically 200°C to 300°C) prior to arc deposition, followed by controlled slow cooling and tempering passes. Utilizing an agile Service de moulage par injection combined with an experienced Service d'outillage rapide ensures tool modifications are executed without compromising structural integrity.
Minimizing Downtime with In-House Tooling Maintenance
Jucheng Precision eliminates supply chain friction during urgent engineering changes by providing comprehensive analyses DFM gratuites 24h/24 reviews and maintaining an on-site toolroom equipped for immediate metal restoration. Operating with 150+ advanced CNC machines alongside 35+ specialized injection molding workstations under strict ISO 9001 governance, our engineering teams ensure rapid mold modifications are completed with minimal production downtime.
Protecting your manufacturing timeline and ensuring high-precision modifications involves maintaining strict toolroom control over every repair cycle.
Foire aux questions (FAQ)
Why do aluminum molds require micro-laser welding for repairs?
Aluminum’s high thermal conductivity dissipates heat instantly, making pulsed micro-laser welding necessary to deposit filler material precisely without warping surrounding cavity walls.
What are the pre-heating requirements when welding P20 steel mold inserts?
P20 steel blocks must typically be pre-heated to between 200°C and 300°C prior to weld deposition to prevent thermal shock, micro-cracking, and brittle hard spots along the fusion boundary.
How does Jucheng Precision handle urgent mold repairs and modifications?
Jucheng Precision provides 24-hour free DFM reviews, in-house laser welding and TIG repair capabilities, and rapid CNC re-milling to minimize downtime during bridge tooling modifications.

