


La conception de composants moulés par injection nécessite une adhésion stricte aux règles de géométrie, en particulier en ce qui concerne les sections transversales structurelles. Lorsque les concepteurs de produits introduisent des transitions soudaines entre les zones épaisses et minces, les vitesses de refroidissement fluctuent considérablement à travers la pièce, entraînant de fortes contraintes internes, des marques de retrait visibles et un gauchissement inattendu. Le maintien d'une tolérance d'épaisseur de paroi appropriée pour les moules d'injection rapide garantit que vos prototypes moulés rapidement conservent une stabilité structurelle et une géométrie dimensionnelle précise sans nécessiter de modifications d'outillage d'urgence.
L'équilibrage de la géométrie de la section transversale dans tolérances d'outillage rapide nécessite le respect des seuils d'ingénierie établis pour les résines thermoplastiques courantes. L'utilisation d'outils de pont en aluminium modulaire ou en acier pré-trempé accélère les calendriers de développement tout en traitant des polymères authentiques sous des pressions réelles de presse. Examinons les règles d'or de l'épaisseur de paroi uniforme et apprenons comment prévenir le retrait différentiel pendant les premières phases de NPI.
Table des matières
1. La règle d'or : épaisseur de paroi uniforme pour des tolérances serrées
3. Plages d'épaisseur de paroi recommandées pour les plastiques techniques courants
La règle d'or : épaisseur de paroi uniforme pour des tolérances serrées
Question : Pourquoi les ingénieurs de moulage par injection soulignent-ils l'importance de maintenir une épaisseur de paroi uniforme sur chaque section d'une pièce en plastique ? Des sections transversales uniformes garantissent des vitesses de refroidissement égales, empêchant les gradients de contrainte thermique localisés qui tirent les pièces hors de la tolérance.
Lorsque le polymère fondu s'écoule dans une cavité de moule rapide en aluminium ou en acier, les sections plus minces se figent presque instantanément tandis que les connexions de bossages plus épaisses ou les coins retiennent la chaleur beaucoup plus longtemps. Ce comportement de refroidissement inégal crée des forces de traction internes lorsque le matériau se solidifie à des vitesses différentes. L'utilisation d'un Service de moulage par injection agile garantit que les paramètres de processus sont optimisés, tandis qu'un Service de prototypage polyvalent permet aux équipes d'ingénierie de vérifier les transitions physiques des parois avant la fabrication en série. L'approvisionnement en pièces de précision auprès d'un Service d'usinage CNC expérimenté garantit une correspondance propre des cavités.
L'évaluation des sections transversales structurelles et le maintien de profils de paroi stables impliquent le suivi de directives d'ingénierie spécifiques :
| Polymère technique | Plage de paroi recommandée | Épaisseur maximale des nervures (pourcentage de la paroi) |
|---|---|---|
| ABS standard | 1,00 mm à 3,00 mm | 50 % à 60 % de la paroi nominale |
| Polycarbonate (PC) | 1,50 mm à 3,50 mm | 50 % à 60 % de la paroi nominale |
| Nylon non chargé (PA6/6) | 0,75 mm à 2,50 mm | 40 % à 50 % de la paroi nominale |
Comment les variations d'épaisseur de paroi provoquent un retrait différentiel et un gauchissement
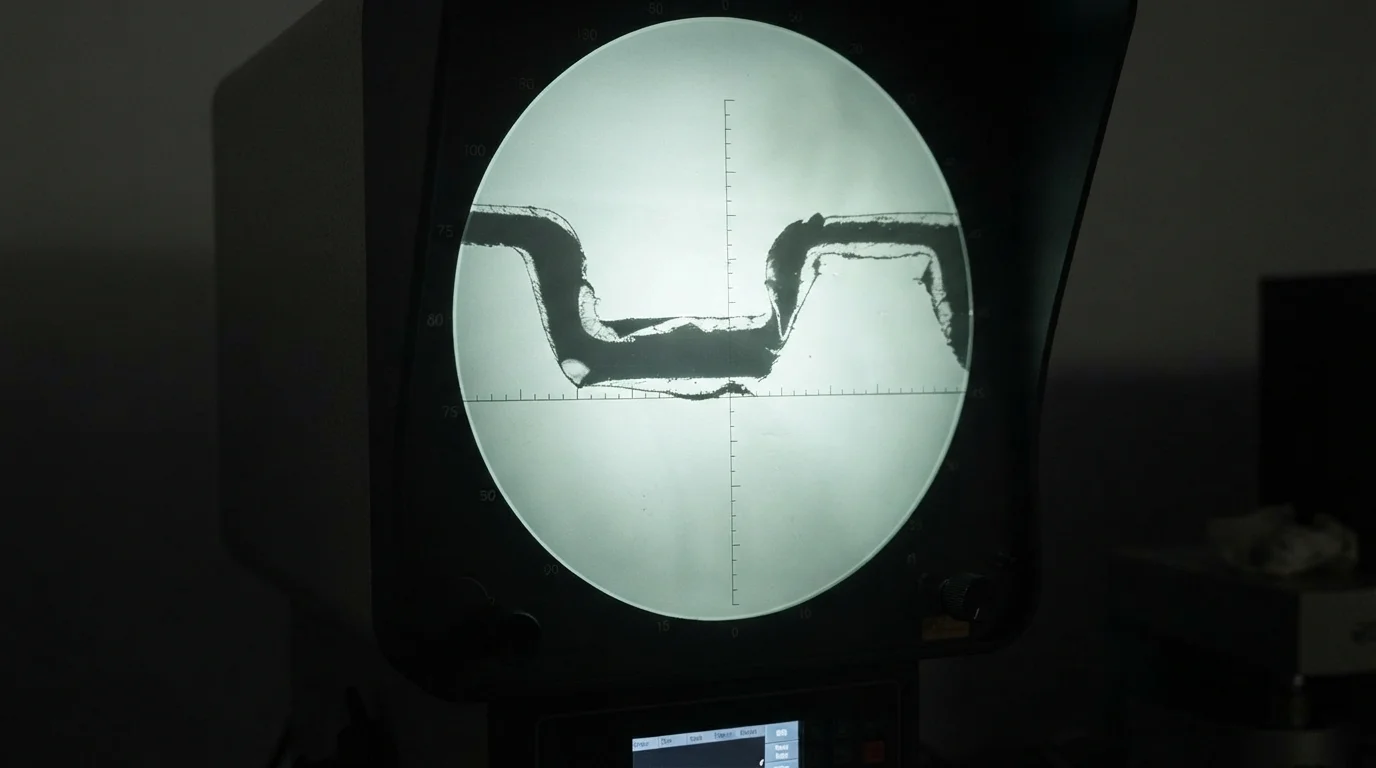
Question : Quels défauts physiques se produisent lorsqu'une conception de pièce présente des transitions brusques de parois minces à des bossages structurels épais ? Les concentrations de masse importantes refroidissent lentement, tirant le matériau environnant vers l'intérieur et créant des dépressions profondes en surface ou un gauchissement structurel sévère.
Lorsque des bossages épais intersectent des parois extérieures minces, la zone épaisse reste fondue longtemps après que la peau extérieure a solidifié. Lorsque ce noyau intérieur refroidit finalement, il manque de pression de maintien adéquate provenant du point d'injection, ce qui entraîne un effondrement volumétrique localisé connu sous le nom de marques de retrait. Si la transition n'est pas gérée, les contraintes résiduelles forcent le composant entier à se déformer hors des limites de planéité.
Le contrôle du retrait différentiel et la prévention du gauchissement structurel impliquent la surveillance de mesures de sécurité opérationnelles spécifiques :
- Réduction progressive de l'épaisseur—Transition des parois en douceur en utilisant un rapport de 3:1 plutôt que de créer des décrochements brusques
- Évidement des bossages épais—Le carottage des poteaux de vis épais réduit les concentrations de masse tout en préservant la résistance de rétention verticale des vis
- Optimisation du placement des nervures—La conception de nervures en dessous de soixante pour cent de l'épaisseur de paroi nominale prévient les défauts de retassure en surface
Plages d'épaisseur de paroi recommandées pour les plastiques techniques courants
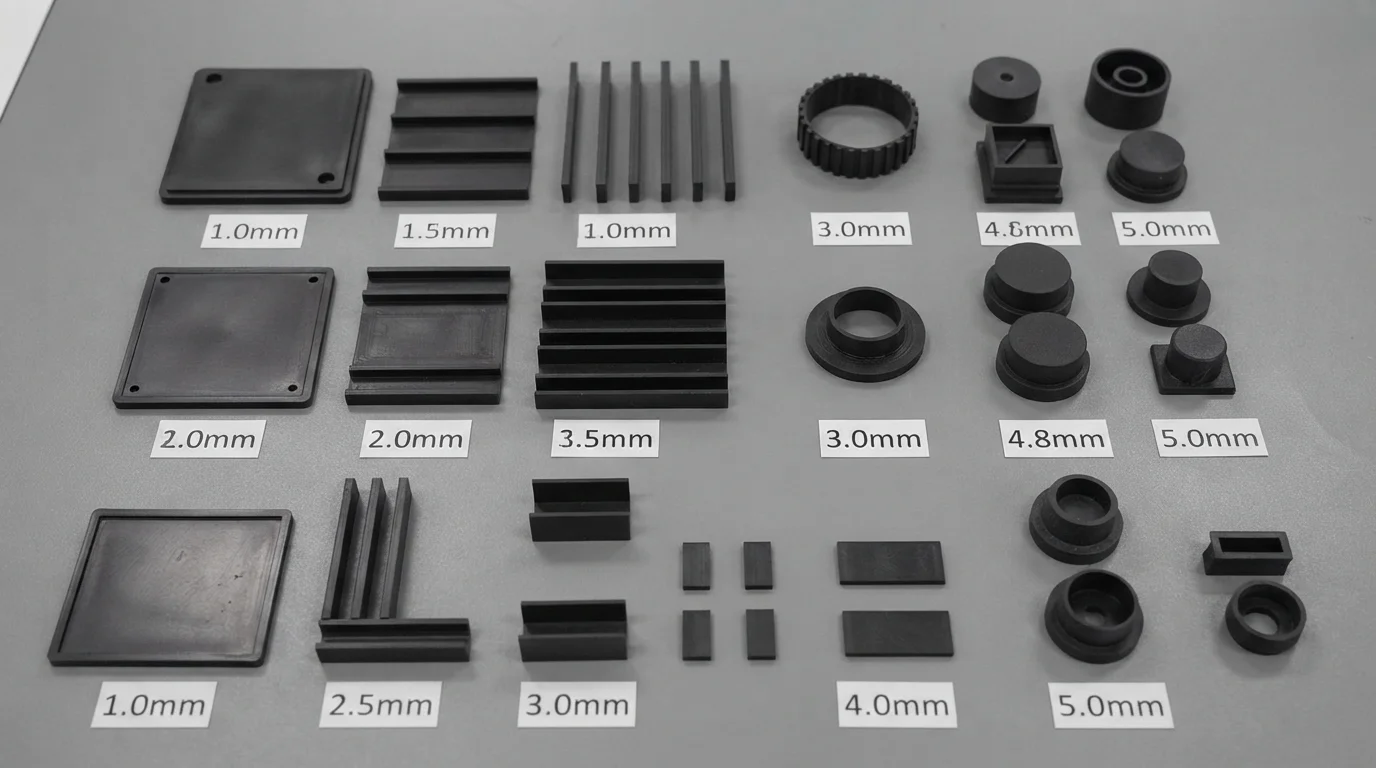
Question : Comment Jucheng Precision aide-t-il les développeurs de matériel à optimiser les profils de paroi avant la coupe de l'outil ? Les équipes d'ingénierie expertes analysent les géométries 3D CAO, fournissant des retours complets sur l'uniformité de l'épaisseur de paroi et le placement des points d'injection.
Jucheng Precision soutient les innovateurs de quincaillerie en fournissant des examens complets analyses DFM gratuites 24h/24 des revues qui évaluent les risques de distribution de l'épaisseur de paroi avant la coupe du métal. Avec plus de 150 machines CNC avancées—dont 25 systèmes 5 axes de haute précision—ainsi que plus de 35 presses de moulage par injection spécialisées, nos installations certifiées ISO 9001 garantissent un contrôle qualité absolu. L'obtention de conseils d'ingénierie experts garantit que vos composants moulés rapidement maintiennent des tolérances dimensionnelles serrées.
Le partenariat avec un fabricant certifié internationalement garantit une traçabilité complète des matériaux et des performances d'outillage robustes. Les principaux avantages opérationnels de notre cadre de fabrication de précision incluent :
- Optimisation experte de la paroi DFM—Identification des points de pincement structurels et des risques de retassure avant la fabrication de l'outil
- Usinage de précision à grande vitesse—Gravure de cavités de moule précises sur plus de 35 postes de moulage par injection dédiés
- Aucune contrainte de quantité minimale de commande—Aucune politique de MOQ ne permet un alignement exact des stocks avec des séries de production pilotes personnalisées
Foire aux questions (FAQ)
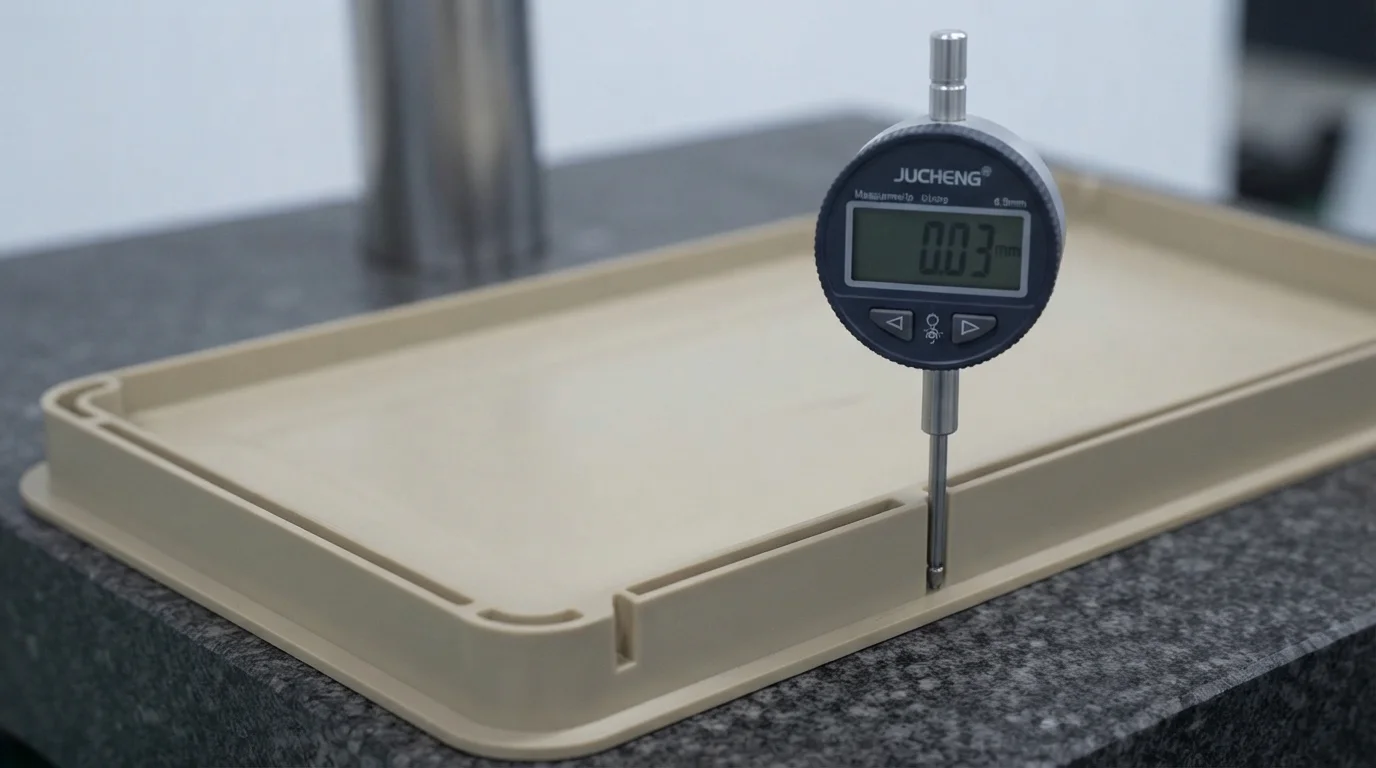
Pourquoi une épaisseur de paroi uniforme est-elle critique pour maintenir les tolérances de moule d'injection rapide ?
Des sections de paroi uniformes assurent des vitesses de refroidissement égales sur tout le composant, empêchant les gradients de contrainte thermique qui provoquent le gauchissement et des dimensions hors tolérance.
Quels défauts de fabrication se produisent lorsque les épaisseurs de paroi transitionnent trop brusquement ?
Des transitions d'épaisseur brusques créent des concentrations de masse lourdes qui refroidissent lentement, entraînant des marques de retassure en surface, des vides internes et un gauchissement structurel sévère.
Comment Jucheng Precision aide-t-il à optimiser la conception de l'épaisseur de paroi en plastique ?
Jucheng Precision fournit des revues DFM gratuites 24 heures sur 24, des conseils d'ingénierie experts et un moulage par injection rapide de précision pour garantir une production stable de composants sans gauchissement.

