


La précision est une mesure des limites. Dans les méthodes traditionnelles processus d'usinage CNC, ces limites sont imposées par le diamètre physique d'un outil rotatif. Mais lorsqu'un design nécessite un angle interne si vif qu'il imite le tranchant d'un rasoir, ou un matériau si dur qu'il briserait une fraise en carbure, l'atelier d'usinage doit se tourner vers la puissance silencieuse de l'étincelle. C'est le domaine de l' usinage par électroérosion à fil, ou EDM à fil. C'est le scalpel industriel du 21e siècle—un procédé où un fil microscopique en laiton, chargé d'électricité haute fréquence, sculpte des sections massives de métal avec la fluidité d'un fil chaud dans la cire.
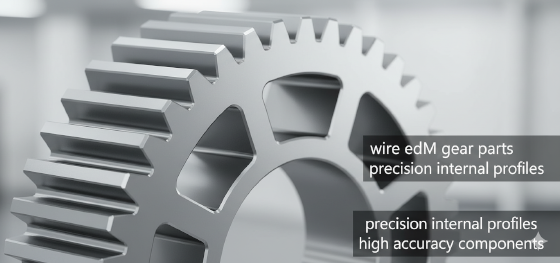
Chez Jucheng Precision, nous considérons l'EDM à fil non seulement comme un procédé de support pour la fabrication de moules, mais comme un outil de production principal pour les composants aérospatiaux et médicaux à haute exigence. Nous comprenons que l' usinage par électroérosion à fil offre une combinaison unique de force mécanique nulle et de stabilité dimensionnelle extrême. En exploitant une flotte de centres à fil immergé Sodick et Makino haute performance, nous offrons à nos clients la capacité de découper des blocs trempés de 300 mm d'épaisseur avec une répétabilité de tolérance de +/- 0,002 mm. Ce guide explore la mécanique thermodynamique du fil en mouvement, la souveraineté géométrique de la fine saignée, et pourquoi JUCHENG intègre ces protocoles d'érosion par étincelle pour offrir la perfection dans les alliages les plus tenaces.
L'efficacité en EDM à fil est un équilibre entre tension et impulsion. C'est un monde où la dureté du métal est sans importance et seule la conductivité compte. Examinons les piliers techniques de l'érosion par fil et comment elle redéfinit l'intégrité de vos conceptions de découpe traversante les plus complexes.
contenu :
Le scalpel en mouvement : Physique de l'EDM à fil
Indépendance de la dureté : Découpe d'alliages trempés
Précision de saignée étroite : Gestion des microns et des rayons de coin
EDM à fil vs EDM par enfonçage : Choix géométriques stratégiques
Protocole de haute précision de JUCHENG : Excellence immergée
Le scalpel en mouvement : Physique de l'EDM à fil
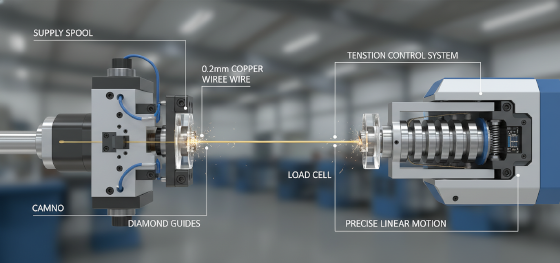
Pour comprendre usinage par électroérosion à fil, il faut visualiser un outil qui se renouvelle constamment. Contrairement à une fraise qui reste dans la broche pendant des heures, l'outil en EDM à fil est une bobine de fil en laiton ou en cuivre revêtu—généralement de 0,2 mm à 0,3 mm de diamètre—qui traverse la pièce à une vitesse contrôlée. Ce fil ne touche jamais réellement le métal. Au lieu de cela, il est entouré d'eau déionisée qui agit comme un diélectrique isolant. Lorsque la machine applique une impulsion électrique précise, l'eau se décompose, créant une étincelle qui vaporise un volume microscopique de la pièce.
La prouesse technique de ce système réside dans son contrôle de tension. Chez Jucheng Precision, nos machines utilisent des servomoteurs sophistiqués pour tirer le fil avec une force constante, guidé par des buses diamantées au-dessus et en dessous de la pièce. Cela garantit que le fil reste parfaitement droit même sous la pression des explosions d'étincelles. Comme le fil se déplace constamment d'une bobine d'alimentation vers un bac de récupération, le " tranchant " est toujours neuf. Cela élimine la dérive dimensionnelle causée par l'usure de l'outil dans une processus d'usinage CNC. traditionnelle. Que nous coupions au début ou à la fin de la bobine, l'entrefer reste constant. Ce scalpel voyageur nous permet de maintenir une rectitude verticale sur un bloc de 200 mm d'épaisseur qu'une scie mécanique ou une fraiseuse ne pourrait jamais atteindre, produisant des surfaces parallèles avec un écart inférieur au micron.
Indépendance de la dureté : Découpe d'alliages trempés

La dureté est l'ennemi naturel de la fraiseuse CNC. Lorsque l'acier est trempé à HRC 60 ou plus, il devient une forteresse abrasive qui détruit les plaquettes en carbure. L'usinage par électroérosion à fil est fondamentalement indifférent à cette résistance. Parce que l'érosion est thermique plutôt que mécanique, la " dureté " du réseau cristallin du matériau n'affecte ni la vitesse ni la précision de la coupe. Dans le bac d'électroérosion, un bloc d'acier à outils D2 trempé est usiné avec la même facilité qu'un bloc d'aluminium 6061 doux.
Cette indépendance vis-à-vis de la dureté permet à Jucheng Precision d'adopter une stratégie de fabrication " D'abord dur ". Nous suggérons souvent à nos clients de traiter thermiquement leurs ébauches d'acier à outils jusqu'à leur dureté finale *avant* que nous effectuions la passe d'électroérosion à fil. Cela élimine la principale source de défaillance de fabrication : la distorsion due au traitement thermique. Dans un flux de travail conventionnel, vous usinez une pièce, puis la trempez, puis espérez qu'elle ne s'est pas déformée hors tolérance. Avec les protocoles d'électroérosion à fil de JUCHENG, nous découpons les caractéristiques de précision finales dans le métal déjà stabilisé et durci. Cela garantit que les engrenages internes complexes, les rainures de clavette et les cannelures que nous produisons sont dimensionnellement verrouillés dès que le fil termine son parcours. C'est la solution définitive pour les composants industriels à forte usure et les matrices d'estampage de précision où la marge d'erreur est inexistante.
Précision de saignée étroite : Gestion des microns et des rayons de coin
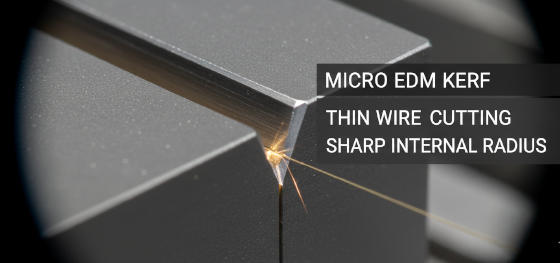
Dans la géométrie de la processus d'usinage CNC, la " contrainte de rayon " est une frustration constante. Une fraise de 3 mm de diamètre ne peut pas créer un coin plus net que 1,5 mm. Mais de nombreuses conceptions haute performance—en particulier dans les connecteurs électroniques et aérospatiaux—nécessitent des coins internes presque vifs pour loger des broches carrées ou s'accoupler avec d'autres composants. L'usinage par électroérosion à fil offre une solution grâce à sa " saignée " (la largeur de coupe) exceptionnellement étroite. Comme le fil n'a que 0,2 mm d'épaisseur, le rayon interne minimum que nous pouvons atteindre est d'environ 0,11 mm.
La gestion de cette saignée étroite nécessite une compréhension approfondie de l"" entrefer d'étincelle ". L'étincelle ne vaporise pas seulement le métal devant le fil ; elle érode le matériau dans un rayon de 360 degrés autour de lui. Chez Jucheng Precision, nos ingénieurs FAO calculent le décalage électrique exact nécessaire pour compenser cet entrefer. Nous effectuons une " coupe d'ébauche " pour enlever la majeure partie du matériau, suivie de jusqu'à cinq " passes de finition ". Lors d'une passe de finition, la machine utilise des impulsions à plus faible énergie pour " raser » doucement la surface, polissant efficacement le métal avec l'électricité. Cette réduction méthodique de l'énergie est la façon dont nous obtenons des états de surface de Ra 0,2 µm et maintenons des tolérances mesurées à la quatrième décimale. Pour les instruments chirurgicaux médicaux nécessitant un profil tranchant comme un rasoir ou les cannelures aérospatiales imbriquées, la gestion de la saignée de JUCHENG offre un niveau de liberté géométrique que les outils mécaniques ne peuvent tout simplement pas atteindre.
EDM à fil vs EDM par enfonçage : Choix géométriques stratégiques
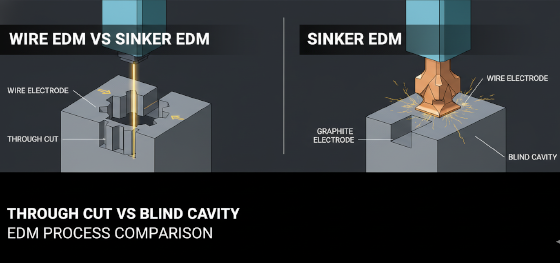
Un point de confusion courant pour les concepteurs est de savoir quand spécifier l'électroérosion à fil par rapport à l'électroérosion par enfonçage (RAM). Les deux utilisent l'érosion par étincelles, mais ce sont des outils géographiquement différents. L'électroérosion à fil est essentiellement une " scie à ruban de lumière "—elle ne peut couper qu'à travers une pièce. Si votre caractéristique est un trou traversant, un profil sur le bord d'une plaque, ou un engrenage qui traverse toute l'épaisseur d'une ébauche, usinage par électroérosion à fil est le choix le plus précis et le plus rentable. Il ne nécessite aucun outillage personnalisé, car le fil lui-même est l'outil.
L'électroérosion par enfonçage est un " tampon de lumière ". Elle utilise une électrode usinée sur mesure (généralement en cuivre ou en graphite) pour enfoncer une forme 3D dans le métal. Si votre conception nécessite une cavité borgne—comme la poche pour un moule d'injection plastique ou un emplacement hexagonal dans un boulon à haute résistance—l'électroérosion à fil ne peut pas le faire car le fil ne peut pas s'arrêter à mi-chemin de la pièce. Chez Jucheng Precision, nous utilisons ces technologies en tandem. Nous pourrions utiliser l'électroérosion à fil pour découper le périmètre extérieur de haute précision d'un insert de moule, puis déplacer la pièce vers une électroérosion par enfonçage pour brûler les détails internes complexes. Cette processus d'usinage CNC intégrée garantit que chaque exigence géométrique est satisfaite en utilisant la technologie la plus efficace. Nous aidons nos clients à naviguer dans ce choix lors de nos revues DFM, en veillant à ce que vous ne payiez pas pour des électrodes personnalisées coûteuses lorsqu'un simple chemin de fil suffit.
Protocole de haute précision de JUCHENG : Excellence immergée
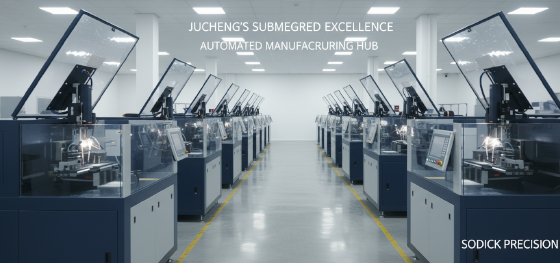
La dernière marque de fabrique d'une installation d'électroérosion professionnelle est le contrôle environnemental. L'usinage par électroérosion à fil is exceptionally sensitive to temperature. Because the process is slow, a shift in shop temperature of only two degrees can cause a large steel plate to expand and contract enough to ruin an aerospace tolerance. Jucheng Precision eliminates this variable through our "Submerged Excellence" protocol. Our Wire EDM centers operate with the entire workpiece fully submerged in a temperature-controlled bath of deionized water.
Submerging the part provides two critical advantages: First, it acts as a massive thermal heat sink, ensuring the material stays at a constant 20°C throughout the hours-long cutting cycle. Second, it allows for high-pressure "flushing" through the nozzles, which is vital for removing the vaporized metal dust from the tight kerf. Without efficient flushing, the sparks will short-circuit on the debris, leading to "wire breaks" and surface scarring. JUCHENG’s investment in advanced Sodick machines with automatic wire re-threading ensures that even if a break occurs, the machine recovers instantly, maintaining 24/7 production consistency. When you receive a component from JUCHENG, you are getting the benefit of a stabilized, high-purity environment. Whether you are building an innovative medical probe or a high-pressure aerospace nozzle, our Wire EDM protocols clarify and elevate your most complex designs. Contact Jucheng Precision today for a technical DFM review and experience the precision that specialized spark erosion can bring to your next project.

