


Le goulot d'étranglement final dans tout atelier d'usinage CNC à grand volume n'est pas la vitesse de broche ou le changeur d'outils ; c'est la main humaine. Alors qu'une machine à 5 axes peut tailler mille composants identiques avec une précision au micron près, la tâche subséquente d'élimination des arêtes vives et de lissage des marques d'outil incombe souvent à la main-d'œuvre manuelle. L'ébavurage manuel est intrinsèquement incohérent, incroyablement lent et sujet aux erreurs humaines. Pour combler l'écart entre l'usinage à grande vitesse et les produits prêts pour le marché, les ingénieurs s'appuient sur la puissance automatisée de la finition vibratoire. Il s'agit d'un processus de finition en masse qui traite mille pièces avec la même rigueur technique qu'un prototype unique, transformant une surface usinée brute en un composant poli et conforme grâce à la science du mouvement harmonique.

Chez Jucheng Precision, nous intégrons la traitement de surface par usinage CNC dans notre écosystème de production de bout en bout. Nous comprenons que pour les boîtiers médicaux complexes, les fixations automobiles et les supports aérospatiaux, chaque arête doit être " cassée " à un rayon spécifique, et chaque surface doit être préparée pour son revêtement final. La finition vibratoire utilise un bain de média abrasif et de composés spécialisés pour obtenir une finition homogène sur chaque millimètre carré d'une pièce. Ce guide explore la mécanique sophistiquée de la cuve vibrante, la sélection critique des formes de média et les stratégies économiques que JUCHENG emploie pour livrer une précision à grand volume avec zéro défaut.
Une finition en masse réussie est un équilibre entre amplitude et chimie. C'est l'art de faire couler le métal contre la pierre. Que vous cherchiez à éliminer des bavures importantes ou à obtenir une finition brillante avant placage, comprendre les variables du cycle vibratoire est essentiel pour la réussite du projet. Plongeons dans les piliers techniques de ce raffinement automatisé et voyons comment il redéfinit la surface de vos conceptions les plus exigeantes.
contenu :
Mécanique harmonique : La physique de la masse vibrante
La matrice de média : Associer les abrasifs aux substrats
Casse d'arête de précision : Rayonnement cohérent
Transformation de la texture de surface : Préparation pour le post-traitement
L'avantage économique : Mise à l'échelle de la qualité pour les grands volumes
Mécanique harmonique : La physique de la masse vibrante
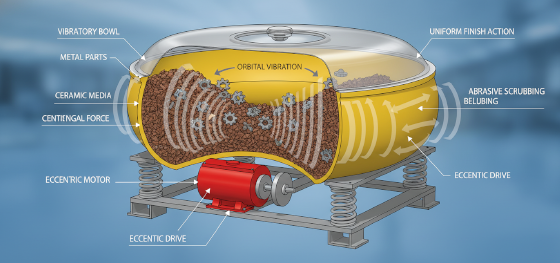
Pour comprendre finition vibratoire, il faut dépasser l'image d'un simple " secoueur ". Le processus est un exercice de mouvement toroïdal en 3D. Une cuve ou un bol vibrant est monté sur une série de ressorts robustes, avec un moteur à contrepoids excentrique fixé à la base. Lorsque le moteur tourne, il génère une force centrifuge qui crée une vibration complexe, circulaire et verticale dans le conteneur. Ce mouvement fait rouler toute la masse de pièces, de média abrasif et de composé liquide dans un chemin en forme de " beignet ".
La brillance technique de ce mouvement réside dans la vitesse relative. Le média et les pièces se déplacent à des vitesses légèrement différentes dans la cuve. Cette différence crée une action de " frottement " constante et douce. Des milliers de particules abrasives pressent simultanément contre la pièce usinée, pénétrant dans les poches internes et s'écoulant sur les arêtes extérieures. Contrairement au culbutage, qui repose sur la force de gravité lorsque les pièces tombent les unes sur les autres, les systèmes vibratoires maintiennent les pièces en suspension dans la masse de média. Cela minimise le risque que les pièces se heurtent et provoquent des " ébréchures " ou des " bosses ". Chez Jucheng Precision, nous calibrons la fréquence et l'amplitude de la vibration en fonction du poids et de la fragilité de la pièce. Nous pouvons créer un frottement violent pour les pièces forgées en acier lourd ou un murmure délicat pour les boîtiers médicaux à parois minces. Ce contrôle mécanique est ce qui nous permet de livrer une finition parfaitement uniforme sur chaque millimètre carré d'un composant CNC complexe, un exploit physiquement impossible à reproduire avec un outil d'ébavurage manuel.
La matrice de média : Associer les abrasifs aux substrats
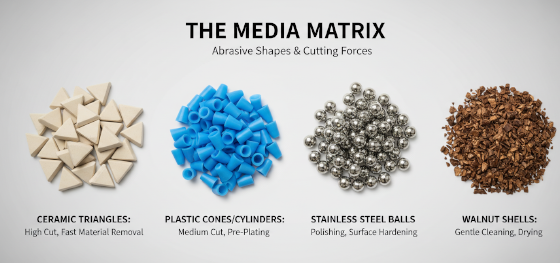
Le média est l"" outil de coupe » du monde de la finition. Chez Jucheng Precision, nous maintenons une bibliothèque extensive de formes et de matériaux abrasifs, car le choix du média détermine l'âme de la finition. Médias céramiques est le cheval de bataille industriel. Il est lourd, agressif et conçu pour l'enlèvement rapide de matière et l'ébavurage intensif sur l'acier, l'acier inoxydable et la fonte. Il est idéal pour " casser " les grosses bavures d'usinage et créer une finition mate uniforme.
Médias plastiques est plus léger et plus amorti. Nous l'utilisons pour les alliages plus tendres comme l'aluminium, le laiton ou le cuivre, où un média céramique pourrait être trop agressif et laisser de petites marques d'impact. Les médias plastiques sont excellents pour la préparation avant anodisation, offrant une surface lisse et satinée qui absorbe la couleur uniformément. Au-delà du matériau, la forme du média est une spécification technique critique. Les triangles peuvent atteindre les coins à 90 degrés ; les sphères sont idéales pour les alésages internes ronds ; les cônes offrent un équilibre entre les deux. Nous utilisons même des médias organiques comme les épis de maïs ou les coquilles de noix pour le séchage et le polissage léger de composants de luxe délicats. En adaptant la matrice abrasive au substrat spécifique et à la géométrie de votre pièce, JUCHENG garantit que le processus de finition améliore la conception plutôt que d'effacer sa précision. Nous gérons méticuleusement le " taux d'usure " de nos médias, car lorsque les médias se décomposent et s'arrondissent, leurs performances de coupe changent. Nous recyclons constamment notre inventaire pour garantir que la millième pièce reçoive la même énergie abrasive que la première.
Casse d'arête de précision : Rayonnement cohérent
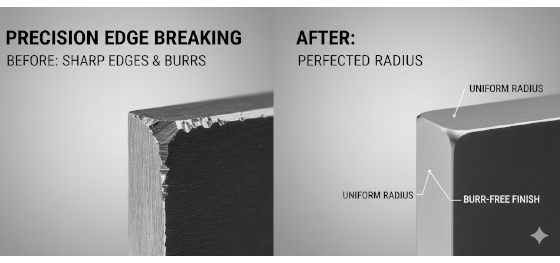
Dans les secteurs médical et aérospatial, une arête n'est pas seulement " tranchante " ou " émoussée " — c'est un rayon mesuré. Une arête brute d'usinage CNC peut être dangereuse à manipuler et sujette aux fissures de contrainte. Cependant, un sur-ébavurage peut ruiner une surface de contact critique ou modifier l'ajustement d'une fixation. La finition vibratoire offre un niveau de contrôle sur le rayonnage des arêtes que les outils manuels ne peuvent égaler. Parce que le média abrasif s'écoule uniformément sur toute la pièce, les arêtes — qui font le plus saillie dans le flux de média — reçoivent l'énergie la plus constante.
Chez Jucheng Precision, nous utilisons des cycles minutés pour obtenir des rayons d'arête spécifiques. Nous pouvons contrôler précisément le processus pour fournir une arête " douce au toucher " de 0,05 mm ou un rayon arrondi important de 0,5 mm. Cette constance est essentielle pour les pièces qui doivent subir un assemblage automatisé. Si une pièce a une arête tranchante et la suivante est fortement arrondie, les robots d'assemblage échoueront. Nos protocoles vibratoires éliminent cette variabilité. De plus, le processus est auto-limitant dans une certaine mesure ; à mesure que les arêtes deviennent plus rondes, le média a moins de " prise " sur elles, ce qui empêche les pièces d'être sur-traitées. Cette élimination " intelligente " de matière est la raison pour laquelle JUCHENG est le partenaire de confiance pour les collecteurs complexes et les composants mécaniques internes où chaque arête doit être sûre au toucher mais dimensionnellement parfaite.
Transformation de la texture de surface : Préparation pour le post-traitement
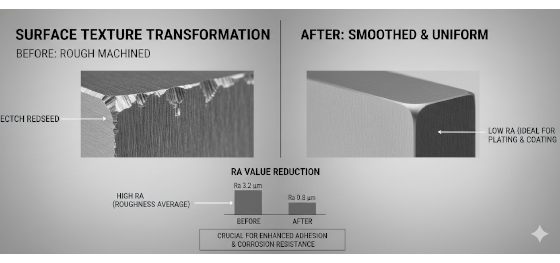
Une belle finition ne vaut que par sa base. En traitement de surface par usinage CNC, la finition vibratoire sert d'étape de prétraitement ultime. Elle n'enlève pas seulement les bavures ; elle transforme la " texture " de la surface. Les marques d'outil d'usinage sont directionnelles — ce sont une série de crêtes parallèles. Si vous plaquez ou peignez directement sur ces crêtes, elles apparaîtront souvent à travers le revêtement final comme un défaut texturé. La finition vibratoire remplace ce grain directionnel par une texture mate aléatoire et isotrope.
Cette surface " isotrope " est très réceptive aux finitions secondaires. Lorsqu'une pièce est finie par vibration avant anodisation, la couleur résultante est plus profonde et plus uniforme car la lumière est réfléchie de manière diffuse. Pour le revêtement en poudre, la texture microscopique créée par le média augmente la surface, offrant plus de " dents " pour que le polymère s'accroche, ce qui améliore considérablement l'adhérence. Les ingénieurs de Jucheng Precision recommandent souvent un cycle de finition en deux étapes : un passage vibratoire céramique pour l'ébavurage intensif, suivi d'un passage vibratoire fin en plastique pour le lissage de surface. Cette approche en couches nous permet d'atteindre des valeurs $Ra$ aussi basses que 0,8 µm sur des milliers de pièces simultanément. Nous ne " secouons " pas seulement vos pièces ; nous préparons leur peau moléculaire pour une durée de vie entière de service.
L'avantage économique : Mise à l'échelle de la qualité pour les grands volumes

La véritable valeur de finition vibratoire se trouve dans l'économie d'échelle. Si un technicien manuel prend 5 minutes pour ébavurer une pièce complexe, un lot de 1 000 pièces représente 83 heures de travail. Cela crée un goulot d'étranglement massif qui peut tuer le délai de livraison d'un projet. Une seule cuve vibratoire peut traiter ces mêmes 1 000 pièces en 45 minutes avec un coût de main-d'œuvre pratiquement nul après la configuration initiale. Cette efficacité est la raison pour laquelle Jucheng Precision peut offrir des prix compétitifs sur les grandes séries de production sans sacrifier un seul micron de qualité.
Beyond the speed, there is the cost of quality. Human operators get tired; their "touch" changes at the end of an 8-hour shift. A vibratory machine does not have a "bad day." It delivers the exact same energy to the last part of the batch as it did to the first. This repeatability reduces the need for expensive and time-consuming 100% inspections. JUCHENG’s quality assurance team uses statistical process control (SPC) to monitor our finishing batches, providing our clients with the confidence that their entire shipment is compliant. Whether you are developing a new consumer product or scaling up a critical industrial assembly, our vibratory finishing expertise ensures that your parts are finished, verified, and ready to work. Don't leave your final impression to a manual file. Trust the specialists who treat batch consistency as an engineering discipline. Contact Jucheng Precision today for a technical review of your next high-volume CNC project.

