


Tenir un boîtier médical fraîchement moulé est une sensation complètement différente de toucher un prototype extrudé bon marché. Offrir une esthétique premium à des bêta-testeurs exigeants nécessite d'éliminer chaque couche microscopique visible à l'œil nu. Se fier uniquement aux technologies additives de bureau basiques garantit que vos investisseurs fortunés percevront instantanément votre matériel comme structurellement fragile et non professionnel.
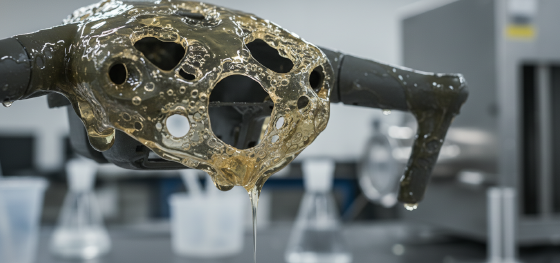
Les responsables des achats de matériel doivent évaluer impitoyablement le seuil financier exact où l'impression de pièces individuelles consume le budget d'outillage. Naviguer dans le débat brutal entre moulage sous vide vs impression 3D oblige les dirigeants à confronter directement les réalités cosmétiques physiques. Remettre à un client professionnel un châssis de drone recouvert de stries rugueuses en plastique détruit violemment votre capital de marque avant même que l'appareil ne s'allume.

Opérer au sein du hub de fabrication de précision hautement compétitif de Shenzhen apprend aux ingénieurs chevronnés à exploiter les deux technologies simultanément. Créer des lots parfaits de moulage de résine polyuréthane nécessite en réalité d'imprimer d'abord un modèle maître absolument parfait. Comprendre cette relation profondément symbiotique change complètement la façon dont vous calculez votre calendrier de lancement de produit.
Réduire les frais généraux inutiles pendant la phase agressive de tests sur le terrain dicte votre taux de survie ultime du matériel. Maîtriser l'économie de production en faible volume signifie savoir exactement quand un moule en silicone souple devient financièrement obligatoire. Décomposer la physique cachée, les limitations thermiques et les coûts réels qui séparent ces deux géants de la fabrication rapide révèle la vérité derrière la mise à l'échelle des opérations.
contenu :
Éliminer les lignes de couche fragiles pour une résistance monolithique
Dégradation du modèle maître et durée de vie du silicone
Atteindre une esthétique de vente au détail sans peinture secondaire
JUCHENG Hub : Dominer l'économie de l'échelle du matériel
Foire aux questions : Réalités chimiques
Éliminer les lignes de couche fragiles pour une résistance monolithique
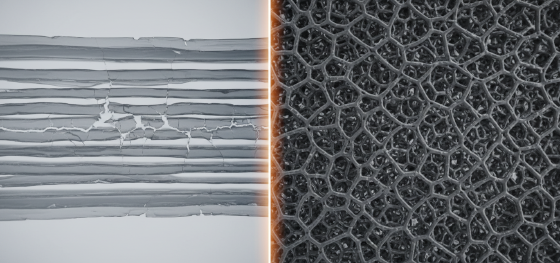
Les polymères additifs standard peuvent-ils égaler la résistance à la traction isotrope des résines liquides coulées ?
Jamais. Les filaments extrudés souffrent naturellement d'une faiblesse anisotrope le long de l'axe Z, tandis que les résines liquides durcissent chimiquement en un solide monolithique complètement dense et indestructible.
Soumettre un support moteur extrudé à un couple mécanique de cisaillement exploite violemment les faibles liaisons thermiques cachées entre les couches imprimées. Les matériaux liquides coulés durcissent sous une pression immense, réticulant activement leurs molécules pour former une structure isotrope continue. Survivre à des tests de chute brutaux sur le sol de l'usine exige absolument cette densité monolithique brute.
L'injection de caractéristiques internes profondes comme des inserts filetés en laiton s'avère dangereusement peu fiable dans les plastiques stratifiés. Pousser un insert métallique chauffé dans un trou imprimé fend souvent instantanément les parois fragiles du polymère, ruinant des heures de temps machine. Le moulage permet aux techniciens de surmouler des inserts métalliques solides directement à l'intérieur de la cuve de liquide, les verrouillant définitivement en place.
Obtenir une étanchéité véritable pour les boîtiers marins exige zéro vide microscopique. L'impression FDM laisse naturellement de petits espaces d'air là où les lignes de filament ne se chevauchent pas parfaitement, provoquant des fuites catastrophiques sous haute pression. Le polyuréthane liquide remplit chaque crevasse microscopique de la cavité en silicone, garantissant une barrière parfaite et étanche pour vos composants électroniques internes sensibles.
Dégradation du modèle maître et durée de vie du silicone
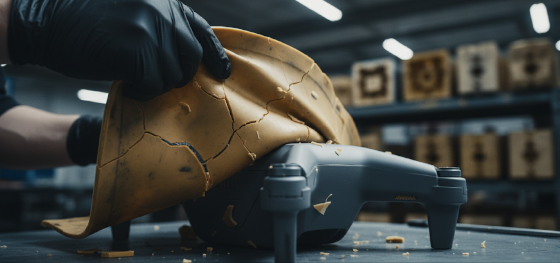
Un seul moule en silicone souple durera-t-il pour des milliers de cycles de production à grande vitesse ?
Absolument pas. Le processus de durcissement chimique agressif provoque une dégradation du modèle maître, détruisant généralement l'outillage souple de manière permanente après vingt à vingt-cinq injections lourdes.
Verser des plastiques liquides hautement réactifs dans des moules souples génère une chaleur exothermique intense pendant la phase de durcissement. Subir ce cyclage thermique sévère à plusieurs reprises provoque le rétrécissement physique, la cuisson et finalement la déchirure du caoutchouc de silicone le long de la ligne de joint. Les vétérans d'usine surveillent strictement cette dégradation dimensionnelle pour éviter de fournir des composants déformés et hors tolérance.
L'impression du modèle maître initial très détaillé en utilisant la stéréolithographie (SLA) garantit une perfection géométrique absolue au niveau du micron. Le ponçage et le polissage à la vapeur de ce maître SLA jusqu'à un fini miroir dicte la qualité cosmétique finale de chaque copie coulée ultérieure. Toute rayure microscopique laissée sur le maître se transfère de manière permanente à la paroi en silicone durcie.
Replacing a dead silicone mold takes mere hours, drastically outpacing the brutal weeks required to machine heavy steel moulage par injection tools. Calculating accurate low-volume production economics requires factoring in the operational cost of pouring fresh silicone every twenty parts. Scaling past three hundred units mathematically forces hardware teams to abandon soft tooling altogether.
| Métrique de fabrication | Industrial 3D Printing (SLS/SLA) | Polyurethane Resin Casting | Financial Impact on Scaling |
|---|---|---|---|
| Unit Volume Sweet Spot | 1 to 10 Units | 20 to 300 Units | Casting wins heavily in mid-volume batches |
| Cosmetic Surface Finish | Visible layer lines require sanding | Retail-ready smooth directly from mold | Eliminates expensive secondary painting labor |
| Polyvalence des matériaux | Limited to specific filament spools | Infinite custom pigment and shore mixing | Custom resins mimic expensive engineered plastics |
| Setup & NRE Costs | Near zero setup overhead | Moderate (Requires SLA master creation) | Silicone molds amortize quickly over 50 parts |
Atteindre une esthétique de vente au détail sans peinture secondaire
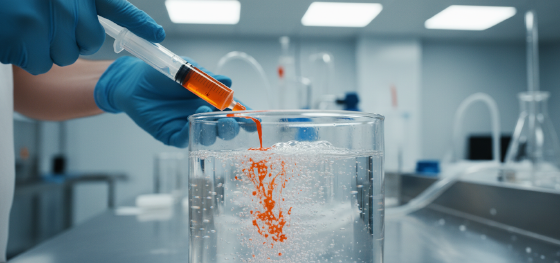
Do poured resin components require expensive secondary painting to look professional?
Rarely. Mixing specific color pigments and functional additives directly into the raw liquid vat ensures the parts cure with retail-ready aesthetics straight out of the pressure chamber.
Mimicking the specific tactile feel of expensive thermoplastic elastomers proves virtually impossible with standard rigid filament spools. Technicians actively inject customized foaming agents and UV stabilizers directly into the polyurethane vat before curing begins. This advanced chemical mastery perfectly simulates rigid ABS, flexible rubbers, or heavily glass-filled nylons.
Achieving absolute optical clarity for custom automotive headlight lenses demands completely eliminating trapped atmospheric gases. Pumping the casting chamber down to an extreme negative pressure aggressively forces microscopic air bubbles out of the thick liquid polymer. Pulling these components from the mold reveals flawless, glass-like transparency that layered plastics cannot replicate.
Matching exact Pantone brand colors prevents massive headaches during corporate hardware presentations. Painting printed plastics often results in chipping and peeling under heavy handling. Incorporating the dye directly into the liquid resin guarantees the color penetrates the entire solid wall thickness, rendering deep scratches practically invisible to the end user.
JUCHENG Hub : Dominer l'économie de l'échelle du matériel
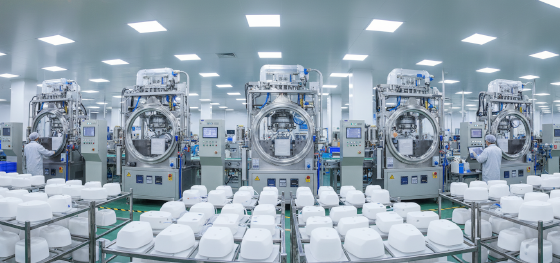
How do factory managers determine the exact financial crossover point between printing and casting?
Producing fewer than ten individual units heavily favors direct printing, but demanding twenty to three hundred identical retail-grade parts makes silicone molding dramatically cheaper and faster.
Jucheng Precision aggressively eliminates the dangerous guesswork from your low-volume production economics. Sending our engineering team your digital CAD model triggers an immediate, hardcore Design for Manufacturing analysis. We calculate your exact financial trajectory, ensuring you never burn budget on inappropriate manufacturing methods.
Managing massive fleets of automated printers directly alongside advanced pressure chambers allows us to execute your entire project under one unified roof. We physically print the master, pour the silicone, and cast your beta run flawlessly in days. Protecting your intellectual property remains paramount throughout this entire localized supply chain process.
Foire aux questions : Réalités chimiques
Can extreme vacuum pressure crush delicate internal mold features?
Yes, drawing a vacuum too rapidly can violently collapse thin-walled silicone sections. Operators must carefully modulate the atmospheric pressure drop to protect fragile internal shut-offs and tiny core pins during the aggressive degassing phase.
Why does my cast polyurethane prototype feel sticky weeks after leaving the factory?
Experiencing sticky surfaces indicates a catastrophic failure in the chemical mixing ratio or severe moisture contamination during the pouring phase. Precision facilities utilize automated mixing nozzles to prevent this unpredictable human error entirely.
Is it possible to cast two entirely different materials into the same part simultaneously?
Executing multi-material overmolding is highly effective using this technology. Technicians easily suspend a rigid cast chassis back into the silicone mold and pour a soft elastomeric grip entirely around it, brilliantly simulating advanced two-shot injection tooling.

