


Combler l'écart entre un prototype unique imprimé en 3D et le moulage par injection à grande échelle représente un défi de planification critique pour les équipes d'ingénierie. La spécification du prototypage rapide par moulage sous vide offre à vos concepteurs de produits un chemin extrêmement rentable et rapide pour reproduire de petits lots de pièces cosmétiques sans les longs délais des moules en acier. Ce processus de reproduction polyvalent constitue le service de prototypage rapide idéal pour les faibles volumes, utilisant des moules en silicone flexibles pour couler des polyuréthanes liquides avancés qui reproduisent le poids, la couleur et la densité exacts des plastiques moulés par injection.

Souffrez-vous de factures de prototypage rapide coûteuses et de délais de livraison lents lorsque vous n'avez besoin que de dix à cinquante pièces fonctionnelles pour des essais cliniques ou des groupes de discussion consommateurs ? Faire fonctionner des routeurs CNC ou des imprimantes 3D en continu sur de petits lots est incroyablement lent, ce qui entraîne des coûts unitaires élevés et une mauvaise cohérence de surface entre les pièces. Passer à un flux de travail automatisé de moulage en silicone élimine complètement ces goulots d'étranglement de mise à l'échelle, fournissant des pièces impeccables et assorties en couleur en quelques jours.
Explorons comment le moulage en silicone reproduit proprement les détails fins, analysons comment les résines de polyuréthane simulent les thermoplastiques de production, et examinons comment le surmoulage multi-matériaux est exécuté lors des séries rapides de pré-production.
Comment fonctionne le processus de moulage en silicone et de coulée sous vide

Pour reproduire des géométries complexes sans angles de dépouille, il est essentiel de comprendre la nature flexible des moules en silicone. Cette méthode de réplication avancée commence par l'impression d'un modèle maître haute résolution à l'aide de la stéréolithographie industrielle (SLA). Nos spécialistes de la finition poncent et polissent ce modèle maître pour obtenir la texture de surface cible exacte (brillante, satinée ou texturée) de vos pièces finales.
Nous suspendons ensuite le modèle maître à l'intérieur d'une boîte de moulage et versons du caoutchouc de silicone liquide autour de lui sous vide pour empêcher les inclusions de bulles. Une fois durci, le bloc est découpé le long d'une ligne de joint calculée, et le modèle maître est retiré, laissant une cavité très détaillée. Cette cavité flexible permet des contre-dépouilles profondes et des angles de dépouille nuls, simplifiant votre processus de prototypage rapide et raccourcissant votre cycle de produit.
Simulation des plastiques de production

Pour effectuer des tests fonctionnels valides pendant la phase de pré-production, il est essentiel de correspondre aux limites physiques des plastiques de production. Alors que les impressions 3D standard utilisent des photopolymères spécialisés, le prototypage rapide par moulage sous vide utilise des résines de polyuréthane multi-composants avancées (telles que le C8150 standard ou le PX223) qui imitent les thermoplastiques réels.
Nous formulons des résines provenant de fournisseurs haut de gamme comme Hei-Cast et Axson pour simuler des propriétés mécaniques spécifiques. Que votre conception nécessite la résistance élevée aux chocs de l'ABS, la transparence rigide du PMMA, ou la grande flexibilité du caoutchouc (variant de Shore 30A à 90A), notre équipe peut mélanger et pigmenter la résine liquide pour correspondre à vos codes de couleur Pantone ou RAL exacts, fournissant des pièces fonctionnelles haute fidélité.
Prototypes de surmoulage et de moulage par insertion

Many modern electronics enclosures and medical devices require multi-material integration, combining rigid structural frames with soft-touch rubber grips or metal screw contacts. Achieving these combinations during the打样 phase requires specialized casting expertise. We execute advanced overmolding and insert molding directly within our vacuum chambers.
During insert molding, our operators mount pre-machined brass threads or steel pins directly into the silicone mold cavities before casting. During overmolding, we cast the rigid structural core first, place it into a secondary silicone cavity, and cast a soft elastomer resin (such as simulating TPU or silicon) over the core. This dual-component casting ensures excellent adhesive bonding between materials, delivering highly representative prototypes with zero tooling fees.
Lots rentables de 10 à 50 pièces chez Jucheng Precision
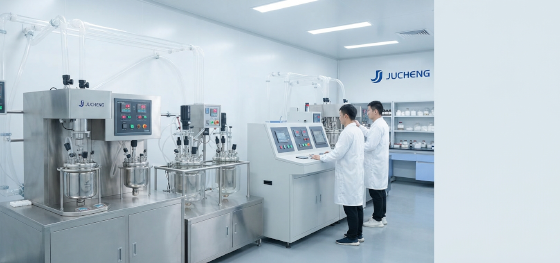
Sourcing high-end quick-turn plastic parts requires absolute quality control on the shop floor. Jucheng Precision operates advanced, Class 10,000 positive-pressure clean rooms integrated with multi-chamber vacuum casting stations. This advanced setup allows us to degas raw polyurethane mixtures completely under high vacuum, ensuring that your parts are cast with zero micro-voids, bubbles, or physical inclusions.
Our technicians monitor thermal curing parameters inside specialized air-circulating ovens, managing cooling profiles precisely to minimize volumetric shrinkage. As your premier de service de prototypage rapide, we offer a 24-hour free DFM analysis to check your CAD models, checking tolerances and material compatibility before building masters. Supported by our no MOQ policy and rapid delivery guarantee, we manage your project from initial SLA master printing to final, custom packaging inside our 8000-square-meter facility.
FAQ : Questions critiques sur le prototypage rapide par moulage sous vide

Our engineering team has compiled professional, concise solutions to the most common quality challenges faced during vacuum casting runs:
What is the typical dimensional tolerance for vacuum-cast urethane parts?
The standard tolerance is approximately ±0.15% to ±0.30% of the nominal dimension, as the flexible silicone mold behaves with minor thermal shrinkage and wall flexing under pressure.How many parts can you cast from a single silicone mold before it degrades?
A standard silicone mold can typically cast 15 to 25 parts depending on geometric complexity and resin aggressive properties; after this, the mold surface breaks down and loses detail.Are vacuum-cast polyurethane resins safe for medical and dental applications?
Yes. We formulate and cast bio-compatible polyurethane resins that meet strict medical grade limits, allowing you to fabricate sterile diagnostic cases and surgical brackets for trials.How does Jucheng Precision prevent shrinkage and sink marks during vacuum casting rapid prototyping runs?
We adjust K-factors in our SLA masters to pre-compensate for polymer shrink, and strictly regulate curer temperatures to prevent localized material sink on thick bosses.

