


Lorsque vous voyez une vis bleu vif ou dorée dans un kit chirurgical, votre premier réflexe pourrait être de penser qu'elle est peinte. Ce n'est pas le cas. Si vous la grattez, la couleur ne s'écaille pas comme de la peinture. C'est la magie du titane anodisé. Contrairement à l'anodisation de l'aluminium, qui ouvre des pores dans le métal pour accepter des colorants, l'anodisation du titane n'implique ni pigments, ni colorants, ni produits chimiques agressifs. C'est une manipulation de la physique elle-même.
Ce traitement de surface unique est essentiel pour les industries médicales et aérospatiales, non seulement pour l'esthétique, mais aussi pour la fonctionnalité et la sécurité. Chez Jucheng Precision, nous intégrons ce processus directement dans notre services d'usinage CNC du titane flux de travail, livrant des pièces non seulement parfaites dimensionnellement, mais aussi finies selon des normes AMS et médicales strictes.
Que vous ayez besoin du type 2 pour la résistance à l'usure ou du type 3 pour le codage couleur, comprendre la science derrière le spectre vous aidera à spécifier la finition appropriée pour votre produit.
contenu :
La science : la magie de l'interférence
Type 2 vs Type 3 : gris vs arc-en-ciel
Codage couleur médical : l'ami du chirurgien
Anti-grippage : lubrification sans graisse
Le processus : la tension contrôle la couleur
Capacité de JUCHENG : l'art du supportage
La science : la magie de l'interférence
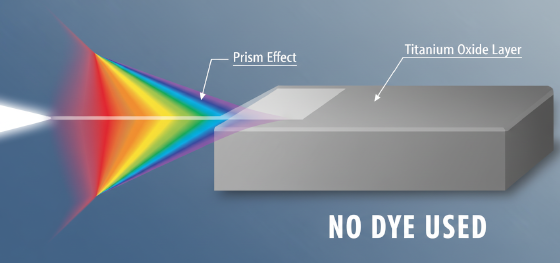
Comment un métal peut-il changer de couleur sans colorant ? La réponse réside dans l"" interférence en couche mince », le même phénomène qui crée les couleurs arc-en-ciel dans les bulles de savon ou les nappes de pétrole sur l'eau.
En appliquant un courant électrique à la pièce en titane dans un bain d'électrolyte, nous forçons une couche d'oxyde ($TiO_2$) à se développer à la surface. Cette couche est transparente. Cependant, selon son épaisseur (que nous contrôlons avec la tension), elle réfracte la lumière. Une partie de la lumière se reflète sur le dessus de la couche d'oxyde, et une partie la traverse et se reflète sur le métal de base. Lorsque ces ondes lumineuses se recombinent, certaines longueurs d'onde s'annulent tandis que d'autres sont amplifiées. Votre œil perçoit cela comme de la couleur. C'est une couleur structurelle pure, ce qui la rend biocompatible et impossible à écailler.
Type 2 vs Type 3 : gris vs arc-en-ciel
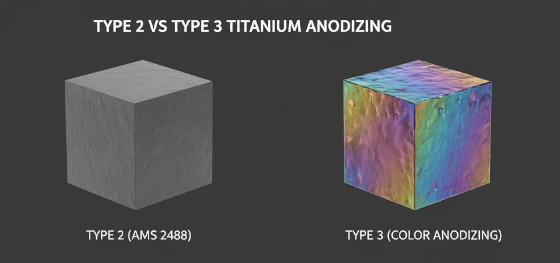
Dans les domaines aérospatial et médical, nous classons généralement titane anodisé en deux types distincts selon la norme AMS 2488.
Type 2 (Gris foncé) : Ce procédé utilise des tensions plus élevées et des électrolytes spécialisés pour construire une couche d'oxyde épaisse, dure et poreuse. Elle n'est pas décorative. Son but principal est d'augmenter la résistance à l'usure et d'empêcher le grippage. Elle a généralement un aspect mat, gris foncé.
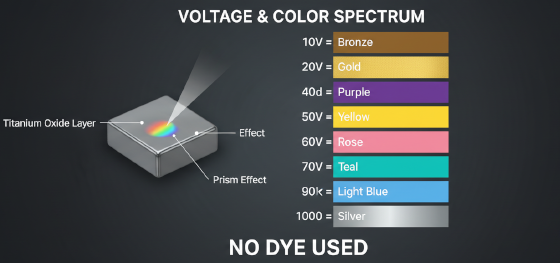
Type 3 (Couleur) : C'est la finition décorative ou d'identification. La couche d'oxyde est beaucoup plus mince. En variant la tension d'environ 10 V à 100 V, nous pouvons obtenir un spectre allant du bronze (basse tension) au bleu, jaune, rose, et enfin vert (haute tension).
Codage couleur médical : l'ami du chirurgien
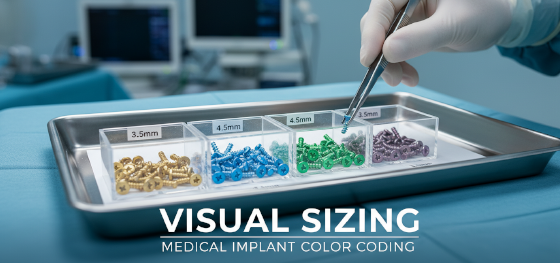
Pourquoi les entreprises médicales se soucient-elles autant de l'anodisation de couleur de type 3 ? Imaginez une chirurgie de traumatologie. Le chirurgien a quelques secondes pour choisir la bonne vis à os.
Une vis de 3,5 mm semble presque identique à une vis de 4,0 mm sous les lumières vives de la salle d'opération. Une erreur pourrait fissurer l'os d'un patient ou ne pas maintenir une fracture. En anodisant toutes les vis de 3,5 mm en bleu et toutes les vis de 4,0 mm en vert, le fabricant élimine l'erreur humaine. Ce " dimensionnement visuel " est une caractéristique de sécurité obligatoire pour de nombreux systèmes d'implants orthopédiques et dentaires. Comme aucun colorant n'est utilisé, les pièces restent 100% stériles et non toxiques à l'intérieur du corps humain.
Anti-grippage : lubrification sans graisse

Le titane a une faiblesse majeure : il a un coefficient de frottement élevé contre lui-même. Si vous forcez un boulon en titane brut dans un écrou en titane, ils vont souvent " se gripper " ou se souder à froid ensemble, se bloquant définitivement.
L'anodisation résout ce problème. La couche d'oxyde créée (surtout le type 2) agit comme une coque dure de type céramique. Elle sépare les métaux de base et fournit un effet de " lubrification sèche ". C'est essentiel pour les fixations aérospatiales et les implants médicaux ajustables où les pièces doivent glisser ou se visser en douceur sans lubrifiants, souvent interdits dans les environnements sous vide ou stériles.
Le processus : la tension contrôle la couleur
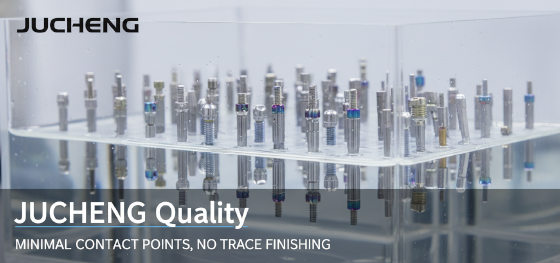
La beauté de ce procédé réside dans sa précision. Contrairement à la peinture, où vous pourriez avoir des variations d'un lot à l'autre, le contrôle de la tension est absolu.
Si nous réglons l'alimentation électrique à exactement 25,0 volts, le titane développera une couche d'oxyde d'une épaisseur nanométrique spécifique, résultant en une teinte de bleu spécifique—à chaque fois.
• 10-15 V : Bronze / Marron
• 25-30 V : Bleu
• 45-50V : Jaune / Or
• 65-70V : Rose / Violet
• 90-100V : Vert / Sarcelle
Chez Jucheng Precision, nous utilisons des alimentations numériques pour garantir que la vis en or que vous commandez aujourd'hui correspond parfaitement à celle commandée il y a trois ans.
Capacité de JUCHENG : l'art du supportage
La partie la plus difficile de l'anodisation n'est pas la chimie ; c'est le " Racking ". Pour faire passer l'électricité dans la pièce, vous devez la toucher physiquement avec un fixateur en titane. Là où vous la touchez, l'anodisation ne se formera pas (une marque de contact).
Si le point de contact se trouve sur une surface visible ou un filetage critique, la pièce est mise au rebut. Les ingénieurs de Jucheng conçoivent des fixations de racking personnalisées qui maintiennent la pièce à l'intérieur ou sur des languettes de déchet non critiques retirées ultérieurement. Nous garantissons une couverture à 100 % sur les surfaces qui comptent. De l'usinage CNC à la finition couleur finale, nous gérons toute la chaîne en interne, garantissant que vos pièces en titane arrivent prêtes pour la salle d'opération ou la rampe de lancement.

