


La validation de mécanismes robustes, de clips de verrouillage et de collecteurs haute température exige une matière première capable de supporter une véritable contrainte physique. La spécification du prototypage rapide SLS fournit à vos équipes d'ingénierie des composants thermoplastiques exceptionnellement résistants et isotropes, utilisables directement pour des essais fonctionnels sur le terrain. Ce procédé de fusion sur lit de poudre constitue un service de prototypage rapide essentiel et très durable, utilisant des lasers CO2 de précision pour fritter des poudres de polymères micro-fines en pièces complexes, sans supports, avec une liberté géométrique extrême.

Souffrez-vous de pièces imprimées en 3D délicates et stratifiées qui cassent lors de simples tests d'emboîtement, ou de modèles visuels fortement marqués lorsque les structures de support sont retirées ? Les techniques additives traditionnelles nécessitent des piliers physiques pour ancrer les porte-à-faux, ce qui laisse des cicatrices de surface disgracieuses exigeant une finition manuelle secondaire coûteuse. Passer à une stratégie de frittage de poudre auto-portante élimine complètement ces défauts géométriques et de surface, produisant des pièces structurelles très cohérentes directement depuis le lit de poudre.
Explorons les mécanismes physiques de la fusion sur lit de poudre par laser, analysons les limites mécaniques supérieures des nylons polyamide, et examinons comment les emboîtements fonctionnels et les charnières vivantes sont validés sous charges dynamiques.
Le frittage sélectif par laser (SLS) expliqué
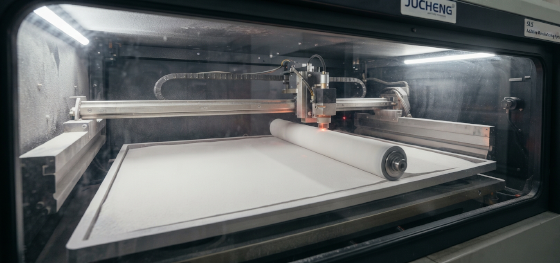
Pour concevoir des pièces fonctionnelles à haute intégrité, il est essentiel de comprendre le processus physique de fusion sur lit de poudre. Cette méthode additive avancée utilise une chambre de construction scellée chauffée juste en dessous du point de fusion de la poudre de polymère cible. Un rouleau mécanique balaie la plateforme de construction, déposant une couche micro-mince de poudre de nylon brute avant qu'un laser CO2 haute puissance ne trace les sections transversales exactes.
Lorsque le laser scanne le lit, il applique une énergie thermique localisée pour fritter les particules de poudre en une couche solide. Une fois terminé, la plateforme descend, une nouvelle couche de poudre est étalée et le processus se répète. Étant donné que la poudre non frittée entoure la pièce pendant tout le cycle de construction, elle agit comme une structure de support naturelle et continue. Cela élimine le besoin de colonnes d'ancrage physiques, permettant aux concepteurs de créer des géométries creuses complexes et des assemblages de verrouillage impossibles à usiner.
Les propriétés mécaniques supérieures du nylon SLS (PA12, PA11)
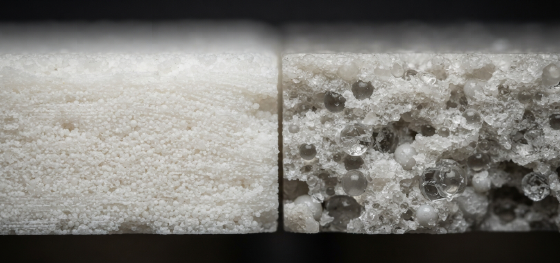
La sélection de la classe de matériaux correcte est l'étape la plus critique du processus de prototypage rapide. Contrairement aux photopolymères fragiles, les nylons frittés par laser présentent une excellente élongation à la rupture, une résistance aux chocs élevée et une excellente résistance chimique. Le choix standard de l'industrie est le nylon 12 (PA12), offrant une stabilité dimensionnelle et une rigidité exceptionnelles, ce qui est idéal pour les boîtiers électroniques structurels et les réseaux de supports personnalisés.
Pour les assemblages nécessitant une ductilité et une résistance à la fatigue extrêmes, le nylon 11 (PA11) est spécifié. Le nylon 11 est un polymère d'origine organique qui présente une flexibilité exceptionnelle, ce qui le rend parfait pour les équipements de protection personnalisés, les vêtements de sport et les pare-chocs absorbant les chocs. Pour les supports à haute température ou porteurs, nous proposons également des composites chargés de verre (PA12-GB) et chargés de carbone, qui augmentent la rigidité structurelle jusqu'à cinquante pour cent.
Tests fonctionnels : emboîtements, charnières vivantes et durabilité
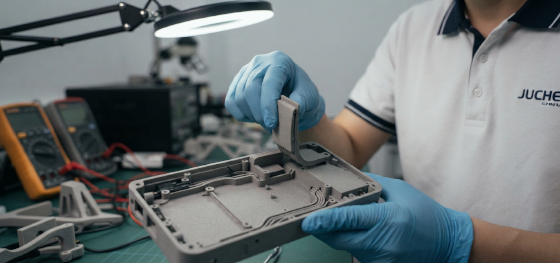
La principale valeur technique de l'utilisation du prototypage rapide SLS est la capacité à effectuer des tests fonctionnels directs à haute contrainte. Étant donné que les pièces en polyamide fritté possèdent des propriétés mécaniques quasi isotropes, elles peuvent facilement supporter les contraintes physiques des joints à clip encliquetable. Cela permet aux ingénieurs de vérifier les profils de force d'emboîtement et d'ajuster les jeux avant de s'engager dans des moules d'injection.
Le nylon fritté est également le choix additif de premier ordre pour tester les charnières vivantes intégrées. Nos ingénieurs optimisent l'orientation d'impression afin que la fine membrane de charnière soit construite perpendiculairement au chemin de balayage laser, maximisant ainsi les limites de traction. Cela permet à la charnière vivante de survivre à des centaines de cycles de pliage physiques sans délaminage, fournissant des données précieuses et réelles pour évaluer la durabilité de votre matériel.
Services d'impression SLS rapides chez Jucheng Precision

L'approvisionnement en prototypes en nylon de haute intégrité nécessite un contrôle de processus strict sur le plancher de l'atelier. Jucheng Precision exploite plusieurs systèmes industriels de frittage sélectif par laser à grande capacité intégrés à des contrôles avancés de distribution de poudre. Cette configuration haut de gamme nous permet de surveiller en temps réel les gradients de température du lit, empêchant complètement le gauchissement thermique et la déformation pour garantir que vos pièces maintiennent une précision dimensionnelle sur de longues séries.
Nos lignes additives sont entièrement soutenues par un département de finition automatisé. Nous exploitons des grenaillage à microbilles et des cabines de culbutage mécanique pour éliminer toute poudre résiduelle, réduisant la rugosité de surface brute des pièces frittées à une finition lisse, uniforme et satinée mate. En tant que votre de service de prototypage rapide, premier, nous analysons vos modèles CAO pour optimiser le nesting des pièces, garantissant que vos supports et collecteurs à délai rapide sont terminés sous un système de qualité unifié, prêts pour l'assemblage direct.
FAQ : questions critiques sur le prototypage rapide SLS
Notre équipe d'ingénierie a compilé des solutions professionnelles et concises aux défis de qualité les plus courants rencontrés lors des opérations de frittage sélectif par laser :
La rugosité de surface des pièces SLS est-elle comparable à celle des plastiques moulés par injection ?
Non, les pièces SLS brutes ont une texture poudreuse et légèrement rugueuse (Ra ~15µm). Nous faisons passer les pièces finies par un culbutage automatisé et un sablage à billes pour réduire la rugosité en dessous de Ra 4µm, offrant une finition uniforme et satinée mate.Peut-on tarauder directement les pièces imprimées SLS sans inserts ?
Oui, car le nylon fritté est très ductile, il peut supporter le taraudage mécanique standard. Cependant, pour les pièces nécessitant des cycles d'assemblage répétés, nous recommandons d'installer des inserts filetés en laiton pour éviter l'usure du filetage.Quelle est l'épaisseur de paroi minimale recommandée pour les boîtiers SLS ?
Pour garantir la stabilité structurelle et prévenir le gauchissement localisé pendant la phase de refroidissement, nous recommandons de maintenir une épaisseur de paroi minimale de 1,0 mm, et idéalement de 1,5 mm à 2,0 mm pour les supports porteurs.How does Jucheng Precision guarantee the dimensional consistency of sls rapid prototyping orders?
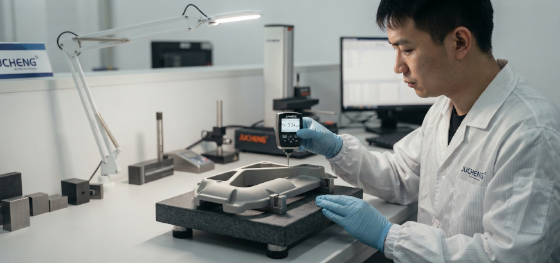
We verify mounting clearances using digital gauges, monitor laser energy densities to ensure uniform sintering, and execute multi-point coordinate measuring machine (CMM) dimensional checks on completed parts, guaranteeing zero-defect delivery.

