


Les lignes de production s'arrêtent lorsque la réalité physique d'une pièce ne parvient pas à atteindre les frontières numériques du fichier CAO. Dans l'environnement à haute vitesse de la fabrication de précision, rencontrer un défaut de moulage par injection à court de matière —une pièce incomplète où le plastique fondu ne remplit pas toute la cavité—est plus qu'un défaut visuel ; c'est une défaillance structurelle qui rend tout un lot de boîtiers ou de composants sans valeur. Cette défaillance spécifique indique que le polymère fondu a littéralement " manqué d'énergie " avant d'atteindre la ligne d'arrivée. Naviguer dans la pathologie des défauts de moulage par injection nécessite de se débarrasser de l'hypothèse simpliste selon laquelle " plus de pression résout tout ". Augmenter la force d'injection sur un outil fondamentalement défectueux entraîne souvent des bavures ou des résines brûlées sans jamais obtenir un remplissage complet. Jucheng Precision agit comme une autorité en dynamique des fluides, utilisant des simulations avancées et un seuil de haute précision pour garantir que chaque nervure fine et chaque clip éloigné reçoivent le volume de matière et la pression nécessaires, éliminant ainsi efficacement le risque de géométrie incomplète dans vos conceptions les plus ambitieuses.
Éliminer les courts de matière nécessite une enquête médico-légale sur le parcours du " Front de fusion ". Lorsque le plastique voyage de la buse à travers les canaux et dans les détails complexes de l'outil, il mène une bataille perdue contre la perte de chaleur et la résistance frictionnelle. Si le chemin est trop étroit ou si l'air dans la cavité n'a nulle part où aller, l'écoulement stagne et se solidifie prématurément. Jucheng Precision élimine ces " Morts prématurées " en effectuant une analyse Moldflow chirurgicale avant que le premier bloc d'acier P20 ne soit découpé. Nous identifions où la vitesse du plastique chutera à des niveaux dangereux et suggérons des optimisations de seuil pour maintenir la matière en mouvement. Ce guide déconstruit la logistique du dimensionnement des seuils, la thermodynamique du refroidissement des parois minces et la barrière invisible de la contre-pression d'air pour garantir que votre matériel arrive 100 % complet.
Épuisement du fluide : Définir le phénomène de court de matière
Logistique de la pression : Contraintes des seuils et des canaux
Barrières thermodynamiques : Le gel des parois minces
Sabotage atmosphérique : Évents et contre-pression d'air
Protocole JUCHENG : Simulation scientifique pour des remplissages complets
Épuisement du fluide : Définir le phénomène de court de matière
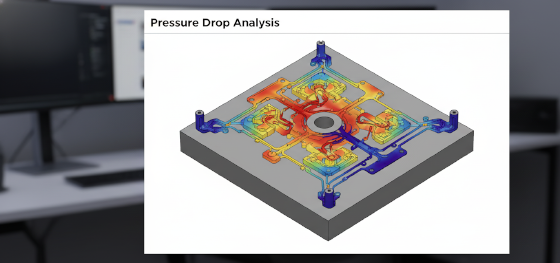
La stagnation moléculaire se produit lorsque l'énergie cinétique du polymère fondu est submergée par les forces résistives du moule. Un défaut de moulage par injection à court de matière événement est la manifestation physique de ce déséquilibre énergétique. Imaginez un système de canaux comme une autoroute à haute pression ; lorsque le plastique entre dans le moule, il rencontre une friction contre les parois d'acier froid. Cette friction génère un " Échauffement par cisaillement ", qui maintient le plastique fluide, mais crée également une énorme " Chute de pression ". Au moment où la matière atteint les extrémités les plus éloignées d'une grande pièce, la pression peut avoir chuté en dessous du seuil nécessaire pour forcer le plastique dans les coins serrés. Les amateurs considèrent souvent cela comme un simple problème de réglage de machine, mais cela est profondément enraciné dans le comportement " Non newtonien " des plastiques. Si la viscosité est trop élevée ou le chemin d'écoulement trop tortueux, le front de fusion devient lent et finit par s'arrêter complètement. Nous traitons chaque cavité comme une piste de course thermodynamique, garantissant que la " Vitesse du front de fusion " reste suffisamment élevée pour maintenir le plastique à l'état fluide jusqu'à ce que le dernier micron de la pièce soit occupé.
Logistique de la pression : Contraintes des seuils et des canaux
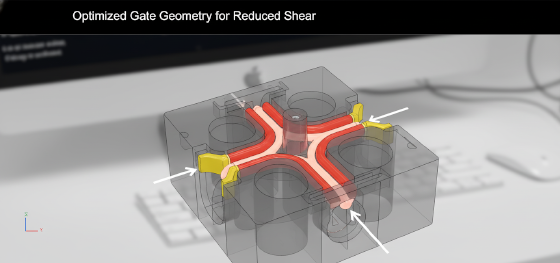
La géométrie du point d'injection constitue le principal goulot d'étranglement pour le remplissage de la cavité. De nombreux fabricants de moules conçoivent des points d'injection petits et restrictifs pour faciliter le "dégagement de la pièce", mais cela provoque souvent défaut de moulage par injection à court de matière dans les pièces complexes. Un petit point d'injection force le plastique à se déplacer à des vitesses extrêmes, ce qui peut entraîner une dégradation du matériau, mais plus important encore, il induit une perte de pression massive au tout début du cycle de remplissage. Si la chute de pression à travers le point d'injection représente 40 % de la capacité totale de la machine, il reste très peu de "carburant" dans le réservoir pour remplir les caractéristiques réelles de la pièce. Les ingénieurs de Jucheng Precision utilisent les principes de moulage scientifique pour dimensionner les canaux et les points d'injection en fonction des données de "taux de cisaillement". Nous veillons à ce que le chemin d'écoulement soit une descente progressive de la pression plutôt qu'une falaise soudaine. En optimisant l'emplacement du point d'injection—en le plaçant près des sections les plus épaisses et en permettant un "remplissage progressif" vers les zones plus minces—nous fournissons l'assurance de fabrication nécessaire pour atteindre une densité de 100 % à chaque tir.
Barrières thermodynamiques : Le gel des parois minces
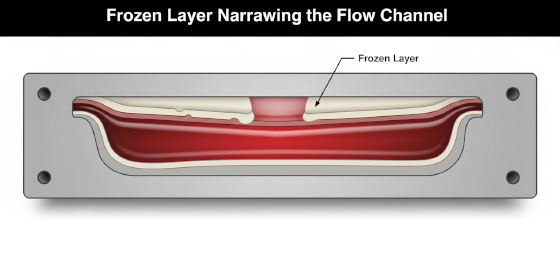
La trempe thermique est l'ennemi naturel des boîtiers à paroi mince. Dans l'électronique moderne, où les épaisseurs de paroi descendent souvent en dessous de 1,5 mm, le plastique fondu est pressé à travers un espace qui refroidit rapidement des deux côtés. Lorsque la matière fondue touche l'acier, elle forme une "couche figée"—une peau de plastique solide qui rétrécit efficacement le canal d'écoulement. Si la paroi est trop mince ou la vitesse d'injection trop lente, les deux couches figées du haut et du bas se rencontreront au milieu, créant un "blocage par congélation" qui empêche tout écoulement supplémentaire. C'est le catalyseur des défaut de moulage par injection à court de matière dans les dispositifs médicaux de haute précision et les hubs de maison intelligente. Jucheng Precision combat cela en utilisant des protocoles d""injection à haute vitesse". En remplissant le moule en une fraction de seconde, nous devançons le cycle de refroidissement, gardant le cœur du plastique fondu assez longtemps pour atteindre les caractéristiques distales. Nous recommandons également des matériaux avec un "indice de fluidité à chaud" (MFI) élevé pour ces applications, garantissant que la résine a la glissance inhérente nécessaire pour naviguer dans les couloirs géométriques étroits.
Sabotage atmosphérique : Évents et contre-pression d'air
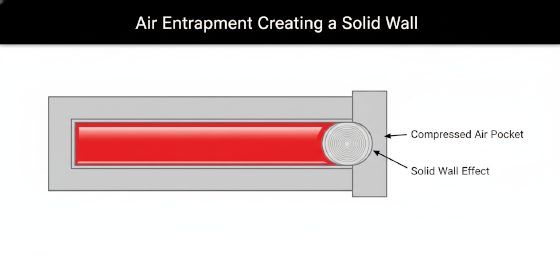
L'air comprimé agit comme un mur physique solide à l'intérieur de l'outil. Avant que le plastique n'entre, la cavité du moule est pleine d'air atmosphérique. À mesure que le front de matière fondue avance, il doit pousser cet air à travers les évents. Si les évents sont obstrués, trop petits ou mal placés, l'air piégé devient pressurisé. Cette "contre-pression d'air" repousse le plastique fondu avec une force égale. Dans les cas extrêmes, la pression de l'air piégé égale la pression d'injection, provoquant l'arrêt de l'écoulement—entraînant une "injection incomplète" même si la machine a suffisamment de puissance. C'est l'un des problèmes les plus fréquemment mal diagnostiqués défauts de moulage par injection. Jucheng Precision gère ce sabotage atmosphérique en utilisant un "éventage chirurgical". Nous découpons des micro-canaux (0,015 mm à 0,03 mm de profondeur) à la fin de chaque chemin d'écoulement et autour des bossages complexes. Cela permet à l'air de s'échapper à la vitesse du son tout en gardant le plastique visqueux contenu. Nous ne remplissons pas seulement les cavités ; nous gérons l'atmosphère à l'intérieur de l'acier, garantissant que le chemin est toujours dégagé pour un remplissage parfait.
Protocole JUCHENG : Simulation scientifique pour des remplissages complets
Le succès technique chez Jucheng Precision repose sur la base d'un audit de remplissage proactif. Nous n'attendons pas que des pièces incomplètes apparaissent lors des essais de moule ; nous les prédisons dans le domaine numérique. Lorsque vous téléchargez un fichier CAO dans notre installation, nos ingénieurs expérimentés effectuent une simulation Moldflow complète pour identifier les "hésitations d'écoulement" et les "goulots d'étranglement de pression". Nous analysons le "temps de remplissage" et la "pression en fin de remplissage" pour garantir que vos pièces arrivent prêtes pour la vente au détail. Notre installation, équipée de plus de 150 machines CNC et de presses d'injection à haute vitesse, fournit la précision nécessaire pour exécuter les stratégies complexes d'éventage et de point d'injection requises pour un lancement sans défaut. Cessez de compromettre l'intégrité de votre projet avec des pièces "presque" complètes. Vous n'êtes pas sûr que votre épaisseur de paroi soit uniforme ou que la taille de votre point d'injection soit suffisante ? Téléchargez votre fichier CAO 3D sur JUCHENG dès aujourd'hui pour une révision DFM gratuite. Nos experts identifieront les défauts de moulage par injection avant qu'ils ne vous coûtent de l'argent, garantissant que votre transition vers la production de masse est stable, complète et rentable.

