


Passer d'un boîtier matériel de haute mixité en prototypage à une production de masse continue est une étape économique majeure. Lorsque votre assemblage nécessite des profils de tôle complexes et des tolérances répétables, opter pour l' estampage de tôle offre la vitesse extrême et les faibles coûts unitaires nécessaires pour sécuriser vos marges sur le marché. Ce processus utilise des lignes de presses mécaniques à haute pression pour déformer des bobines plates en composants entièrement formés en une seule frappe continue.

La fabrication traditionnelle artisanale devient une énorme perte financière une fois que vous dépassez quelques centaines d'unités. Faire fonctionner des découpeuses laser et des presses plieuses manuelles toute la journée réduit vos marges bénéficiaires et rend votre projet vulnérable aux variations dimensionnelles. Passer à un système de presse à matrice dédiée contourne complètement ces goulots d'étranglement.
Équilibrer les coûts d'outillage initiaux par rapport aux faibles coûts unitaires est le défi central pour les responsables des achats. Disséquons la physique technique derrière les matrices progressives et composées, évaluons comment l'estampage surpasse le pliage standard, et apprenons comment nos stratégies d'outillage agile protègent votre budget de lancement.
contenu :
Comment fonctionne l'ESTAMPAGE DE TÔLE
Matrices d'ESTAMPAGE vs. fabrication traditionnelle
Outillage rapide pour matrices d'ESTAMPAGE
Production d'ESTAMPAGE rentable chez JUCHENG
FAQ : Questions critiques sur l'ESTAMPAGE DE TÔLE
Comment fonctionne l'ESTAMPAGE DE TÔLE
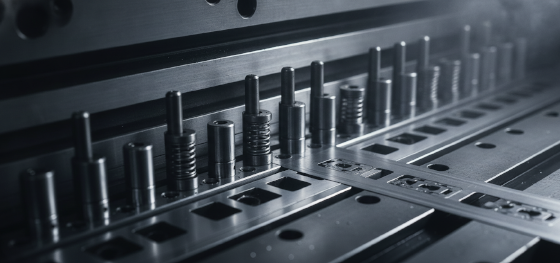
Quel est le mécanisme physique de l'ESTAMPAGE DE TÔLE ?
Le processus entraîne une plaque de métal brute entre un poinçon et une matrice personnalisés sous une force élevée, provoquant la déformation plastique ou le cisaillement du matériau en une forme ciblée.
Comprendre la différence entre les matrices composées et progressives est essentiel pour gérer votre investissement en capital. L'outillage progressif alimente une bande continue d'alliage brut à travers une séquence de plusieurs postes, chaque poste effectuant une coupe ou un pliage spécifique. Une fois que la bande atteint le poste final, le composant terminé est découpé et tombe de la presse.
En revanche, les matrices composées exécutent plusieurs cisaillements ou étapes de formage simultanément en une seule frappe de la presse. Bien que l'outillage composé soit idéal pour les formes plates comme les rondelles, les configurations progressives nous permettent de créer des boîtiers tridimensionnels très complexes. Cette automatisation mécanique maximise les vitesses de production, nous permettant d'atteindre des centaines d'unités par minute avec une parfaite cohérence.
Matrices d'ESTAMPAGE vs. fabrication traditionnelle
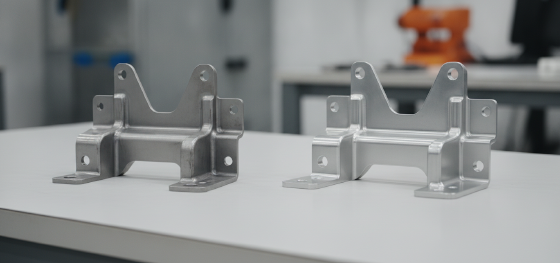
Quand l'emboutissage est-il plus rentable que le laser standard et le pliage sur presse plieuse ?
L'emboutissage devient le choix le plus économique une fois que les volumes de production dépassent cinq cents unités, car le prix extrêmement bas par pièce absorbe rapidement les coûts initiaux de l'outillage.
Comparer l'emboutissage de tôles aux fabrications manuelles traditionnelles met en évidence un changement profond dans l'économie de production. Pour les faibles volumes, s'appuyer sur la découpe laser manuelle et le formage sur presse plieuse est la norme processus de fabrication de tôlerie, offrant une flexibilité maximale avec des coûts d'outillage nuls. Cependant, une fois que vous passez à l'échelle, les coûts de temps de fonctionnement manuel épuiseront lentement votre budget.
| Variable de production | Emboutissage avec outillage à matrice | Fabrications traditionnelles |
|---|---|---|
| Dépenses d'outillage (NRE) | Élevé (matrices en acier personnalisées) | Zéro (Configuration pilotée par logiciel) |
| Prix par pièce | Extrêmement bas (quelques centimes en volume) | Élevé (Travail manuel intensif) |
| Temps de cycle par caractéristique | Millisecondes | Minutes |
| Cohérence dimensionnelle | Excellent (dérive quasi nulle) | Modéré (sujet à la dérive de l'opérateur) |
En investissant dans des matrices personnalisées, vous éliminez le processus lent et à forte intensité de main-d'œuvre étapes du processus de fabrication de tôlerie, livrant des emboutis prêts à assembler en quelques jours. Cette transition protège complètement vos marges à mesure que votre produit atteint le succès commercial sur le marché.
Outillage rapide pour matrices d'ESTAMPAGE
L'outillage d'emboutissage peut-il être adapté pour des séries de prototypage en faible volume ?
Oui, nous utilisons des bases de matrices modulaires et des aciers plus tendres pour créer des configurations de moule rapides, réduisant les coûts NRE initiaux jusqu'à cinquante pour cent.
Les matrices progressives traditionnelles nécessitent des mois d'usinage CNC intensif et de rectification optique, ce qui les rend peu pratiques pour les cycles de développement rapides. Pour combler cet écart, notre équipe d'ingénierie met en œuvre des l'outillage rapide stratégies qui utilisent des bases de matrices maîtresses pré-usinées.
En usinant uniquement les inserts actifs personnalisés plutôt qu'un jeu de matrices complet, nous compressons considérablement vos délais. Cela vous permet de tester des prototypes métalliques emboutis fonctionnels en utilisant des matériaux de qualité production avant de finaliser votre conception. Cela offre la rapidité du prototypage rapide avec les caractéristiques physiques de la production en série.
Production d'ESTAMPAGE rentable chez JUCHENG
Comment JUCHENG fournit-il des services d'emboutissage rentables ?
Nous exploitons des lignes de presses mécaniques à grande vitesse avec des inserts de matrice sur mesure, adaptant la géométrie de l'outil à votre classe de matériau sélectionnée pour éviter les défauts d'emboutissage.
Pourquoi lutter contre des délais de livraison lents ? Nos lignes de presse d'emboutissage de tôles automatisées sont entièrement intégrées à notre réseau numérique, ce qui nous permet de passer des dessins informatiques aux opérations de découpe à grande vitesse en un temps record. Nous gérons l'ensemble des opérations d'outillage et de presse en interne.
Nous traitons une large gamme de tôles pour répondre à votre application spécifique, y compris l'aluminium léger, l'acier inoxydable à haut rendement et les acier au carbone. facilement formables. Notre file technique fournit une analyse DFM gratuite 24 heures sur 24 pour évaluer vos modèles CAO, en vérifiant les paramètres de poinçonnage et les limites de déformation avant de couper l'acier. Soutenus par notre politique sans MOQ et notre garantie de livraison rapide, nous fournissons un support agile pour vos séries de prototypage et vos demandes de production en volume.
FAQ : Questions critiques sur l'ESTAMPAGE DE TÔLE
Comment contrôlez-vous le plissement métallurgique lors d'une frappe d'emboutissage profond ?
Nous évitons le froissement en ajustant nos forces de maintien de flan sur la presse. L'utilisation de systèmes de maintien de flan à ressort personnalisés ou hydrauliques maintient une tension uniforme sur la bride de la tôle, permettant au métal de glisser en douceur dans la cavité de la matrice sans flambage.
Quelles sont les principales causes de glissement du poinçon et d'usure prématurée de l'outil ?
L'usure de l'outil est généralement causée par une lubrification insuffisante, le traitement d'alliages durs sans revêtements de surface appropriés, ou l'utilisation de jeux de dégagement incorrects entre le poinçon et la matrice. Nous résolvons ce problème en utilisant des systèmes de pulvérisation automatisés et en appliquant des revêtements PVD (dépôt physique en phase vapeur) de qualité supérieure sur nos têtes de poinçon en acier à outils.
L'emboutissage de l'aluminium est-il plus difficile que celui de l'acier ?
L'aluminium présente une ductilité plus faible et un risque plus élevé de fissuration sur les bords extérieurs par rapport à l'acier doux à faible teneur en carbone. Pour emboutir l'aluminium avec succès, nous utilisons des rayons de courbure plus grands, personnalisons nos jeux de matrice et appliquons des anneaux d'emboutissage hautement polis pour éviter l'accumulation de matière sur les surfaces de l'outil.
Comment JUCHENG évite-t-il les bavures et les défauts de cisaillement lors des opérations d'emboutissage à grande vitesse ?
Nous gérons les bavures en mettant en œuvre des jeux de poinçon précis et spécifiques au matériau sur nos lignes de presse. Nos outilleurs effectuent des cycles de meulage automatisés sur tous les poinçons en acier à outils, maintenant des contraintes de cisaillement locales propres qui maintiennent les bords coupés complètement lisses.

