


Aux prises avec les règles restrictives de " paroi uniforme " du moulage par injection traditionnel, on aboutit souvent à des assemblages surdimensionnés et lourds dans les secteurs de la prototypage de dispositifs médicaux et de la robotique. Lorsqu'un grand boîtier nécessite à la fois une peau esthétique fine et une ossature structurelle épaisse, la physique des fontes à haute pression entraîne souvent des marques de retrait disgracieuses et des vides internes. Le procédé de moulage par injection réaction offre une rupture sophistiquée avec ces contraintes. Maîtriser les nuances techniques des directives d'épaisseur de paroi pour le moulage RIM permet aux ingénieurs d'utiliser la liberté d'épaisseur de paroi variable pour consolider plusieurs pièces en une seule coque monolithique. Sur le marché actuel, cette capacité est le principal moteur pour obtenir une esthétique prête pour la vente au détail et une rigidité structurelle dans les consoles de diagnostic de 2 mètres de haut et les ailes autonomes robustes.
La précision dans le matériel grand format ne s'obtient pas en suivant d'anciennes règles, mais en exploitant la chimie liquide à basse pression du polyuréthane. Étant donné que le matériau se dilate chimiquement dans le moule plutôt que d'être forcé par des marteaux hydrauliques, les Anti-retrait propriétés du processus sont inégalées. Jucheng Precision aborde ces défis complexes de conception pour la fabrication (DFM) en fournissant un analyse DFM gratuite en 24 heures pour chaque téléchargement de CAO. Nous utilisons notre flotte de 150+ machines CNC et 25 unités Haas/Mazak 5 axes pour fabriquer les outils en aluminium qui transforment ces variations d'épaisseur radicales en réalité physique dans notre centre d'usinage de Shenzhen.
Fonctionnant selon les normes de qualité rigoureuses de ISO 13485, ISO 14001, et IATF 16949, Jucheng Precision sert de moteur technique pour les fabricants d'équipement d'origine (OEM) mondiaux de matériel. JUCHENG transforme la chimie liquide brute en composants structurels validés avec livraison rapide en 4 jours pour les itérations fonctionnelles initiales. Ce guide explore les directives de conception de moulage RIM, essentiels, la physique des rampes de transition et les stratégies de réduction de poids nécessaires pour fabriquer du matériel qui survit à l'examen des essais cliniques et à la dure réalité du domaine industriel.
contenu :
Épaisseur de paroi variable : pourquoi l'uniformité est facultative dans le RIM ?
Normes nominales : dimensionner la base pour les grands boîtiers
Données techniques : comparaison des limites de paroi et des rapports de transition
Logique de rampe : comment gérer les transitions de 3 mm à 15 mm ?
Hub JUCHENG : optimiser votre CAO dans l'atelier de Shenzhen
FAQ : réponses concrètes sur les marques de retrait et la flexibilité des parois
Épaisseur de paroi variable : pourquoi l'uniformité est facultative dans le RIM ?
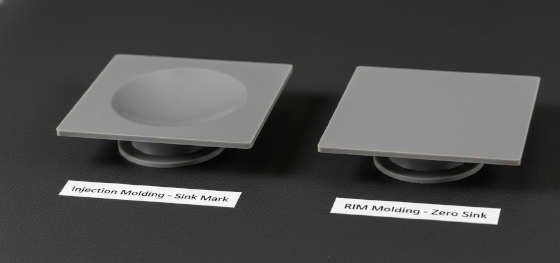
Briser la règle de l'épaisseur de paroi uniforme est le plus grand avantage concurrentiel de directives d'épaisseur de paroi pour le moulage RIM. Dans le moulage par injection traditionnel, toute nervure ou bossage qui dépasse 60 % de l'épaisseur de paroi nominale provoquera une marque de retrait visible sur la surface extérieure. Cela oblige les concepteurs à utiliser des conceptions " évidées " ou " noyautées " qui manquent souvent de la rigidité structurelle requise pour un châssis de robot prototype . Dans le processus RIM, l'expansion chimique à basse pression garantit qu'un bloc structurel de 20 mm d'épaisseur peut être moulé contre une paroi esthétique de 4 mm sans dépression en surface. Cela permet à JUCHENG de livrer des pièces qui ressemblent à des produits de consommation élégants mais se comportent comme des composants industriels lourds.
Les pièces RIM peuvent-elles avoir des sections pleines jusqu'à 25 mm d'épaisseur ?
Oui. En gérant la chaleur exothermique dans nos outillages en aluminium à température contrôlée, JUCHENG peut produire des sections transversales pleines qui offrent une résistance immense pour le montage de charnières et d'actionneurs à couple élevé.
La consolidation structurelle est le bénéfice secondaire de cette liberté d'épaisseur. Au lieu de concevoir un cadre interne en aluminium séparé et un boîtier externe en plastique, les ingénieurs peuvent intégrer directement les points de fixation dans les sections plus épaisses de la pièce RIM. Jucheng Precision réalise Pas de MOQ la production de ces pièces consolidées, vous permettant de valider votre conception de "Squelette Intégré" avec 10 unités pour les tests bêta. Cette approche réduit votre nombre total de pièces, simplifie votre travail d'assemblage et élimine les bruits de cliquetis associés aux assemblages boulonnés multi-matériaux dans les véhicules de livraison autonomes.
La gestion des contraintes internes est également améliorée en ignorant la règle d'uniformité. Dans le moulage à haute pression, tenter de forcer le plastique dans des épaisseurs variables crée des zones de contraintes élevées "figées" qui entraînent un gauchissement des mois après le moulage de la pièce. Étant donné que les pièces RIM de JUCHENG durcissent dans un état détendu à basse pression, elles sont essentiellement sans contrainte, quelle que soit la variation d'épaisseur. Cela garantit que les joints de porte et les fenêtres de capteurs de votre console médicale restent parfaitement alignés à travers des milliers de cycles cliniques, offrant la fiabilité à long terme requise pour le secteur de la santé [2026].
Normes nominales : dimensionner la base pour les grands boîtiers
L'établissement d'une paroi nominale stable est la première étape pour réussir directives d'épaisseur de paroi pour le moulage RIM. Pour les coques robotiques surdimensionnées et les équipements de diagnostic, JUCHENG recommande une plage d'épaisseur nominale de 4 mm à 6 mm. Bien que 3 mm soit possible pour les petits composants portables, les grandes portées nécessitent la "matière" supplémentaire pour empêcher les panneaux de sembler fragiles ou de sonner creux. Une paroi nominale plus épaisse offre également plus d'espace pour les nervures de renforcement internes, garantissant qu'une console de diagnostic de 1,5 mètre peut supporter le poids des écrans lourds et des interfaces utilisateur sans affaissement ni effets de "flambage".
Quelle est l'épaisseur de paroi minimale pour un boîtier IP67 ?
JUCHENG recommande un minimum de 3,5 mm pour toute paroi contenant une rainure de joint afin de garantir qu'il reste suffisamment de matière après l'usinage CNC de l'interface d'étanchéité.
La gestion de la densité par mousse structurelle est une caractéristique de l'approche d'ingénierie de JUCHENG. Pour les projets d'allègement les plus exigeants, nous utilisons une "Construction Sandwich" où la pièce a une peau solide dense et un noyau en mousse micro-poreuse. Cela nous permet d'augmenter la paroi nominale à 10 mm pour une rigidité en flexion extrême tout en maintenant le poids total de la pièce inférieur à celui d'une coque en plastique solide de 4 mm. Cette technique est une compétence clé de notre Services de moulage de polyuréthane, aidant nos clients à construire des robots qui se déplacent plus rapidement et consomment moins d'énergie sans compromettre la sensation "de qualité industrielle" de leur machine.
La rugosité de surface (Ra) est également influencée par la paroi nominale. Une paroi plus épaisse met plus de temps à refroidir, permettant à la résine liquide plus de temps pour reproduire la texture exacte de la surface du moule. JUCHENG utilise la texturation laser CNC 5 axes pour appliquer les grains standardisés VDI 3400 directement sur nos outils en aluminium. En optimisant l'épaisseur de la paroi nominale, nous garantissons que chaque centimètre carré de la peau de votre robot possède une finition mate uniforme qui masque les empreintes digitales et les éraflures sur le terrain. Ce niveau de contrôle esthétique est essentiel pour maintenir une identité de marque premium sur le marché matériel concurrentiel de [2026].
Données techniques : comparaison des limites de paroi et des rapports de transition
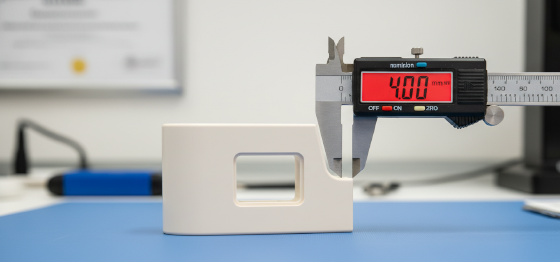
Le succès de l'optimisation matérielle dépend des chiffres. Si votre conception suppose les limites du moulage par injection, vous laissez des performances sur la table. Jucheng Precision fournit des rapports complets de caractérisation mécanique pour aider votre équipe d'ingénierie à valider ses choix de matériaux. Le tableau suivant compare les mesures de performance essentielles de directives de conception de moulage RIM par rapport au moulage haute pression conventionnel pour une enceinte robotique de 1 mètre.
| Paramètre de conception | RIM (Polyuréthane) | Injection conventionnelle | Facteur d'ingénierie |
|---|---|---|---|
| Variation maximale de paroi | 5:1 Ratio (Extreme) | 1.5:1 Ratio (Limited) | Integrated Structural Blocks |
| Nominal Range (mm) | 3.0 - 25.0+ | 2.0 - 4.5 | Bending Stiffness |
| Rapport nervure/paroi | Up to 100% | Max 60% | Anti-Sink Appearance |
| Transition Ramp | 3:1 (Gradual) | Near-Instant (Risky) | Laminar Flow Control |
The "5:1 Ratio" for wall variation is the standout feature of JUCHENG’s RIM process. It means you can have a 3mm wall for a cable access panel that transitions into a 15mm thick mounting flange for a heavy-duty motor. This level of Liberté de conception eliminates the mechanical weak points associated with traditional plastic-to-metal bolted joints. By delivering isotropic strength through variable thickness, JUCHENG ensures your hardware survives the high-vibration environment of the modern warehouse or farm without the need for expensive secondary reinforcing plates.
Logique de rampe : comment gérer les transitions de 3 mm à 15 mm ?
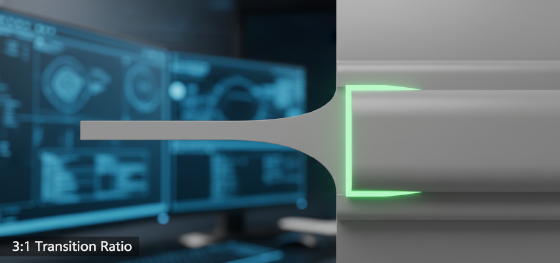
While RIM allows for massive thickness changes, managing the "Fluid Handshake" between these zones is essential for part purity. In directives d'épaisseur de paroi pour le moulage RIM, the 3:1 transition ramp is the industry's gold standard. If the resin flows from a thin area into a thick area too abruptly, it can create localized "Eddy Currents" that trap microscopic air bubbles. JUCHENG recommends designing smooth, sweeping fillets at every thickness shift. This ensures that the liquid front remains stable and laminar, resulting in a 100% solid polymer matrix that exceeds the ISO 13485 requirements for surgical-grade hardware reliability.
What happens if the transition is too sharp?
You may experience "Internal Porosity" in the thickest areas, which can lead to localized brittle failure under high-impact loads in the field.
Radii and fillets are the silent guardians of your robot’s life cycle. Sharp internal corners act as stress risers that concentrate dynamic loads, leading to premature fatigue cracks. JUCHENG’s directives de conception de moulage RIM prioritize a minimum internal radius of 1.5mm for all structural transitions. By distributing the load over a larger surface area, we ensure that your autonomous tractor hood or hospital scanner shell can absorb hammer-like hits without cracking. Our Shenzhen metrology lab utilizes 3D scanning to verify these radii on every T1 sample, providing the "Manufacturing Evidence" your engineering team needs for final hardware sign-off.
Gating placement must be coordinated with these ramps. JUCHENG typically places the injection gate at the thickest part of the design. This allows the resin to flow from "Thick to Thin," ensuring that the highest volume areas are filled under the highest pressure. This strategy minimizes the risk of "Cold Slugs" and ensures a uniform molecular cross-linking across the entire part. By integrating these gating strategies with our 5-axis aluminum tooling, JUCHENG delivers 2.5-meter long panels that possess a surface flatness within +/- 0.5mm, providing the unyielding foundation your autonomous fleet requires.
Hub JUCHENG : optimiser votre CAO dans l'atelier de Shenzhen
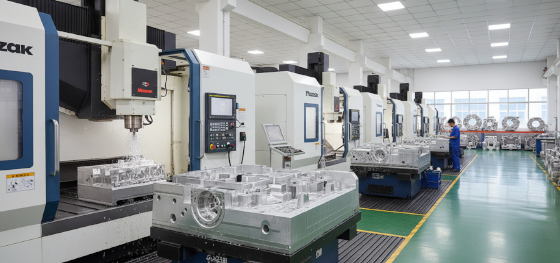
Dominating the large-format hardware market requires a partner that doesn't just mold plastic, but understands the chemistry of performance. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance directives d'épaisseur de paroi pour le moulage RIM results with industry-leading speed. we provide a "Bridge to Production" that allows you to move from a single functional Alpha unit to a commercial deployment of 5,000 Beta robots with consistent chemical and mechanical quality. we provide a analyse DFM gratuite en 24 heures to ensure your design is optimized for the unyielding reality of the field.
Integrating your structural design with JUCHENG’s expertise ensures that your hardware survives the regulatory audit season and moves into mass adoption. JUCHENG offers comprehensive DFM reviews within 24 hours, identifying potential gas-trap zones or wall-thickness bottlenecks in your design before they become field failures. Whether you are building an autonomous medical assistant or a heavy-duty industrial mobile base, Jucheng Precision provides the rigid, precise, and chemically optimized foundations that keep your innovation moving through the high-speed cycles and the years of hard labor.
Our facility is equipped with dedicated high-pressure RIM assembly cells and dedicated quality labs, allowing JUCHENG to manage the entire hardware lifecycle in one location. we manage the complexity of multi-material bonding and automotive-grade finishing so your engineering team can focus on the motion control and the AI. By combining Shenzhen's speed with industrial-grade material verification and global quality standards, JUCHENG remains the preferred partner for the world's most aggressive hardware challenges. Contact us today to start your next livraison rapide en 4 jours project.
FAQ : réponses concrètes sur les marques de retrait et la flexibilité des parois
What is the maximum wall thickness for a RIM structural part?
We regularly mold structural zones up to 25mm thick, provided they use gradual transitions to prevent heat buildup.
Does variable thickness increase the cycle time?
Slightly. Thicker parts take 2-4 minutes longer to cure, but they eliminate the need for secondary structural assembly.
Can JUCHENG achieve Class-A finishes on variable walls?
Yes. The Anti-retrait nature of RIM ensures a perfectly flat exterior even over 15mm thick mounting blocks.
Is a 1.5mm wall too thin for RIM?
For large parts, we recommend a minimum of 2.5mm to ensure proper resin flow across long distances.
How do you handle design changes mid-project?
Since we use aluminum molds, we can often weld and re-machine thickness changes in our CNC bay within 48 hours.
Tooling debt and surface sink marks are absolute innovation killers for high-end robotic systems. Partnering with Jucheng Precision ensures that your functional iterations are built with the unyielding moulage par injection réactionnelle de polyuréthane and specialized directives d'épaisseur de paroi pour le moulage RIM knowledge the industry demands. Reach out to our Shenzhen manufacturing hub today for a complete DFM review and build the unyielding foundation your autonomous fleet requires.

