


Atteindre une planéité absolue sur une portée massive de 2,5 mètres tout en maintenant des tolérances submillimétriques révèle le défi d'ingénierie ultime dans prototypage de dispositifs médicaux et la robotique. Sur le marché actuel, les développeurs de matériel se tournent de plus en plus vers des structures monolithiques surdimensionnées pour réduire la main-d'œuvre d'assemblage et améliorer l'esthétique des machines. Cependant, le moulage haute pression traditionnel rencontre un mur physique lorsque les pièces dépassent 1 000 mm, entraînant des contraintes internes qui provoquent un gauchissement catastrophique. Maîtriser la conception de moulage RIM pour grandes pièces est la seule voie viable pour produire des boîtiers rigides et prêts à la vente sans l'investissement à six chiffres requis pour les outillages en acier trempé. Ce guide suit les directives de conception de moulage RIM essentielles pour garantir que vos " grandes pièces " survivent à la transition d'un concept CAO à un actif stabilisé prêt sur le terrain.
L'intégrité mécanique des panneaux de grand format dépend de la capacité du matériau à réticuler dans un état détendu. Comme le polymère liquide s'écoule comme de l'eau avant de commencer à se solidifier, le procédé de moulage par injection réaction élimine l'effet de " marteau hydraulique " qui déforme les pièces thermoplastiques à paroi mince. Jucheng Precision aborde ces défis de fabrication à grande échelle en fournissant des Services de moulage de polyuréthane de haute qualité qui privilégient la stabilité géométrique. Jucheng Precision utilise sa capacité de 150+ machines CNC et 25 unités Haas/Mazak 5 axes pour fabriquer les outillages en aluminium surdimensionnés nécessaires à la production de pièces de robot industriel inflexibles dans notre centre de production de Shenzhen.
Fonctionnant selon les normes de qualité mondiales ISO 13485 et ISO 14001, Jucheng Precision agit comme partenaire structurel de haut niveau pour les fabricants d'équipements médicaux et agricoles. Jucheng Precision livre un analyse DFM gratuite en 24 heures pour toutes les conceptions de matériel surdimensionné, garantissant que votre robot prototype châssis ou coque de scanner est optimisé pour le cycle RIM. Ce guide explore les logique de courbure et de cambrure, essentielles, la physique de l'injection sans ligne de joint, et l' les tolérances d'usinage post-moulage nécessaires à la fabrication de matériel qui survit à l'examen des essais cliniques et à la dure réalité du terrain.
contenu :
Courbure et cambrure : Comment éviter l'effet de tôle ondulée ?
Données techniques : Comparaison de la planéité et de la rigidité sur de grandes portées
Stratégies d'injection : Comment garantir une surface sans ligne de joint ?
Conception sans couture : Placement stratégique de la ligne de joint et de la couture
Hub JUCHENG : Maîtrise des enceintes de 2,5 mètres à Shenzhen
FAQ : Réponses concrètes sur les dimensions, l'expédition et les coûts d'outillage
Courbure et cambrure : Comment éviter l'effet de tôle ondulée ?
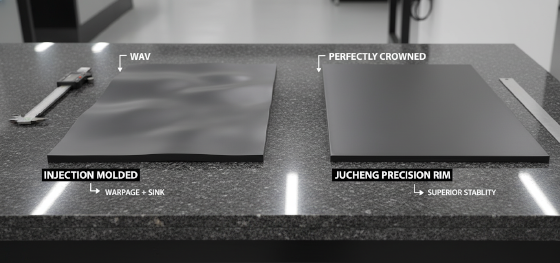
Gérer la planéité d'un panneau de 2 mètres de long est un combat contre la physique environnementale. Dans la conception de moulage RIM pour grandes pièces, concevoir une surface comme un plan mathématiquement parfait est une recette pour un échec visuel. La pression atmosphérique et les légers changements de température feront qu'un panneau plat se déformera en " tôle ondulée " — se bombant et se déformant ou apparaissant ondulé sous une lumière à haute brillance. Jucheng Precision recommande d'utiliser la logique de courbure et de cambrure, où chaque grande surface présente un arc subtil de 1 % à 2 %. Cette géométrie précontrainte masque tout léger mouvement de matière et offre une rigidité en flexion significativement plus élevée, offrant l'aspect premium que vos investisseurs attendent d'un véhicule autonome ou d'un scanner médical.
Quelle est la cambrure idéale pour un panneau de 1 mètre ?
Une couronne de 5 mm à 10 mm sur une portée de 1 000 mm est généralement suffisante pour éliminer l'effet de tôle ondulée tout en paraissant plate à l'œil humain.
Des nervures structurelles doivent soutenir cette géométrie bombée depuis l'intérieur. Les directives de conception de moulage RIM de Jucheng Precision suggèrent un motif de nervures en "toile d'araignée" pour les coques surdimensionnées. Contrairement aux nervures parallèles traditionnelles qui peuvent créer des "ombres de contrainte" visibles sur l'extérieur, une toile interconnectée répartit les charges mécaniques plus uniformément sur la grande portée. Jucheng Precision utilise l'usinage CNC 5 axes pour tailler ces cavités de nervures complexes dans nos moules en aluminium, garantissant que votre boîtier possède la colonne vertébrale structurelle rigide nécessaire pour abriter des empilements de capteurs de plusieurs milliers de dollars sans aucun affaissement au fil du temps.
Les brides périphériques constituent la dernière couche de défense contre le gauchissement. Dans la conception de moulage RIM pour grandes pièces, les bords du panneau sont les plus sujets au gauchissement. Jucheng Precision suggère de concevoir des brides de retour de 10 mm à 15 mm de profondeur sur toute la circonférence de la pièce. Ces brides agissent comme une poutre structurelle continue, verrouillant la géométrie "bombée" en place. Nous livrons ces pièces avec un livraison rapide en 4 jours pour les premiers contrôles d'ajustement fonctionnel, permettant à votre équipe de vérifier la rigidité du boîtier avant de s'engager dans un plus grand essai pilote Bêta dans notre usine de Shenzhen.
Données techniques : Comparaison de la planéité et de la rigidité sur de grandes portées

Le succès en R&D matérielle dépend de l'adéquation de l'architecture mécanique au profil de charge prévu. Si votre conception suppose la précision d'un bloc d'aluminium usiné mais que vous recevez une coque en plastique gauchie, votre étalonnage de capteur échouera. Jucheng Precision fournit des données matérielles complètes prêtes pour l'analyse par éléments finis (FEA) pour aider votre équipe d'ingénierie à valider leurs conceptions. Le tableau suivant compare les indicateurs de performance essentiels de la conception de moulage RIM pour grandes pièces par rapport au moulage par injection haute pression traditionnel pour un boîtier de 1,5 mètre.
| Indicateur de performance | Polyuréthane RIM (bombé) | Moulage par injection (plat) | Impact technique |
|---|---|---|---|
| Tolérance de planéité | +/- 0,5 mm / mètre | +/- 2,5 mm / mètre | Compression précise du joint |
| Rigidité spécifique | Élevée (mousse intégrale) | Faible (paroi mince) | Eliminates Internal Frames |
| Intégrité de surface | Zero Sink Marks | High Sink Risk over Ribs | Class-A Paint Readiness |
| NRE Tooling Cost | $4,000 - $12,000 | $60,000 - $150,000+ | Preserves R&D Budget |
The data proves that RIM is the only logical choice for quantities between 100 and 5,000 units where large-scale precision is mandatory. Jucheng Precision utilize Coordinate Measuring Machines (CMM) and laser trackers to verify these flatness standards across every 2-meter panel. By delivering hardware that is "Statistically Stable," we ensure that your pièces de robot industriel maintain their kinematic integrity throughout their entire 10-year service life, reducing the total cost of ownership for your customers in the current high-stakes automation market.
Stratégies d'injection : Comment garantir une surface sans ligne de joint ?

Managing the resin flow front is the most critical technical sub-step in conception de moulage RIM pour grandes pièces. Unlike small parts where a single gate is sufficient, 2-meter enclosures require a l'injection sans ligne de joint strategy. If the liquid resin flows from two directions and meets in the middle of an aesthetic panel, it creates a "Knit Line"—a microscopic mechanical and visual weakness. Jucheng Precision addresses this by utilizing multi-point high-pressure injection manifolds. We synchronize the timing of each gate to ensure a single, continuous flow front that sweeps across the part, pushing the air toward the vents and resulting in a mirror-smooth surface ready for high-gloss automotive painting.
How to hide the injection point on a large part?
Jucheng Precision utilize "Fan Gates" or "Sub-Gates" located on the non-aesthetic interior flanges, ensuring the exterior skin is completely untouched by the gating scar.
Tilt-filling machines are the partners to successful gating. Because RIM resins have the viscosity of water, they are prone to turbulence. Jucheng Precision mounts large-scale molds on hydraulic tilting tables. As the injection begins, we tilt the mold at a specific 45-degree angle, allowing gravity to pull the liquid resin down the walls in a laminar fashion. This prevents the splashing and air-entrapment that cause surface pinholes in inferior RIM setups. This level of fluid-dynamic control is essential for manufacturing prototypage de dispositifs médicaux hardware that must meet the stringent "Bacterial-Resistance" standards of modern clinical environments.
Post-molding thermal stabilization is the final step in the flow logic. Large parts that have traveled a long distance within the mold may have varying internal temperatures. Jucheng Precision performs a mandatory "Oven-Cure" at 80°C for every oversized panel. This ensures that the chemical reaction reaches 100% completion across the entire 2-meter span, locking in the dimensions and preventing the post-delivery warpage that often occurs in parts from less experienced shops. Our Shenzhen hub manages this thermal stabilization cycle via automated PLC controllers, ensuring your Beta fleet arrives in the lab with "Geometric Perfection."
Conception sans couture : Placement stratégique de la ligne de joint et de la couture
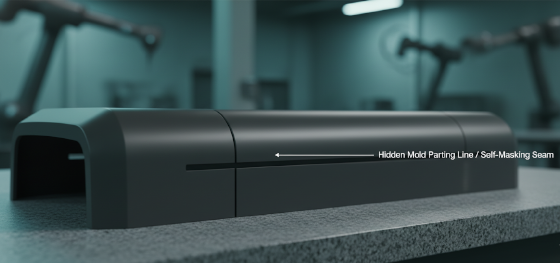
Achieving a "Million-Dollar" look on a prototype requires a strategic approach to parting lines. In RIM molding design for large parts, the parting line—where the two halves of the mold meet—is often several meters long. If this line is placed poorly, it results in a visible seam that requires hours of manual filling and sanding. Jucheng Precision utilize "Stepped Parting Lines" and "Self-Masking Seams" in our directives de conception de moulage RIM. We integrate the tool split into existing design features, such as a texture break or a functional groove, making the mechanical seam invisible to the end-user.
Can parting lines be placed on curved surfaces?
Yes. By utilizing our 25 unités Haas/Mazak 5 axes, we can machine 3D parting lines that follow the organic contours of your robot’s anatomy, ensuring a seamless aesthetic.
Precision fits for high-value components often require les tolérances d'usinage post-moulage. For large diagnostic equipment where two shells must meet with a +/- 0.1mm gap, Jucheng Precision recommends adding 2mm of extra material to the interface edges. After the part is demolded and stabilized, we return it to our CNC fleet to finish-machine the split-line. This hybrid approach—combining the scale of RIM with the precision of 5-axis CNC—is what allows us to support the world’s most ambitious autonomous vehicle projects, providing the "Zero-Gap" fitment that defines industrial design excellence.
Integrated hardware alignment is the final goal of seam placement. For robots requiring internal EMI shielding, Jucheng Precision machines "Tongue-and-Groove" features directly into the parting line. These features increase the surface area for conductive gaskets and provide a mechanical interlock that prevents the panels from shifting under vibration. By delivering hardware with integrated "Calibration-Stays," Jucheng Precision ensures that your robot prototype maintains its structural integrity throughout the entire harvest or clinical shift, preventing the "Rattles and Gaps" that signal poor manufacturing quality.
Hub JUCHENG : Maîtrise des enceintes de 2,5 mètres à Shenzhen
Dominating the large-format hardware market requires a partner that doesn't just mold plastic, but understands the chemistry of survival. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance RIM components and structural pièces de robot industriel with industry-leading speed. Jucheng Precision provides a "Bridge to Production" that allows you to move from a single hand-finished prototype to a commercial deployment of 5,000 units with consistent metallurgical and chemical quality. Jucheng Precision has Pas de MOQ, allowing you to source 1 to 10 units for initial structural validation without the crushing cost of mass-production tools.
Integrating your structural design with Jucheng Precision’s expertise ensures that your hardware survives the regulatory audit season and moves into mass adoption. Jucheng Precision offers a analyse DFM gratuite en 24 heures, identifying potential "Wall-Thickness Bottlenecks" or thermal-expansion risks in your design before they become field failures. Whether you are building an autonomous vineyard scout or a multi-part MRI housing, Jucheng Precision provides the rigid, precise, and chemicals-optimized foundations that keep your innovation moving through the high-stakes cycles and the years of hard labor.
Our facility is equipped with oversized hydraulic presses and dedicated quality labs, allowing Jucheng Precision to manage the entire hardware lifecycle in one location. Jucheng Precision manages the complexity of multi-material bonding and automotive-grade finishing so your engineering team can focus on the motion control and the AI. By combining Shenzhen's speed with industrial-grade material verification and global ISO 13485 standards, Jucheng Precision remains the preferred partner for the world's most aggressive Services de moulage de polyuréthane challenges. Contact the Shenzhen hub today to start your project.
FAQ : Réponses concrètes sur les dimensions, l'expédition et les coûts d'outillage
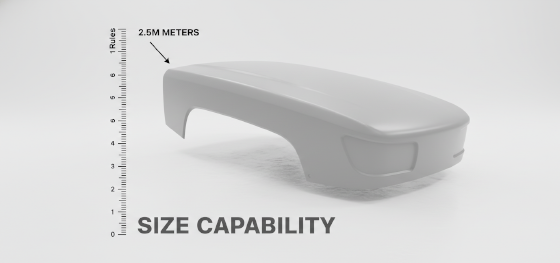
What is the maximum part size Jucheng can RIM mold?
We regularly produce structural panels and fenders up to 2,500mm in length with consistent wall thickness.
How do you handle shipping for 2-meter fragile prototypes?
Jucheng Precision provides custom-fitted wooden flight cases with internal shock-dampening for all oversized functional prototypes.
Is aluminum tooling durable enough for a 2.5-meter part?
Yes. Because RIM is a low-pressure process, our high-strength 7075 aluminum tools can survive 5,000+ shots with zero dimensional drift.
Can JUCHENG achieve Class-A finishes on large panels?
Absolutely. Our in-house painting facility specializes in automotive-grade 2K urethane topcoats for oversized shells.
What is the typical lead time for a large-scale RIM tool?
Custom aluminum RIM molds for parts over 1 meter are typically delivered in 20 to 25 business days.
Mechanical instability and high tooling debt are absolute innovation killers for large-scale robotics. Partnering with Jucheng Precision ensures that your functional iterations are built with the cost-effective moulage par injection réactionnelle de polyuréthane and specialized conception de moulage RIM pour grandes pièces knowledge the industry demands. Reach out to our Shenzhen manufacturing hub today for a complete DFM review and build the unyielding foundation your autonomous fleet requires.

