


Le nylon (PA) est un plastique technique de premier choix, apprécié pour son excellente résistance, sa résistance à l'usure et son faible coefficient de frottement, ce qui le rend indispensable pour les engrenages, les roulements et les composants structurels. Cependant, son usinage réussi par CNC nécessite une planification méticuleuse pour surmonter quatre défis courants qui peuvent facilement compromettre la stabilité dimensionnelle et la qualité finale des pièces.
Pour les acheteurs B2B qui s'appuient sur des prototypes en nylon de précision avant de s'engager dans le moulage par injection, la gestion de l'humidité, de la chaleur et de la composition du matériau est essentielle. Ce guide, basé sur l'expertise en usinage CNC de Jucheng Precision Technology, détaille les stratégies nécessaires pour garantir que vos composants en nylon passent sans faille du concept au produit final.
contenu :
Le défi hygroscopique : gérer la stabilité dimensionnelle du nylon
Gestion thermique : éviter la fusion et la déformation
Le défi des composites : usinage du nylon chargé de verre (PA+GF30)
Outillage et stratégie : coupe à haute vitesse et évacuation des copeaux
Le défi hygroscopique : gérer la stabilité dimensionnelle du nylon
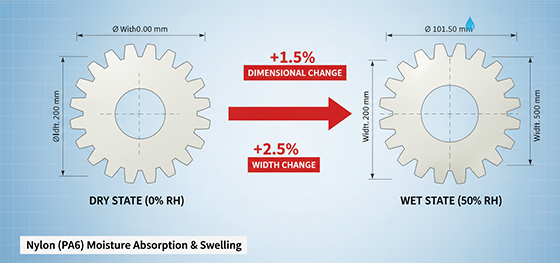
Le nylon est notoirement hygroscopique, ce qui signifie qu'il absorbe l'humidité de l'air, ce qui provoque un gonflement du matériau et des changements dimensionnels. C'est la plus grande menace pour la précision des pièces en nylon usinées.
Le problème : Une pièce usinée avec une tolérance précise dans un environnement sec peut dépasser la tolérance de plusieurs millièmes de pouce lorsqu'elle est exposée à une humidité normale. Cela rend impossible l'ajustement de la pièce dans un assemblage critique.
Conditionnement avant usinage : Les ateliers professionnels conditionnent le stock de nylon avant l'usinage en le stockant dans un environnement à climat contrôlé ou en effectuant un processus de recuit doux pour atteindre un état d'équilibre, garantissant que le matériau est aussi stable que possible pendant la coupe.
Exigence de l'acheteur : Spécifiez toujours la teneur en humidité requise de la pièce au moment de l'inspection finale. Pour les pièces très critiques, l'inspection finale peut devoir avoir lieu dans une chambre à climat contrôlé.
Gestion thermique : éviter la fusion et la déformation

Le frottement de l'outil de coupe génère une chaleur importante. Contrairement aux métaux qui dissipent la chaleur rapidement, les plastiques comme le nylon retiennent la chaleur, ce qui présente un double risque : la pièce peut se ramollir et fondre, ou elle peut se déformer et se voiler lorsque les contraintes internes sont libérées.
Stratégie de contrôle de la chaleur : La solution principale est la coupe à grande vitesse avec des passes légères et rapides (régime élevé, avance rapide) pour enlever la matière rapidement et éviter l'accumulation de chaleur. L'outil reste moins longtemps en contact avec la matière, ce qui maintient les températures basses.
Technique de refroidissement : Au lieu des fluides de coupe traditionnels (que le nylon peut absorber ou avec lesquels il peut réagir), on utilise souvent de l'air comprimé en un flux direct à grand débit pour refroidir la zone de coupe et évacuer rapidement les copeaux, empêchant ainsi les copeaux chauds de se refondre sur la pièce.
Bridage : Le nylon doit être bridé légèrement mais solidement. Un serrage excessif peut induire des contraintes qui seront libérées lors de l'usinage, entraînant un gauchissement important et une perte de tolérance.
Le défi des composites : usinage du nylon chargé de verre (PA+GF30)
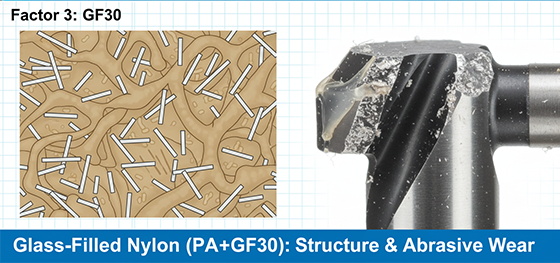
Le nylon chargé de verre (PA+GF30) offre une résistance mécanique et une stabilité dimensionnelle nettement supérieures à celles du nylon non chargé, ce qui le rend idéal pour les applications structurelles. Cependant, les fibres de verre elles-mêmes présentent un obstacle majeur à la fabrication : l'usure des outils.
Abrasion des outils : Les fibres de verre sont très abrasives et émoussent rapidement les outils en acier rapide (HSS) standard et même en carbure. L'émoussement entraîne un frottement qui génère de la chaleur, accélérant à la fois l'usure de l'outil et la fusion de la pièce.
La solution : Les ateliers professionnels utilisent des outils diamantés ou des outils en diamant polycristallin (PCD) spécialisés, conçus pour une résistance extrême à l'abrasion. Bien que plus coûteux à l'achat, ces outils conservent plus longtemps une arête tranchante, réduisant la chaleur et garantissant un état de surface de haute qualité.
Finition de surface : Les matériaux chargés de verre laissent naturellement un état de surface plus rugueux en raison des fibres exposées. Si un fini cosmétique lisse est requis, la pièce peut nécessiter des processus de post-usinage tels que le microbillage ou la peinture.
Outillage et stratégie : coupe à haute vitesse et évacuation des copeaux
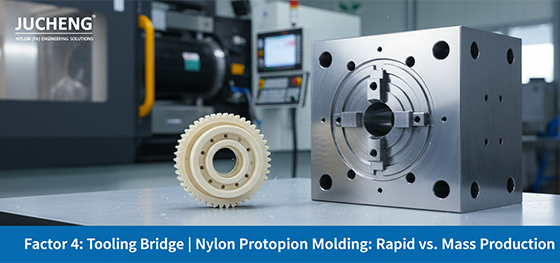
L'usinage réussi du nylon exige des outils et des stratégies dédiés qui optimisent le comportement unique du plastique :
Acuité et géométrie : Les outils doivent être extrêmement tranchants, souvent avec des cannelures polies et des angles de coupe élevés pour trancher la matière plutôt que la pousser. Cela minimise la chaleur et produit des copeaux enroulés faciles à gérer.
Évacuation des copeaux : Le nylon produit des copeaux longs et filandreux qui peuvent s'enrouler autour de l'outil, augmentant le frottement et provoquant la fusion. Une évacuation efficace des copeaux par de puissants jets d'air ou des systèmes d'aspiration spécialisés est cruciale pour un usinage continu à grande vitesse.
Prototype-to-Molding Bridge: CNC Machining Nylon stock is ideal for prototypes. Once verified, the material can be seamlessly transitioned to Nylon Injection Molding for low-volume production, utilizing Jucheng's one-stop capability to ensure material consistency.
CNC Machining Nylon is a specialized process that requires expert management of moisture, heat, and tooling abrasion to achieve reliable results. Jucheng Precision Technology’s certified and experienced machinists mitigate these risks through advanced thermal management, specialized composite tooling, and dimensional conditioning.
Secure dimensionally stable and structurally sound Nylon components. Contact us today to discuss the precision machining of your high-performance plastic prototypes and parts.

