


Spécifier des contraintes géométriques arbitraires brûle les budgets de production avant même que la broche de la machine ne s'engage. Les machinistes luttent contre une déviation sévère de l'outil lorsqu'ils tentent de sculpter des cylindres internes parfaits dans des billettes d'acier trempé. La dynamique des fluides et les vibrations cinétiques dictent le taux de survie absolu des Tolérances de trous CNC lors de la fabrication de précision à haut volume.
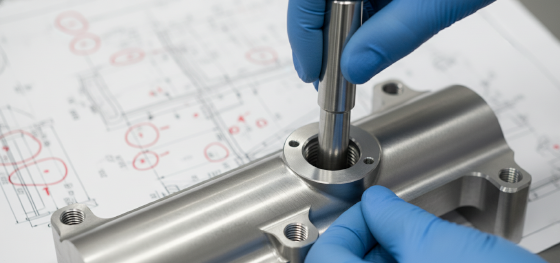
Choisir entre un trou percé standard et un ajustement serré ISO H7 alésé avec précision sépare l'ingénierie brillante de la catastrophe financière. Les forets hélicoïdaux standard dévient intrinsèquement à l'entrée, créant des géométries légèrement triangulaires totalement inadaptées aux roulements rotatifs critiques. Les ingénieurs doivent justifier mathématiquement les dépenses massives d'outillage secondaire nécessaires pour atteindre une véritable perfection cylindrique au niveau du micron.
Maîtriser cette matrice dimensionnelle spécifique empêche activement les goulots d'étranglement paralysants sur les chaînes de montage. Les équipes d'approvisionnement doivent évaluer brutalement la dilatation thermique, le faux-rond de la broche de la machine et le coût stupéfiant des alésoirs en carbure monobloc sur mesure. Le succès du matériel de précision repose entièrement sur l'adéquation de la méthode de coupe désignée à l'exigence mécanique de charge exacte.
Percage standard vs alésage de précision : où se situe la frontière ?
Un ajustement serré H7 empêche-t-il réellement le grippage des roulements ?
Gaspillez-vous votre budget sur des tolérances de trous CNC inutiles ?
La dilatation thermique ruinera-t-elle vos inspections par calibre passe/ne passe pas ?
Les barres d'alésage peuvent-elles remplacer efficacement les alésoirs sur mesure coûteux ?
Comment les ingénieurs de Jucheng vérifient-ils les ajustements au micron à Shenzhen ?
Quelles sont les FAQ les plus critiques sur l'usinage de trous CNC ?
Percage standard vs alésage de précision : où se situe la frontière ?

Le perçage standard déchire violemment le métal, laissant des marques d'hélice sévères et un surdimensionnement diamétral imprévisible, tandis que l'alésage de précision rase doucement la paroi interne pour verrouiller la dimension dans une bande de tolérance ISO vérifiable.
Le bord tranchant physique d'un foret hélicoïdal standard garantit mathématiquement un trou légèrement non circulaire. À mesure que le foret s'éloigne de la pince, l'effet de levier cinétique amplifie le faux-rond microscopique de la broche en un broutement massif de l'outil. Cette déviation ruine l'état de surface interne et détruit la cylindricité géométrique nécessaire aux arbres mécaniques.
Le passage à l'alésage de précision nécessite de percer un trou pilote légèrement sous-dimensionné, laissant exactement assez de matière pour que l'alésoir cannelé la gratte. Les alésoirs comportent plusieurs cannelures droites ou hélicoïdales qui suivent le vide existant, lissant physiquement les crêtes rugueuses. Cette opération secondaire garantit que la cavité atteint un état de surface absolument miroir.
| Opération d'usinage | Limite de tolérance typique | Finition de surface (Ra) | Cas d'utilisation principal en ingénierie |
|---|---|---|---|
| Percage hélicoïdal standard | +/- 0,100 mm | Brut (3,2 à 6,3 µm) | Jeu de boulons standard, canaux de fluide |
| Alésage mécanique | +/- 0,010 mm (H7/H8) | Lisse (0,8 à 1,6 µm) | Alignement de goupilles, ajustements légers avec serrage |
| Alésage à un seul point | +/- 0,005 mm | Miroir (0,4 à 0,8 µm) | Portées de roulements à haute vitesse, positionneurs lourds |
Un ajustement serré H7 empêche-t-il réellement le grippage des roulements ?

Exiger une matrice de tolérance H7/g6 devient absolument obligatoire lors de l'engagement de roulements en acier à haute vitesse dans des boîtiers en aluminium statiques pour empêcher physiquement la bague extérieure de tourner librement.
Si la cavité CNC est usinée d'une fraction de micron trop grande, les vibrations cinétiques forcent le roulement à glisser. La bague extérieure frotte activement contre la paroi en aluminium tendre, grippant instantanément le matériau et détruisant l'ensemble du carter de boîte de vitesses. L'ingénierie de précision repose entièrement sur ce frottement d'interférence microscopique.
À l'inverse, une cavité excessivement sous-dimensionnée écrase brutalement la cage de roulement lors de l'assemblage. Cette pression radiale vers l'intérieur comprime les délicats roulements à billes internes contre leurs pistes, détruisant le jeu conçu. Le mécanisme surchauffe immédiatement lors de l'activation, garantissant un grippage cinétique catastrophique en quelques minutes après le démarrage du moteur.
Gaspillez-vous votre budget sur des tolérances de trous CNC inutiles ?

Spécifier un ajustement ISO H7 pour un simple trou de dégagement conçu uniquement pour passer un boulon de montage standard représente un gaspillage terrifiant de capital financier brut et de temps de broche.
L'alésage de cavités profondes et borgnes nécessite des vitesses d'avance extrêmement lentes et un liquide de refroidissement agressif à haute pression pour évacuer les copeaux microscopiques. Si les copeaux denses de titane ne s'évacuent pas, ils s'enroulent autour des goujures et cassent violemment l'alésoir carbure coûteux personnalisé profondément à l'intérieur de la pièce, transformant l'ensemble du brut en rebut immédiat.
Forcer les opérateurs à atteindre des tolérances diamétrales serrées sur des caractéristiques géométriques non critiques fait grimper vos coûts d'ingénierie non récurrents (NRE) pour un gain fonctionnel nul. Les équipes d'approvisionnement doivent auditer impitoyablement leurs plans CAO, en rétrogradant les trous non porteurs à des tolérances de perçage standard pour accélérer artificiellement le cycle de fabrication.
La dilatation thermique ruinera-t-elle vos inspections par calibre passe/ne passe pas ?
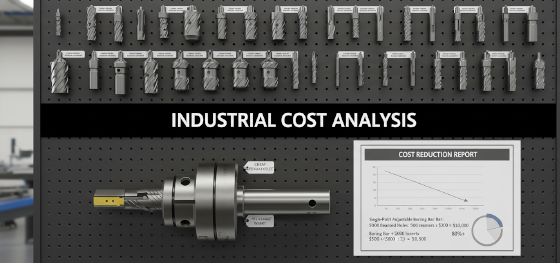
Le trempage thermique déforme physiquement le réseau atomique de la pièce lors des passes d'ébauche agressives, invalidant mathématiquement toute mesure micrométrique prise pendant que le métal reste chaud.
Mesurer un alésage en aluminium fraîchement alésé alors que le métal brille de chaleur cinétique fournit des données d'inspection profondément erronées. L'opérateur CNC pourrait confirmer une dimension parfaite sur le lit de la machine. Cependant, une fois que le brut refroidit à température ambiante, la cavité rétrécit violemment vers l'intérieur.
Ce retrait post-usinage fait échouer instantanément le composant précédemment approuvé à un test de calibre Go/No-Go en acier trempé à froid dans le laboratoire d'assurance qualité. Les ateliers d'usinage d'élite inondent activement la zone de coupe avec un liquide de refroidissement à température contrôlée et imposent de longues périodes de refroidissement avant de vérifier officiellement les ajustements avec interférence au niveau du micron.
Les barres d'alésage peuvent-elles remplacer efficacement les alésoirs sur mesure coûteux ?
Les barres d'alésage à un seul tranchant offrent une alternative très économique aux alésoirs solides personnalisés pour les diamètres internes dépassant vingt millimètres, réduisant considérablement les coûts d'inventaire d'outillage.
Les alésoirs en carbure de taille personnalisée coûtent des centaines de dollars chacun et se dégradent rapidement lors du cisaillement de l'acier à outils D2 abrasif. Une fois que l'alésoir s'use de deux microns, il coupe en sous-dimension et devient complètement inutile. Vous ne pouvez pas ajuster dynamiquement un alésoir solide ; vous devez le jeter et acheter un nouvel outil.
Une tête d'alésage abrite une seule plaquette en carbure remplaçable incroyablement bon marché. La tête programmable permet aux opérateurs CNC de composer numériquement des décalages microscopiques spécifiques via le contrôleur de la machine. Si la plaquette s'use, l'opérateur ajuste simplement le paramètre de décalage de 0,001 mm pour compenser instantanément, maintenant la production en continu.
Comment les ingénieurs de Jucheng vérifient-ils les ajustements au micron à Shenzhen ?
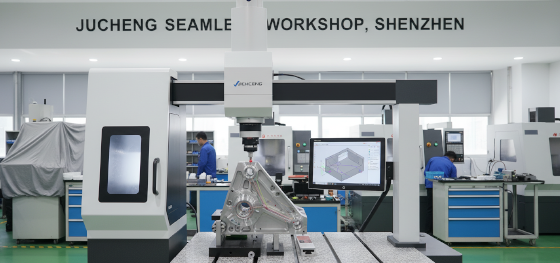
Opérant au cœur du hub de fabrication de précision de Shenzhen, Jucheng déploie une cinématique 5 axes ultra-rigide et des MMT optiques pour éliminer le faux-rond catastrophique de la broche.
Naviguer dans l'approvisionnement mondial en matériel [2026] exige une élimination absolue des conjectures de mesure analogiques sur le plancher d'usine. Se fier aux pieds à coulisse numériques pour vérifier un palier d'arbre H7 garantit une défaillance d'assemblage. Nos équipes d'assurance qualité utilisent des calibres à tampon en acier trempé certifiés dans des laboratoires fortement climatisés à 20°C.
Nous effectuons des revues DFM gratuites et rigoureuses sur vos plans CAO avant que la broche ne tourne. Nos ingénieurs réduisent de manière proactive vos tolérances serrées inutiles pour réduire vos coûts d'usinage tout en préservant parfaitement vos ajustements serrés critiques de roulements. Soutenus par les protocoles ISO9001:2015, nous fabriquons du matériel intelligent et vérifié sans restrictions de quantité minimale de commande.
Quelles sont les FAQ les plus critiques sur l'usinage de trous CNC ?
Résoudre les variables cinétiques difficiles prévient les défaillances d'assemblage dévastatrices lors de la conception de profils métalliques épais pour la fabrication industrielle de précision.
Pouvez-vous atteindre une tolérance H7 en utilisant uniquement un foret hélicoïdal standard ?
Absolument pas. Les forets hélicoïdaux standard dévient légèrement à l'entrée et coupent intrinsèquement surdimensionnés en raison de la mécanique physique violente de leur arête de coupe. Pour obtenir un ajustement serré H7 certifié, il faut une opération secondaire d'alésage ou d'alésage à un seul point pour lisser parfaitement les parois.
Le perçage profond augmente-t-il le risque de défaillance de tolérance ?
Oui, sévèrement. À mesure que l'outil de coupe s'étend plus loin de la pince de broche rigide, le levier mécanique amplifie les vibrations microscopiques de la broche en broutage massif de l'outil. Cette déviation violente ruine la finition de surface interne et détruit complètement la cylindricité géométrique de l'alésage profond.
Pourquoi les machinistes utilisent-ils des calibres à tampon Go/No-Go au lieu de pieds à coulisse numériques ?
Les pieds à coulisse souffrent de l'erreur d'Abbe (flexion des mâchoires) et ne peuvent pas mesurer physiquement avec précision la géométrie interne profonde d'un alésage étroit. Les calibres à tampon en acier trempé fournissent une vérification mécanique instantanée et infaillible de toute la bande de tolérance cylindrique sans erreurs de lecture humaine.

