


Finition de surface automobile : corrosion et esthétique
Protéger les composants métalliques structurels contre l'oxydation environnementale agressive tout en offrant un attrait cosmétique digne d'une salle d'exposition est une étape finale essentielle dans la fabrication de véhicules. Lorsque les équipes d'ingénierie automobile finalisent les châssis structurels et les éléments optiques intérieurs, la spécification de protocoles précis de finition de surface automobile garantit la conformité aux normes rigoureuses de tenue au brouillard salin. Sans revêtement électrophorétique avancé ou lissage chimique en phase vapeur, les pièces métalliques et plastiques se dégraderont rapidement sous l'effet du sel de voirie et de l'exposition aux UV.
Faire appel à un partenaire expérimenté en prototypage rapide garantit que les composants structurels passent en douceur des blocs de fraisage CNC bruts à des pièces hautement protégées et esthétiquement impeccables. Examinons la chimie anticorrosion et les protocoles de polissage optique qui animent la finition des véhicules modernes.
Module 1 – Définition et principes de fonctionnement du revêtement protecteur
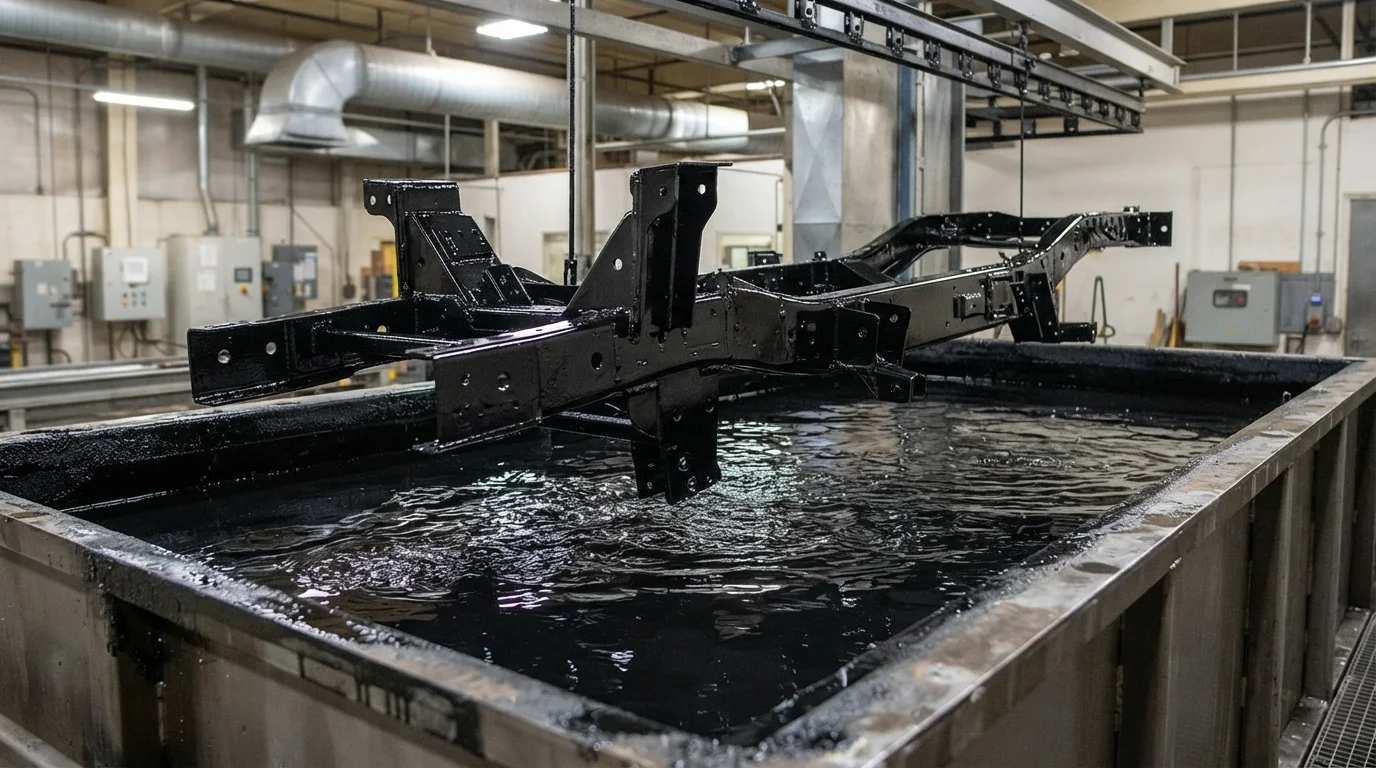
La finition de surface dans la fabrication de véhicules englobe tous les traitements chimiques, électrochimiques et optiques appliqués aux pièces métalliques ou polymères brutes pour améliorer la défense environnementale et l'apparence. Le principe de fonctionnement repose sur le dépôt de couches barrières protectrices—telles que des films époxy ou des cristaux d'oxyde anodique—qui isolent les matériaux du substrat de l'humidité et de l'oxygène. Alors que les formes géométriques primaires sont façonnées par usinage CNC ou moulage, la survie environnementale à long terme repose entièrement sur des techniques de finition efficaces.
Pour exécuter des flux de travail de finition structurés sur des composants de véhicules structurels, les techniciens pourraient suivre ces étapes pratiques :
- Dégraissage aqueux : Immerger les pièces métalliques brutes dans des bains de nettoyage alcalins pour éliminer les huiles d'usinage et les contaminants organiques.
- Conversion électrochimique : Application d'un courant électrique dans des cuves spécialisées pour faire croître d'épaisses couches d'oxyde anodique protectrices sur les aluminium substrats.
- Cuisson thermique : Cuisson croisée des apprêts de peinture électrophorétique appliqués uniformément dans des fours de convection de précision.
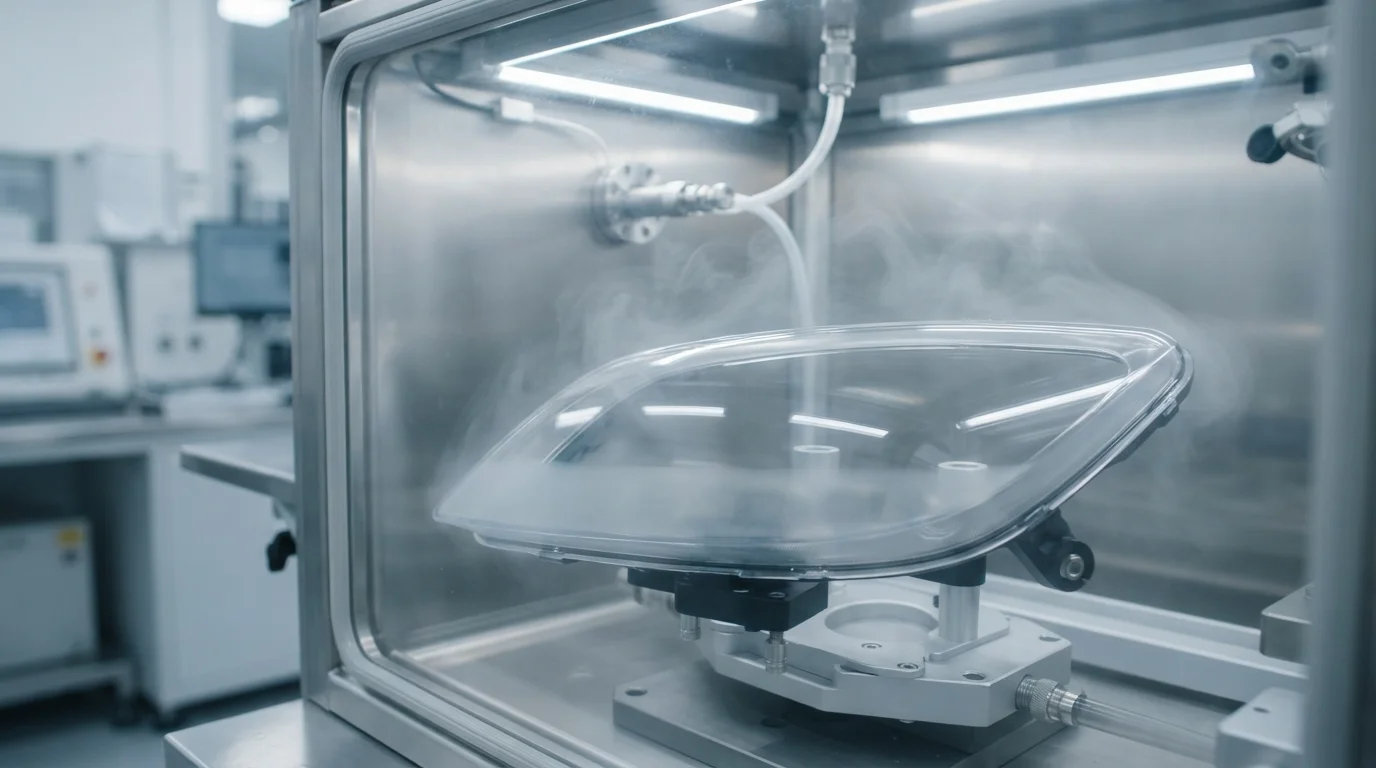
Un revêtement protecteur avancé est essentiel sur les châssis structurels inférieurs, les lentilles d'éclairage extérieur et les nœuds de châssis à forte usure où la résistance à la corrosion dicte la conformité à la garantie. Lorsque les équipes d'ingénierie construisent des véhicules prototypes, le déploiement de finition de surface automobile protocoles spécialisés résout les défis critiques de durabilité environnementale. Les retours de groupes professionnels de prototypage sur Reddit et Facebook indiquent que les tests en chambre de brouillard salin sont obligatoires pour les pièces extérieures.
Les principaux secteurs d'application comprennent :
- Protection contre la corrosion : Application d'un revêtement électrophorétique (E-Coating / KTL) et d'une poudre sur les sous-châssis en acier pour réussir les tests de brouillard salin ASTM B117.
- Perfection optique : Utilisation du polissage à la vapeur pour éliminer le voile microscopique de surface sur les lentilles de phares en polycarbonate transparent.
- Esthétique et usure : Application d'une anodisation dure de type III sur les composants de moteur et de suspension pour maximiser la résistance aux rayures.
Module 3 – Facteurs clés de sélection pour la réussite du projet
Lors de la spécification des traitements de surface pour les essais de véhicules, les équipes d'ingénierie doivent peser les heures de corrosion au brouillard salin, les limites d'épaisseur de film et les exigences de clarté optique. L'évaluation de ces paramètres clés garantit que vos pièces survivent à des environnements d'exploitation difficiles.
| Procédé de finition | Matériau du substrat | Avantage de performance principal |
|---|---|---|
| E-Coating (KTL) | Acier galvanisé et acier au carbone | Défense contre la corrosion au brouillard salin de plus de 1 000 heures |
| Type III Hard Anodizing | Structural Aluminum Alloys | Extreme surface hardness and wear resistance |
| polissage à la vapeur | Transparent Plastics (PC, PMMA) | Crystal-clear optical transparency for lenses |
Module 4 – Conseils d'installation et d'entretien
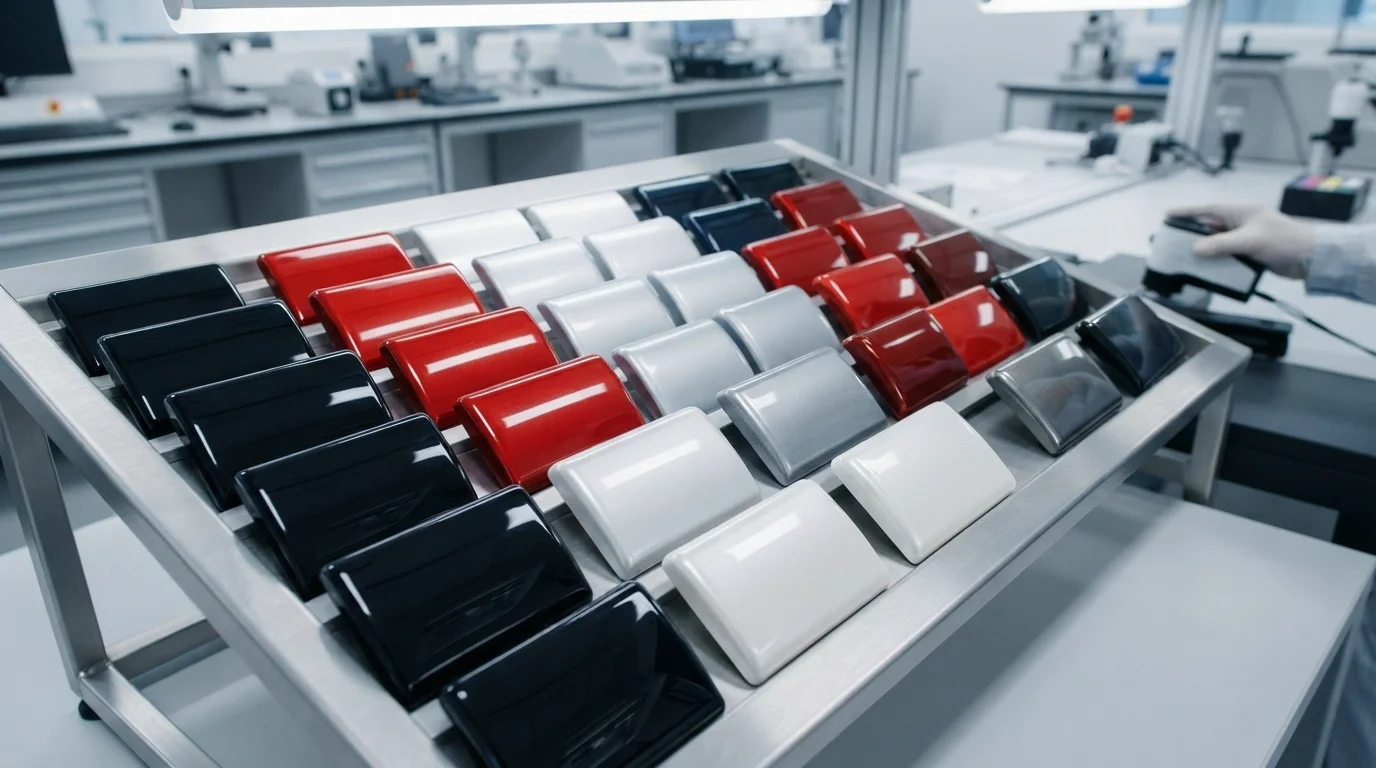
Proper shop-floor handling and routine post-finish inspection safeguard treated metal and plastic components across active vehicle assembly stages. Protecting coated barriers from mechanical scratching ensures long-term corrosion defense.
Conseils clés d'installation et d'entretien :
- Masking Threaded Holes: Protect internal tapped threads using high-temp silicone plugs during painting or anodizing baths.
- Coating Integrity Audits: Inspect anodized or e-coated barrier layers under magnification to detect handling scratches.
- Clean Transport: Pack finished components inside clean anti-static bags to prevent environmental debris accumulation.
Module 5 – Foire aux questions (FAQ)
1. What is E-coating and why is it used in automotive manufacturing?
E-coating (electrophoretic painting) submerges metal frames in an electrical paint bath, depositing a uniform rust-proofing primer across every complex crevice.
2. How does vapor polishing achieve optical clarity on plastic lenses?
Vapor polishing exposes transparent polycarbonate or acrylic parts to chemical solvent vapors, melting surface micro-scratches into absolute glass-like clarity.
3. What is the difference between Type II and Type III hard anodizing?
Type II produces a thinner decorative oxide layer, whereas Type III grows a much thicker, exceptionally hard wear-resistant ceramic-like coating for high-stress parts.
4. How are automotive finishes tested for corrosion resistance?
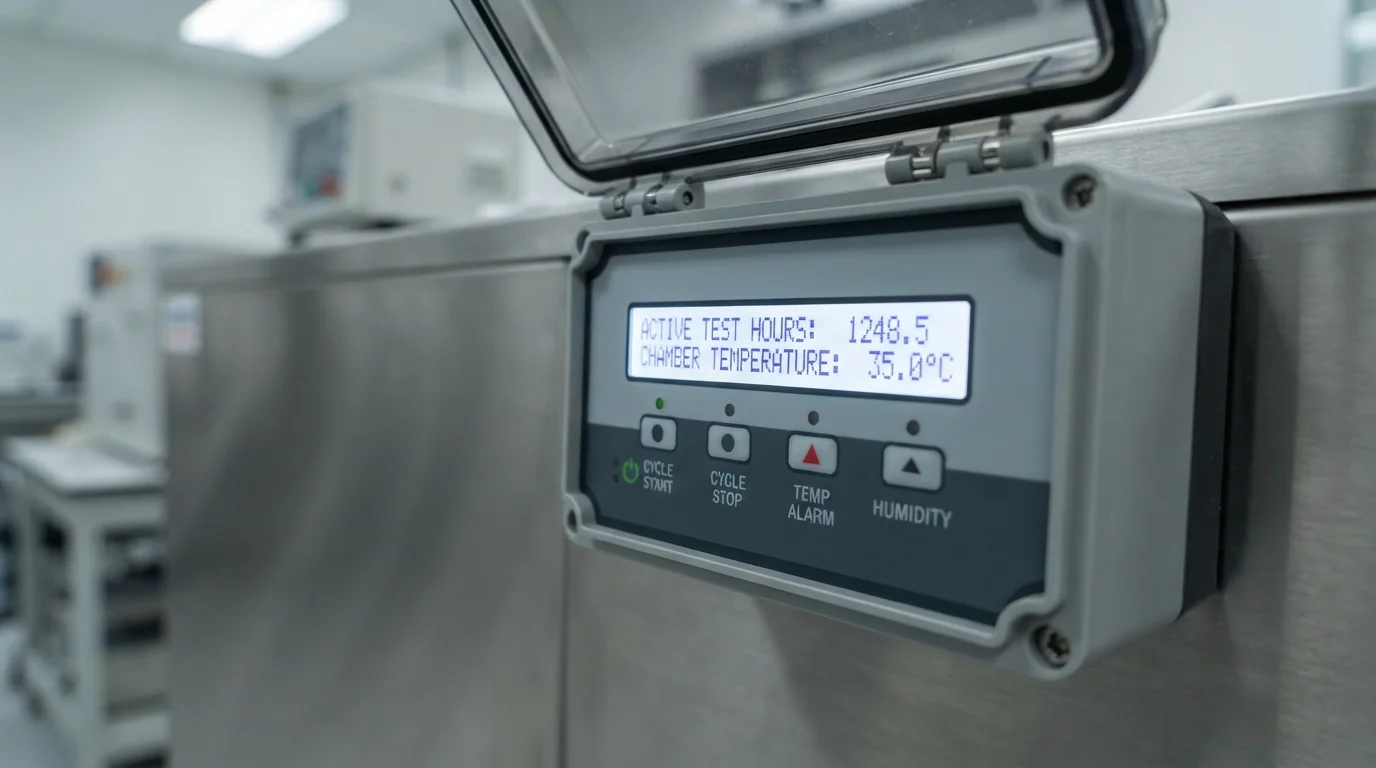
Finishes are tested inside ASTM B117 salt spray chambers, exposing coated metal panels to corrosive salt fog for hundreds of continuous hours.
5. Can aluminum brackets be dyed various colors during anodization?
Yes, open porous anodic structures can absorb microscopic organic dyes before final sealing, offering custom color options.
6. How does Jucheng Precision support automotive finishing standards?
Jucheng Precision provides certified E-coating, hard anodizing, and vapor polishing under strict IATF 16949 quality management systems.
Module 6 – Pourquoi choisir JUCHENG pour votre projet
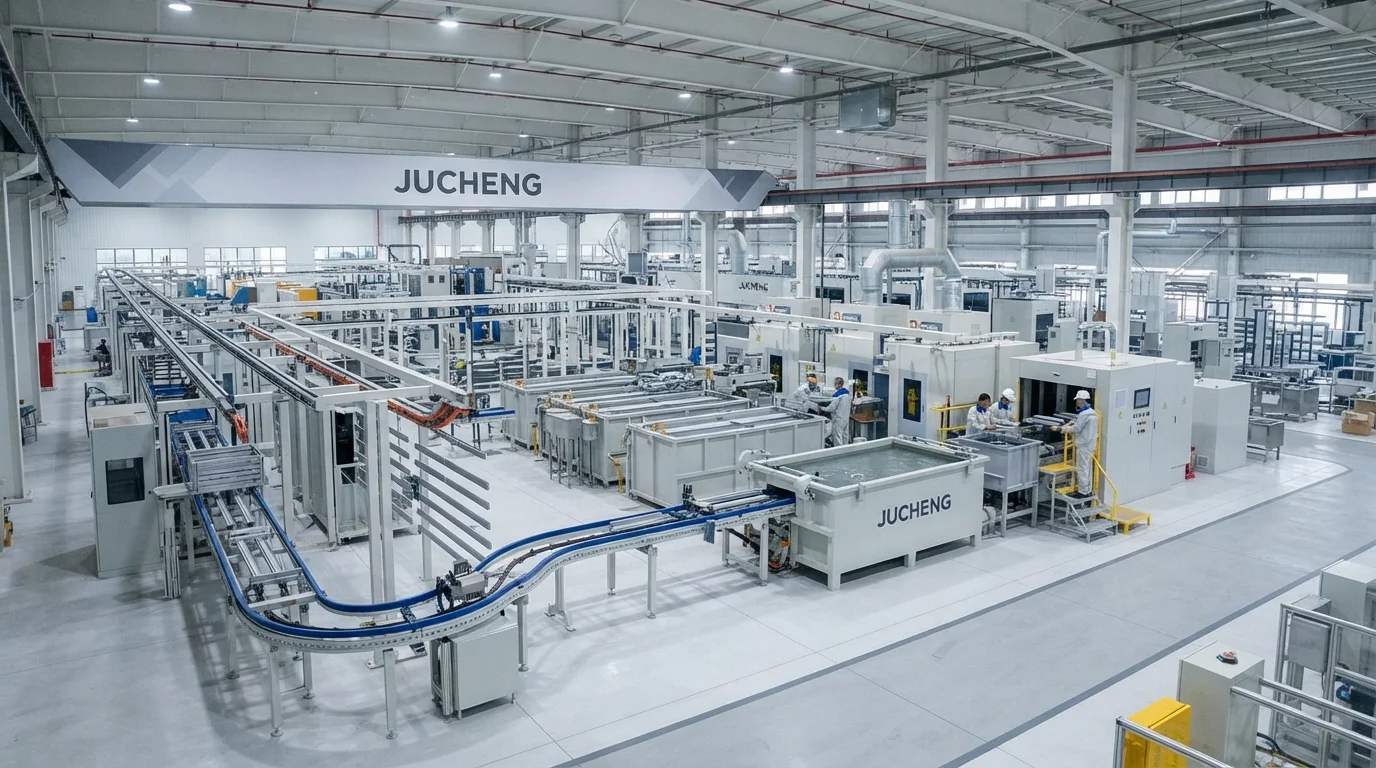
Achieving uncompromising environmental durability requires an experienced manufacturing partner. JUCHENG supports hardware innovators by delivering comprehensive analyses DFM gratuites 24h/24 reviews that analyze coating thickness limits, masking zones, and alloy compatibility prior to production. Founded in Shenzhen in 2012 with an 8,000-square-meter facility in Dongguan, our factory houses 150+ advanced machines, including specialized dust-free coating lines and anodizing baths.
Backed by ISO 9001, ISO 14001, ISO 13485, and IATF 16949 certifications, our engineering teams ensure that executing high-performance automotive surface finishing programs achieves salt-spray compliance and absolute batch consistency.
Ready to Protect Your Automotive Parts with Advanced Finishing?
Upload your 3D models today to receive instant feedback, competitive pricing, and professional DFM analysis from our seasoned engineering experts. Let JUCHENG bring your complex designs to life with unmatched speed and reliability!

