


L'examen des fichiers CAO entrants révèle souvent une ignorance chimique terrifiante de la part des concepteurs matériels juniors. Spécifier des traitements de surface impossibles directement sur les plans d'ingénierie garantit des retards massifs en usine et ruine complètement les budgets d'approvisionnement. Les clients demandent constamment à nos ingénieurs vétérans l'acier anodisé rouillera-t-il lors de la soumission de leurs premiers documents de demande de devis.

Répondre à cette question impossible nécessite de dissiper les malentendus métallurgiques fondamentaux avant que tout métal brut ne soit coupé sur la machine. L'anodisation fait spécifiquement croître une couche d'oxyde contrôlée et hautement poreuse strictement sur les métaux non ferreux comme l'aluminium ou le titane. Les métaux ferreux contenant du fer ne peuvent fondamentalement pas subir ce processus électrochimique spécifique sans se dissoudre violemment dans le bain acide.
Les responsables d'approvisionnement qui tapent "l'acier anodisé rouillera-t-il" dans les moteurs de recherche ont généralement une intention mécanique plus profonde. Les concepteurs veulent en fait l'apparence cosmétique élégante et noire mate de l'aluminium anodisé, mais ils ont physiquement besoin de la résistance cinétique brutale de l'acier lourd. Naviguer dans ce désir d'ingénierie contradictoire oblige les fabricants à déployer des protocoles de conversion chimique entièrement différents.
Opérant au cœur du hub agressif de fabrication de précision de Shenzhen, notre équipe de contrôle qualité est équipée pour détecter instantanément ces erreurs fatales de spécification. Contourner les finitions impossibles permet aux startups matérielles soutenues par du capital-risque d'éviter de recevoir des boîtes massives de pièces fortement oxydées et complètement inutiles. Exécuter l'alternative anticorrosion correcte dicte votre taux de survie ultime du produit dans des environnements marins ou industriels hostiles.
contenu :
L'impossibilité chimique de l'anodisation du fer
Exposer les réalités chimiques de l'oxyde noir
Déployer des revêtements de zinc sacrificiels
Hub JUCHENG : Éradiquer les erreurs de spécification CAO
Foire aux questions : Oxydation des métaux
L'impossibilité chimique de l'anodisation du fer
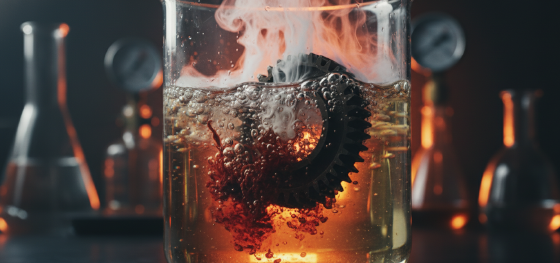
Les techniciens peuvent-ils réellement effectuer un processus d'anodisation sur des alliages d'acier à haute teneur en carbone ?
Non. Plonger un alliage à base de fer dans un bain d'acide sulfurique hautement électrifié détruit physiquement la pièce, générant des quantités massives de rouille rouge inutile au lieu de former une barrière protectrice durable.
Comprendre exactement pourquoi les ingénieurs demandent "l'acier anodisé rouillera-t-il" expose une lacune massive dans l'éducation mécanique moderne. L'aluminium forme naturellement une couche d'oxyde dure et microscopique lorsqu'il est exposé à l'oxygène atmosphérique. L'anodisation industrielle force simplement cette réaction chimique naturelle à se produire beaucoup plus profondément et plus rapidement, en utilisant de lourds courants électriques pour construire un bouclier permanent et résistant aux rayures semblable au saphir.
Le fer se comporte de manière thermodynamique exactement opposée. L'oxydation du fer produit une rouille rouge fragile et squameuse qui se détache constamment du métal de base, exposant de l'acier frais à une attaque atmosphérique supplémentaire. Vous ne pouvez pas mathématiquement construire une structure protectrice solide à partir d'un composé chimique qui se transforme naturellement en poudre friable.
Les concepteurs de matériel exigeant des finitions cosmétiques sombres sur des supports lourds doivent abandonner complètement les processus spécifiques à l'aluminium. Forcer un fournisseur bon marché à exécuter une spécification de dessin invalide aboutit généralement à ce que le vendeur change secrètement le processus pour un noircissement à chaud bon marché sans vous le dire. Ce manque toxique de transparence détruit instantanément l'intégrité de la chaîne d'approvisionnement mondiale.
Exposer les réalités chimiques de l'oxyde noir

Quel traitement de surface imite physiquement l'apparence cosmétique sombre de l'aluminium anodisé sur l'acier ?
L'application d'un bain de conversion chimique d'oxyde noir chaud produit une finition noire mate élégante correspondant parfaitement à vos exigences esthétiques. Cependant, cette couche microscopique de magnétite n'offre pratiquement aucune résistance à la corrosion autonome.
Le traitement de lourds engrenages en acier dans de la soude caustique bouillante modifie fondamentalement la surface moléculaire externe. Cela crée une finition hautement poreuse et profondément noircie qui satisfait visuellement les designers industriels. Malheureusement, jeter un composant en oxyde noir non traité dans un environnement d'usine humide garantit une formation sévère de rouille rouge en moins de quarante-huit heures.
Assurer une protection atmosphérique réelle nécessite de tremper agressivement l'acier fraîchement noirci dans des huiles industrielles lourdes ou des cires d'étanchéité spécialisées. La couche poreuse de magnétite agit physiquement comme une éponge métallique rigide, retenant l'huile protectrice profondément dans sa structure microscopique. Essuyer cette huile avec des solvants chimiques agressifs supprime instantanément la seule barrière empêchant l'oxydation catastrophique.
Les fabricants de dispositifs médicaux et les ingénieurs en robotique de salle blanche ne peuvent pas utiliser de composants fortement huilés dans des environnements stériles. Spécifier de l'oxyde noir pour des instruments chirurgicaux ou des équipements de fabrication de semi-conducteurs garantit des défaillances de contamination sévères sur la chaîne de montage. Passer à des revêtements avancés par dépôt sous vide ou simplement utiliser des alliages inoxydables de qualité médicale bruts devient absolument obligatoire dans ces scénarios extrêmes.
| Traitement de surface de l'acier | Aspect visuel | Niveau de résistance à la corrosion | Application industrielle optimale |
|---|---|---|---|
| Oxyde noir (huilé) | Noir profond mat ou brillant | Très faible (nécessite une huilage constant) | Engrenages de machines internes et outils à main |
| Zinc Electroplating | Bright silver or yellow iridescent | Moderate (Excellent sacrificial barrier) | Automotive chassis bolts and brackets |
| Nickelage chimique | Flawless reflective silver | Extrêmement élevé | High-wear pneumatic fluid valves |
| Acier inoxydable passivé | Raw polished metallic finish | Absolute Maximum | Implantable medical devices and marine gear |
Déployer des revêtements de zinc sacrificiels
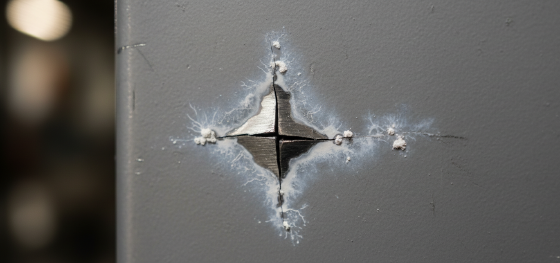
Will deep surface scratches immediately cause a plated steel component to rust?
Not if you utilize zinc. The protective zinc layer actively corrodes first, chemically sacrificing itself to protect the exposed raw iron beneath the deep scratch.
Maîtriser sacrificial zinc coatings entirely resolves the anti-corrosion nightmares haunting automotive procurement teams. Electroplating heavy iron suspension brackets with pure zinc creates an aggressive galvanic barrier. Atmospheric moisture violently attacks the zinc molecules instead of the structural steel, drastically extending the physical lifespan of the vehicle on heavily salted winter highways.
Combining different bare metals within the same mechanical assembly triggers terrifying electrochemical disasters. Bolting a raw aluminum heat sink directly to a raw steel chassis initiates extreme galvanic corrosion prevention failures. The dissimilar metals physically exchange electrons through ambient moisture, causing the aluminum to dissolve into a chalky white powder rapidly.
Preventing this invisible battery effect dictates heavily insulating the mating surfaces. Zinc-plating the steel bolts neutralizes the galvanic voltage gap, forcing the metals to play nicely together inside complex assemblies. Smart engineering teams calculate these precise metallurgical interactions perfectly before ordering ten thousand parts from the factory.
Hub JUCHENG : Éradiquer les erreurs de spécification CAO
Why do basic surface treatment errors paralyze global supply chain timelines?
Inexperienced brokers blindly accept impossible CAD callouts, only realizing the fatal metallurgical error after the parts are completely machined and rejected by the plating facility.
Partnering with Jucheng Precision entirely eliminates this catastrophic administrative failure. Submitting a blueprint that asks will anodized steel rust triggers an immediate, aggressive Design for Manufacturability (DFM) audit from our senior metallurgy team. We physically rewrite your invalid finish callouts into legitimate, highly functional industrial processes.
Owning massive internal CNC machining capacities ensures we control the exact dimensional tolerances before and after chemical plating. Electroplating adds a physical microscopic thickness to the raw part. We mathematically compensate for this exact dimensional growth during the cutting phase, guaranteeing your precision bearings press-fit flawlessly into the coated housing.
Foire aux questions : Oxydation des métaux
Does high-grade stainless steel remain entirely immune to red rust forever?
No. Stainless alloys rely on a microscopic chromium oxide layer for protection. Exposing the metal to highly abrasive chloride environments or starving it of oxygen physically breaks this fragile barrier, allowing severe pitting corrosion to destroy the part rapidly.
Can technicians safely weld metal components that have already been zinc-plated?
It is incredibly dangerous and highly discouraged. Burning through a galvanized zinc coating releases highly toxic zinc oxide fumes directly into the atmosphere. Operators must aggressively grind the protective plating completely off the designated weld zone before striking an electrical arc.
Why does powder coating sometimes flake off metal parts in massive chunks?
Applying premium powder coats over poorly prepared, oxidized raw steel guarantees adhesion failure. Precision facilities rigorously sandblast and chemically etch the metal surfaces to create a highly abrasive microscopic profile, ensuring the baked powder locks permanently onto the base substrate.

