


Dans le paysage de la fabrication à grand volume, la précision est souvent prise en otage par l'horloge. Alors qu'une machine CNC multi-axes peut fraiser mille supports à une vitesse terrifiante, la tâche manuelle d'éliminer les bavures lourdes et les arêtes vives laissées derrière peut paralyser une ligne de production. Pour les composants robustes à haute résistance qui ne nécessitent pas le " murmure " délicat de la finition vibratoire, les ingénieurs s'appuient sur l'énergie brute entraînée par gravité de la finition par culbutage. C'est le cheval de bataille industriel de la finition de masse—un processus qui utilise la force implacable d'une masse en cascade pour meuler, lisser et renforcer simultanément des milliers de pièces.
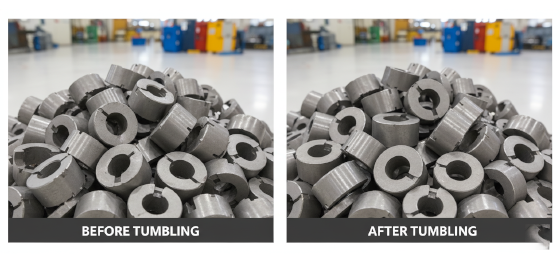
Chez Jucheng Precision, nous intégrons la traitement de surface par usinage CNC dans notre flux de travail principal pour garantir que " grand volume " ne signifie jamais " basse qualité ". Nous comprenons que pour les pièces forgées en acier lourd, les boîtiers en fonte et les emboutis de forte épaisseur, l'objectif n'est pas seulement une surface lisse, mais un chemin rentable vers des composants prêts à assembler. La finition par culbutage, ou finition en tonneau, utilise une chambre rotative pour créer un " glissement de terrain " continu de média abrasif qui décapage chaque surface exposée d'une pièce. Ce guide plonge dans la physique de la cascade, la sélection stratégique de médias lourds, et pourquoi JUCHENG utilise cette méthode agressive pour éliminer les coûts d'ébavurage pour nos partenaires mondiaux.
La véritable efficacité dans la finition de surface se trouve dans la gestion de l'énergie cinétique. Vous ne pouvez pas simplement jeter des pièces dans un tonneau et espérer le meilleur ; vous devez concevoir la chute. Que vous cherchiez à éliminer des stries d'usinage importantes ou à obtenir une texture uniforme avant placage sur du matériel lourd, comprendre les variables du cycle de culbutage est la clé du succès industriel. Explorons les piliers techniques du raffinement en phase de gravité et comment il redéfinit l'économie de vos conceptions CNC les plus robustes.
contenu :
La physique de la cascade : l'énergie entraînée par gravité
Culbutage vs. Vibratoire : quand choisir l'agression
La matrice de médias : des galets de rivière aux billes d'acier
Ébavurage des arêtes et grenaillage de surface : le bonus structurel
La capacité à grande échelle de JUCHENG : réduire les coûts
La physique de la cascade : l'énergie entraînée par gravité
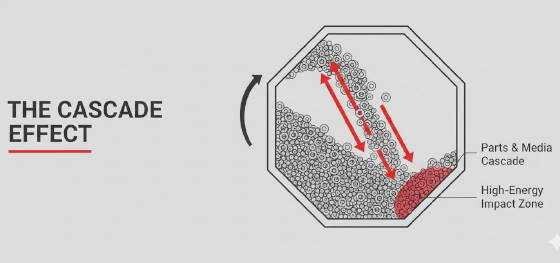
La mécanique du finition par culbutage sont enracinées dans le concept de la " zone de glissement ". Un tonneau horizontal—généralement hexagonal ou octogonal pour empêcher les pièces de simplement glisser le long d'une paroi ronde—est rempli de pièces, de média abrasif et d'un composé liquide. Lorsque le tonneau tourne, la masse entière est portée vers le haut par les parois internes. Lorsque la masse atteint l"" angle de repos », la gravité prend le relais. La couche supérieure de la masse se détache et glisse le long de la face du matériau restant dans une cascade violente et turbulente.
Cette " cascade " de pièces et de pierres est là où le travail réel se produit. Le mouvement de glissement crée une friction à haute pression, tandis que l'action de culbutage fait que les pièces frappent le média à plusieurs reprises. Contrairement aux systèmes vibratoires qui reposent sur un frottement à haute fréquence et faible amplitude, le culbutage utilise un impact à basse fréquence et haute amplitude. Chez Jucheng Precision, nous calibrons la vitesse de rotation (RPM) du tonneau pour maximiser la hauteur de cette cascade. Si la vitesse est trop lente, les pièces glissent simplement sans énergie ; si elle est trop rapide, la force centrifuge épingle les pièces contre la paroi, arrêtant complètement la finition. En trouvant le " point idéal " de la cascade, nous pouvons obtenir un enlèvement de matière important sur les pièces en acier en une fraction du temps requis par des méthodes plus douces. C'est l'outil de " force brute " ultime pour éliminer les bavures d'usinage épaisses et le calamine des pièces forgées brutes, garantissant que le métal de base est propre et structurellement exposé.
Culbutage vs. Vibratoire : quand choisir l'agression
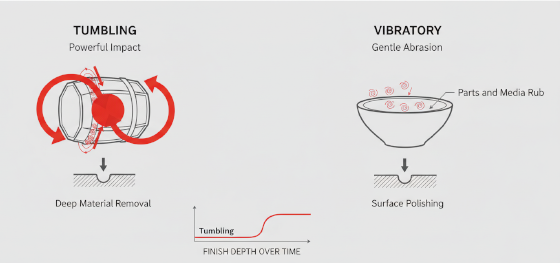
Choisir entre ces deux géants de la finition de masse est une décision d'ingénierie stratégique. La finition vibratoire est le " scalpel "—elle est douce, atteint les cavités internes complexes et préserve la géométrie délicate des pièces à parois minces. Finition par culbutage is the "sledgehammer." It is more aggressive, it creates more significant edge radii, and it is capable of removing much heavier burrs that a vibratory tub would simply bounce off of.
At Jucheng Precision, we recommend tumbling for rugged parts made from steel, iron, or heavy-duty alloys. Because the parts fall over one another in a tumbling barrel, there is a risk of "part-on-part" contact. This makes it unsuitable for high-precision aesthetic aluminum parts or components with delicate external threads. However, for industrial hardware, fasteners, and heavy brackets, the aggressive nature of tumbling is a massive advantage. It can obliterate the heavy "flash" left by casting or the stubborn "tags" from plasma cutting that would take hours to remove manually. By understanding the intensity of the fall, JUCHENG helps you select the process that matches the durability of your design, ensuring you don't over-pay for a gentle finish when your part needs an aggressive one.
La matrice de médias : des galets de rivière aux billes d'acier
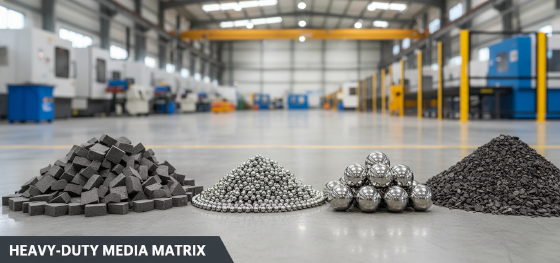
In the tumbling barrel, the media acts as the "teeth" of the machine. Because finition par culbutage is a high-energy process, we often use heavier, more durable media than we would in a vibratory bowl. Médias céramiques remains the standard for aggressive deburring. These high-density "stones" come in triangles, stars, and cylinders, designed to wedge into specific corners or flow through large holes. For heavy steel parts, we often use larger media sizes—up to 50mm—to increase the impact energy of the cascade.
For parts that require "burnishing" rather than deburring, Jucheng Precision utilizes Steel Shot. This involves tumbling parts with thousands of tiny, hardened steel balls in a lubricating compound. Instead of scratching the surface, the steel balls hammer it, compressing the surface peaks and creating a high-luster, work-hardened finish. This is the gold standard for high-volume automotive fasteners and household hardware. We even utilize "Dry Tumbling" with organic media like walnut shells or corn cob for high-end plastic parts or delicate jewelry components that require a soft-touch polish without any chemical residue. By controlling the abrasive matrix—the weight, the shape, and the hardness—we ensure that the tumble cycle is perfectly tuned to your part's metallurgical and aesthetic requirements.
Ébavurage des arêtes et grenaillage de surface : le bonus structurel
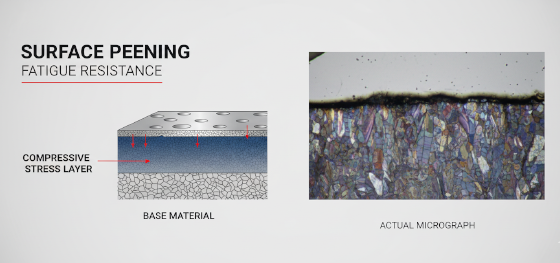
The aggressive nature of finition par culbutage provides a hidden engineering benefit that spray finishes cannot provide: Surface Peening. As parts fall and strike the heavy abrasive media, the surface of the metal is essentially cold-worked. This constant bombardment acts like a millions-of-micro-hammers, compressing the grain structure of the metal's skin. This creates a layer of residual compressive stress, which is a powerful defense against fatigue failure and stress-corrosion cracking.
Dans traitement de surface par usinage CNC, we often use tumbling for parts that will face high-vibration environments, such as engine mounts or agricultural linkages. The tumbling process not only "breaks" the sharp, dangerous edges—reducing the risk of cuts for assembly workers—but it also homogenizes the surface. It removes the directional "scars" left by the milling tool, creating a uniform, matte appearance that hides minor casting defects or machining chatter. At Jucheng Precision, we treat tumbling as a dual-purpose cycle: it is an aesthetic refinement and a structural fortification. We provide our clients with parts that aren't just smooth to the touch, but are mechanically superior to their raw machined predecessors.
La capacité à grande échelle de JUCHENG : réduire les coûts
The primary driver for choosing finition par culbutage is the bottom line. It is arguably the most cost-effective mass-finishing method in existence. Because a single rotating barrel can handle massive loads—sometimes up to 500kg of parts in a single batch—the per-unit cost of finishing drops into the pennies. There is no manual labor involved during the cycle, and the consumables (media and water) are inexpensive and recyclable. For high-volume projects, the ROI of switching from manual deburring to a JUCHENG tumble cycle is measured in thousands of dollars per week.
At Jucheng Precision, we manage this capacity through an automated "Finishing Hub." We don't just "roll" your parts; we validate them. Our quality assurance team performs batch audits using digital comparators to ensure that the edge radii and surface $Ra$ values meet your specifications. We also offer integrated cleaning and rust-prevention dipping as a final stage of the tumble cycle, ensuring your parts arrive clean, dry, and protected from oxidation. Whether you are scaling up a production run of heavy-duty industrial fasteners or looking for a rugged, matte finish for a new consumer tool, JUCHENG has the technical rigor and the massive capacity to deliver. We don't just cut corners; we round them perfectly through the science of mass finishing. Contact Jucheng Precision today for a technical DFM review and see how our tumbling protocols can clarify and secure your next ruggedized supply chain challenge.

