


L'usinage du titane n'est pas une question de chance ; c'est une question de physique. Si vous traitez le titane comme de l'aluminium et essayez de le faire tourner à 10 000 tr/min, vous ne casserez pas seulement un outil. Vous risquez de souder la fraise à la pièce, de détruire la broche ou, dans le pire des cas, de déclencher un incendie de métal de classe D.
L'expression Vitesses et avances pour l'usinage du titane fait peur aux opérateurs inexpérimentés. Le titane est unique car il combine une faible conductivité thermique avec une réactivité chimique élevée et une tendance à s'écrouir instantanément. Le succès nécessite une inversion complète de la logique d'usinage standard : vous devez ralentir la rotation, mais vous devez être agressif avec l'avance.
Chez Jucheng Precision, notre services d'usinage CNC du titane processus est basé sur des décennies de données. Nous ne devinons pas. Nous calculons. Ce guide révèle les paramètres techniques que nous utilisons pour garder les outils froids et les pièces précises, vous aidant à comprendre pourquoi nous sommes le partenaire de confiance pour les alliages difficiles de l'aérospatiale et du médical.
contenu :
Le piège thermique : pourquoi la vitesse tue
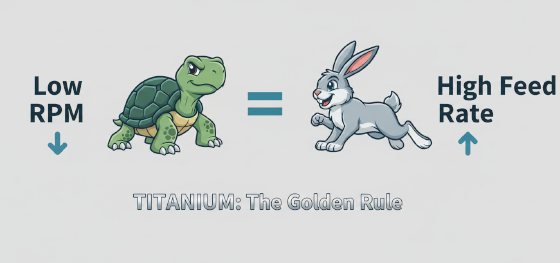
La règle d'or : vitesse faible, avance élevée
Chiffres de départ : directives SFM
Amincissement du copeau et fraisage dynamique
Liquide de refroidissement : volume, pression et sécurité
L'avantage technique de JUCHENG
Le piège thermique : pourquoi la vitesse tue
Pour optimiser les vitesses et les avances, vous devez d'abord comprendre où va la chaleur. Dans l'usinage de l'acier, environ 50 % de la chaleur va dans le copeau. Dans l'aluminium, c'est près de 80 %. Cela signifie que le copeau agit comme un dissipateur thermique, transportant l'énergie thermique loin de l'outil.
Le titane est différent. C'est un isolant thermique. Il refuse d'absorber la chaleur et il refuse de laisser la chaleur se transférer dans le copeau. Par conséquent, près de 80 % à 90 % de la chaleur générée par la friction se concentre directement sur l'arête de coupe de l'outil. Si vous utilisez une vitesse de surface élevée (SFM), la température à la pointe de l'outil dépassera 1000 °C en quelques millisecondes. À cette température, le titane réagit chimiquement avec le matériau de l'outil, entraînant une usure en cratère rapide et une défaillance catastrophique. Par conséquent, la première règle est : la vitesse tue. Vous devez réduire votre vitesse de rotation pour maintenir la charge thermique à un niveau gérable.
La règle d'or : vitesse faible, avance élevée
Bien que nous devions réduire la vitesse de rotation (vitesse), nous ne pouvons absolument pas réduire la charge de copeau (avance). Cela semble contre-intuitif pour les nouveaux machinistes qui veulent "ménager" la coupe, mais les coupes légères sont fatales dans le titane.
Le titane est sujet à l'écrouissage. Si l'outil frotte contre la surface avant de couper, la friction durcit instantanément la peau du matériau. Si votre avance est trop faible, l'arête de coupe ne fait que frotter, créant une couche durcie qui détruit l'outil à la rotation suivante. Nous suivons le principe " Avance ou fuite ". Nous veillons à ce que la charge de copeau spécifique par dent (IPT) soit suffisamment élevée pour forcer la fraise à mordre profondément dans le matériau massif, sous la peau durcie. Vous devez couper, ou vous devez être rétracté. Ne jamais rester en place.
Chiffres de départ : directives SFM
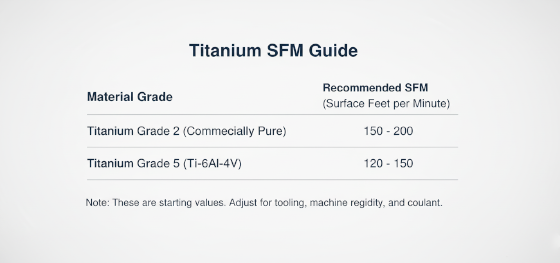
Bien que chaque configuration soit différente, disposer d'une base fiable est crucial. Chez Jucheng Precision, nous catégorisons nos paramètres de départ en fonction du grade de l'alliage, car le grade 5 est nettement plus dur que le grade 2.
Pour le grade 2 (commercialement pur) : Nous commençons généralement autour de 150 à 200 SFM (45-60 m/min). Comme il est plus mou, le risque est le gommage plutôt que l'abrasion.
Pour le grade 5 (Ti-6Al-4V) : Nous réduisons la vitesse à 120 à 160 SFM (35-50 m/min). La génération de chaleur ici est intense.
Ce sont des points de départ conservateurs pour le carbure non revêtu. Avec des revêtements AlTiN avancés et des configurations rigides, nous pouvons pousser ces chiffres plus haut, mais nous privilégions toujours la sécurité du processus à la vitesse brute pour garantir une qualité constante. services d'usinage CNC du titane qualité.
Amincissement du copeau et fraisage dynamique
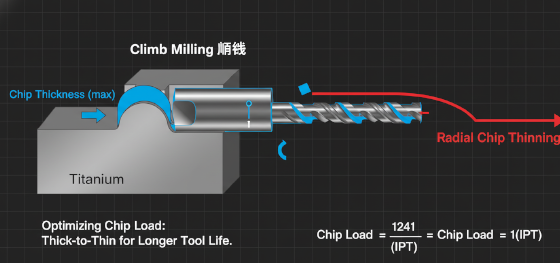
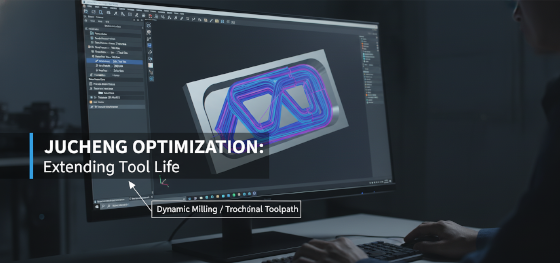
Les logiciels de FAO modernes ont révolutionné l'usinage du titane grâce à une technique appelée fraisage dynamique (ou fraisage trochoïdal). En fraisage traditionnel, l'outil engage le matériau à 50 % ou 100 % de la largeur, créant un arc de contact massif qui emprisonne la chaleur.
Nous utilisons une profondeur de coupe radiale (RDOC) faible—généralement 10 % à 15 % du diamètre de la fraise—combinée à une profondeur de coupe axiale (ADOC) extrêmement élevée. Cela réduit l'arc de contact. L'outil ne coupe que brièvement, puis passe le reste de la rotation à tourner dans l'air frais (ou le liquide de refroidissement). Cette action de coupe intermittente permet à la goujure de refroidir avant de rentrer dans le matériau. Comme le copeau devient plus mince à cet engagement faible (amincissement radial du copeau), nous pouvons augmenter considérablement la vitesse d'avance pour maintenir l'épaisseur de copeau correcte, souvent 3 à 5 fois plus rapide que les méthodes traditionnelles.
Liquide de refroidissement : volume, pression et sécurité
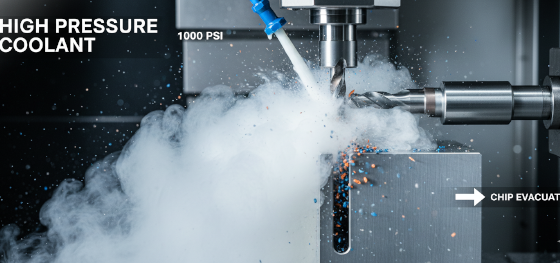
Nous ne saurions trop insister : le liquide de refroidissement haute pression est obligatoire. Un filet de liquide de refroidissement est inutile ; il s'évaporera avant d'atteindre la zone de coupe, provoquant un choc thermique (chauffage et refroidissement rapides) qui fissure le carbure.
Jucheng utilise des systèmes de liquide de refroidissement à travers la broche de 1000 PSI (70 bars). Ce jet haute pression pénètre la barrière thermique créée par l'outil en rotation, apportant le refroidissement directement dans la zone de cisaillement. De plus, il élimine également les copeaux. Si les copeaux de titane sont recoupés, ils peuvent s'écrouir et casser l'outil instantanément. En outre, l'usinage humide est un protocole de sécurité critique. La poussière de titane est hautement inflammable. Garder le processus inondé empêche les étincelles d'enflammer un incendie de classe D dans l'enceinte de la machine.
L'avantage technique de JUCHENG
Connaître les chiffres est une chose ; les appliquer à des géométries complexes en est une autre. Chez Jucheng Precision, nos ingénieurs ne se contentent pas de saisir des vitesses et avances standard. Nous optimisons chaque trajectoire d'outil.
Nous simulons le processus d'usinage pour détecter les zones de chaleur excessive ou de déflexion d'outil. Nous utilisons des fraises à hélice variable pour amortir les vibrations (broutement), qui sont l'ennemi de l'état de surface dans le titane. Lorsque vous nous envoyez un fichier CAO, vous bénéficiez de la physique optimisée, garantissant que vos pièces sont usinées efficacement, en toute sécurité et avec les tolérances les plus serrées possibles.

