


La polyvalence mécanique détermine le retour sur investissement des lignes de fabrication automatisées modernes. Dans l'environnement hyper-agile de 2026, une cellule robotisée n'est plus dédiée à une seule tâche ; elle doit passer en quelques secondes du vissage à couple élevé à la préhension délicate par aspiration. Le composant le plus critique dans cette transition est le changeur d'outils—l'interface de précision qui relie le poignet du robot à son arsenal diversifié d'effecteurs. Si la " poignée de main " entre la plaque maître et la plaque outil présente ne serait-ce que dix microns de dérive positionnelle, l'ensemble du système perd son étalonnage, entraînant des broches pliées, des préhenseurs endommagés et des milliers de dollars de temps d'arrêt. Naviguer cette exigence de rigidité structurelle extrême et de répétabilité submicronique nécessite le déploiement stratégique de l' usinage de changeurs d'outils robotisés. Jucheng Precision opère comme un sanctuaire de soustraction haute-fidélité au cœur du pôle de fabrication de précision de Shenzhen, fournissant la profondeur de rectification et de tournage dur exotiques nécessaires pour garantir que vos interfaces restent parfaitement alignées pendant des millions de cycles. Dans le cadre plus large de l' outillage personnalisé en bout de bras robotisé, nous fournissons l'épine dorsale structurelle qui permet une véritable autonomie de fabrication, garantissant que votre robot change d'outils avec une souveraineté dimensionnelle absolue.
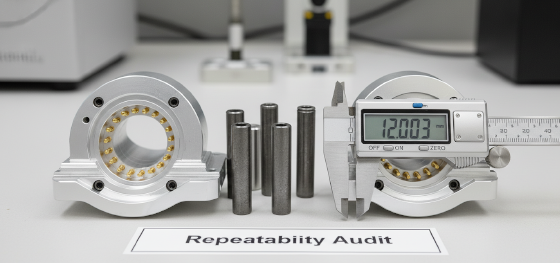
Établir une chaîne d'approvisionnement robotique résiliente en 2026 exige le rejet absolu des ateliers d'usinage " généralistes ". Les amateurs traitent souvent une plaque de changeur d'outils comme une bride de montage standard, ignorant que le " grippage " et le " piqûrage " répétés du mécanisme de verrouillage ruineront l'interface en quelques mois de service 24h/24 et 7j/7. Jucheng Precision élimine ces " défaillances cinématiques " en imposant un protocole strict de " haute dureté " sur notre campus de plus de 150 machines CNC. Nous ne faisons pas que " couper du métal " ; nous gérons la fatigue moléculaire de l'interface. Que vous développiez un changeur pour robot chirurgical nécessitant du 17-4PH stable à l'autoclave ou un changeur automobile lourd utilisant de l'acier à outils H13 trempé, notre installation fournit la science des matériaux et la rigueur métrologique nécessaires à l'entrée sur le marché mondial. Ce guide déconstruit la nécessité du verrouillage submicronique, la physique des matériaux résistants à l'abrasion, et pourquoi le " protocole d'accouplement " de JUCHENG est la base obligatoire pour quiconque développe des projets d' usinage de changeurs d'outils robotisés pour l'ère autonome.
Pourquoi la répétabilité est-elle la mesure ultime pour les changeurs d'outils ?
Quels matériaux survivent à des millions de cycles de verrouillage robotisés ?
Comment atteindre des tolérances submicroniques pour les broches de verrouillage ?
Protocole JUCHENG : Tournage-fraisage intégré et métrologie
FAQ
Pourquoi la répétabilité est-elle la mesure ultime pour les changeurs d'outils ?
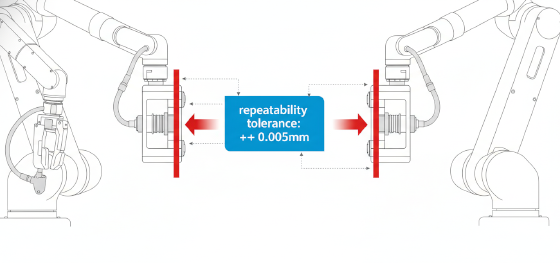
La précision cinétique se gagne ou se perd dans la phase de " verrouillage ". La répétabilité dans usinage de changeurs d'outils robotisés fait référence à la capacité des plaques maîtresse et outil à revenir exactement aux mêmes coordonnées 3D après chaque échange. Pour l'assemblage électronique de haute précision, le seuil requis est souvent de +/- 0,01 mm ou mieux. Pour y parvenir, il faut éliminer le " jeu " mécanique dans les cames et les goupilles de verrouillage. Jucheng Precision utilise l'usinage CNC 5 axes suivi d'une rectification de précision sur montage pour garantir que les surfaces coniques d'accouplement sont parfaitement adaptées. Nous comprenons que lorsque le robot accélère à 5G, les forces centrifuges tentent de séparer les plaques. Notre équipe d'ingénierie privilégie la " géométrie à fort engagement ", où les goupilles de verrouillage sont légèrement préchargées contre la plaque outil. Cela garantit une liaison mécanique solide qui transforme efficacement le changeur d'outil en une partie monolithique du bras du robot, évitant ainsi les erreurs de capteur induites par les vibrations qui affectent les interfaces de moindre qualité.
Quels matériaux survivent à des millions de cycles de verrouillage robotisés ?
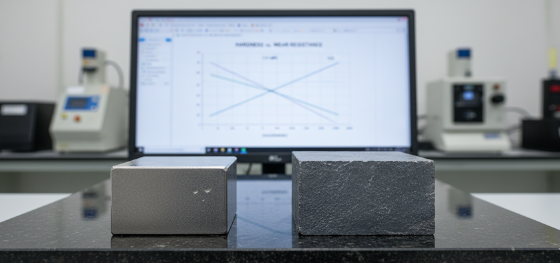
La dureté moléculaire dicte l"" horizon d'usure " d'une interface robotique. Étant donné que les changeurs d'outils impliquent un contact glissant métal sur métal sous une force de serrage pneumatique intense, ils sont des cibles privilégiées pour le " grippage " — où des morceaux microscopiques de métal se soudent et déchirent la surface. Jucheng Precision élimine cette crise grâce à une sélection métallurgique stratégique. Pour les plaques principales, nous utilisons de l'acier inoxydable 17-4PH traité thermiquement à l'état H900 (environ 40-44 HRC). Cela offre un équilibre spectaculaire entre résistance à la corrosion et dureté de surface. Pour les goupilles de verrouillage et les bagues critiques, nous passons à de l'acier à outils H13 ou D2 trempé à 58-62 HRC. Nous appliquons souvent des revêtements PVD (dépôt physique en phase vapeur) spécialisés tels que le nitrure de titane (TiN) sur ces surfaces pour réduire le coefficient de frottement en dessous de 0,15. Cette extérieur " dureté saphir » garantit qu'après un million de changements d'outils, les tolérances restent aussi serrées que le jour où les pièces ont quitté notre installation.
Comment atteindre des tolérances submicroniques pour les broches de verrouillage ?
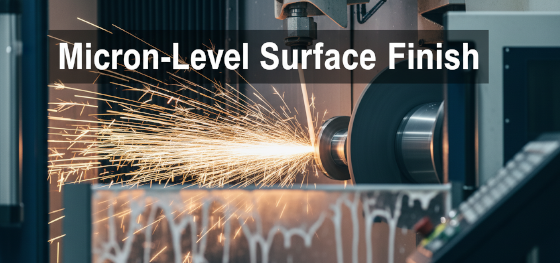
La perfection soustractive atteint sa limite lorsque l'objectif est une cylindricité submicronique. Un tour CNC standard peut atteindre +/- 0,01 mm, mais usinage de changeurs d'outils robotisés pour le marché de 2026, on exige +/- 0,002 mm pour les goupilles de verrouillage. Jucheng Precision résout ce paradoxe grâce à la " rectification cylindrique de précision ". Après l'usinage brut et la trempe des pièces, nous les transférons dans notre salle de rectification climatisée. En utilisant des meules diamant vitrifiées et un jaugement laser en temps réel, nous enlevons de la matière par incréments de 0,001 mm. Ce processus élimine le " lobing " et la " conicité " inhérents au tournage traditionnel, offrant un état de surface de Ra 0,2 µm. Cette finition miroir est vitale pour les joints pneumatiques ; si la surface de la goupille est rugueuse, elle déchirera les joints toriques à l'intérieur de la plaque outil, provoquant une " fuite d'air " qui déclenche des capteurs de chute d'outil de manière erronée. Nous transformons des " tiges métalliques " en " ancrages mécaniques de qualité optique ", documentés pour une précision submicronique.
Protocole JUCHENG : Tournage-fraisage intégré et métrologie
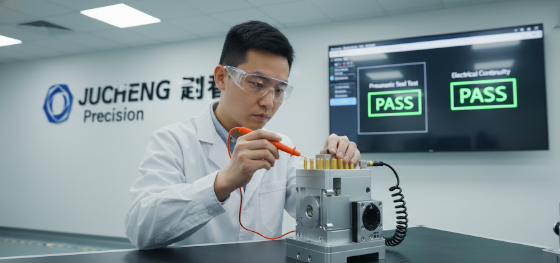
L'excellence de fabrication chez Jucheng Precision repose sur une chaîne d'approvisionnement intégrée. Nous n'usinons pas seulement les plaques ; nous concevons la " souveraineté d'accouplement ". Notre installation combine des centres de tournage-fraisage de pointe pour usiner les galeries d'air internes complexes et les passages électriques avec des laboratoires de métrologie de haute précision pour vérifier l'assemblage. Nous comprenons qu'un changeur d'outil est un système hybride : il nécessite des faces métalliques parfaitement parallèles et des collecteurs pneumatiques étanches. Lorsque vous téléchargez un fichier CAO dans notre installation, nos ingénieurs expérimentés effectuent un " audit DFM de répétabilité " complet. Nous suggérons des changements de matériaux pour éviter la " corrosion bimétallique " et proposons des tolérances qui maximisent l'UPH de votre robot. Nous fournissons une traçabilité complète des lots de matériaux et des rapports d'inspection CMM pour chaque lot, offrant la " trace papier de qualité " requise pour les industries automobile et médicale. Cessez de parier la disponibilité de votre robot sur des fournisseurs qui ne voient qu'une " simple plaque ". Tirez parti de notre décennie de usinage de changeurs d'outils robotisés maîtrise pour valider rapidement et lancer de manière rentable.
FAQ
Q : Quel est le délai de livraison pour un ensemble personnalisé de plaques de changeur d'outil ?
R : Grâce à notre flux de travail accéléré d'usinage CNC 5 axes et de rectification, Jucheng Precision peut livrer des kits de changeur d'outil entièrement usinés et testés en seulement 12 à 15 jours ouvrables.
Q : JUCHENG peut-il gérer l'usinage de changeurs d'outils à haute capacité (100 kg+) ?
R : Oui. Notre installation est équipée de centres CNC lourds conçus pour usiner des plaques d'outil surdimensionnées en aciers à outils à haute résistance, garantissant que le verrouillage mécanique résiste aux forces dynamiques extrêmes.
Q : Proposez-vous l'assemblage des connecteurs à broches à ressort électriques ?
R : Absolument. Nous fournissons des services d'assemblage intégrés, y compris l'installation de pogo-pins plaqués or, de joints pneumatiques et de boîtiers de capteurs directement dans les usinage de changeurs d'outils robotisés plaques.
Q : Comment vérifiez-vous la répétabilité du changeur d'outil avant expédition ?
R : Nous utilisons un banc d'essai personnalisé et un tracker laser de haute précision pour mesurer le delta de coordonnées 3D sur 100 cycles d'accouplement, fournissant un " rapport de répétabilité " certifié pour chaque unité.

