


L'échec d'un test d'ajustement d'assemblage dû à un gauchissement de 5 mm sur un boîtier à grande échelle révèle le défi le plus critique de prototypage de dispositifs médicaux: la lutte contre la contraction du matériau. Dans le monde à enjeux élevés de la robotique autonome et des systèmes chirurgicaux, le boîtier n'est pas seulement une protection ; c'est un cadre rigide qui doit supporter des capteurs et des actionneurs parfaitement alignés. Alors que le moulage haute pression traditionnel souffre de cycles imprévisibles de " retassures et gauchissement ", le moulage par injection réactionnelle de polyuréthane processus offre un avantage stratégique. Maîtriser la physique des tolérances de moulage RIM et du retrait est le seul moyen de garantir que les assemblages multi-pièces—dépassant souvent 2 mètres de longueur—s'ajustent avec la précision " zéro jeu " qui définit un produit industriel haut de gamme.

La précision à grande échelle est un sous-produit de la chimie liquide basse pression. Étant donné que les résines RIM réagissent et se dilatent dans le moule plutôt que d'être injectées à haute température, les contraintes internes qui provoquent le gauchissement sont pratiquement éliminées. Jucheng Precision relève ces défis dimensionnels en fournissant un analyse DFM gratuite en 24 heures pour identifier les " zones à risque de tolérance " dans votre CAO. Jucheng utilise sa capacité de 150+ machines CNC pour fabriquer des moules en aluminium qui compensent les taux de retrait spécifiques des résines, fournissant les fondations rigides nécessaires pour Usinage de Plastiques Haute Résistance et l'assemblage dans notre centre de fabrication de précision à Shenzhen.
Fonctionnant sous un triple mandat de ISO 13485, ISO 14001, et IATF 16949, Jucheng Precision sert de partenaire métrologique haut de gamme pour les équipementiers mondiaux. Nous transformons la chimie liquide brute en composants structurels validés qui maintiennent leur " zéro géométrique " tout au long de leur durée de vie. Ce guide explore les normes de tolérance commerciales essentielles, les protocoles de stabilisation thermique post-moulage et la corrélation matériau-outil nécessaire pour la fabrication de matériel qui résiste à l'examen des essais cliniques et aux exigences de haute vitesse de l'automatisation moderne.
contenu :
Physique du retrait : pourquoi le RIM est-il dix fois plus stable ?
Données techniques : tolérances commerciales standard pour les grandes pièces RIM
Logique de stabilité : durcissement après moulage et prévention du fluage
Vérification : maîtrise de la CMM et de la métrologie laser pour les pièces de 2 mètres
Hub JUCHENG : le moteur de Shenzhen pour le matériel de niveau micron
FAQ : réponses réelles pour les problèmes de précision géométrique et d'ajustement
Physique du retrait : pourquoi le RIM est-il dix fois plus stable ?

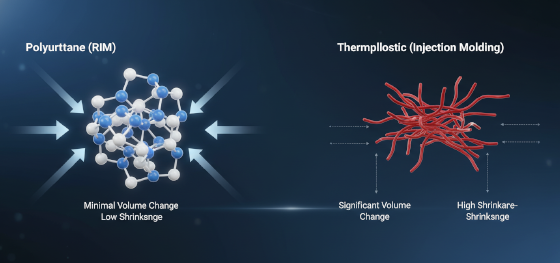
La prévisibilité mécanique des grandes pièces est régie par le changement de volume lors de la solidification. Dans les tolérances et le retrait du moulage RIM, le taux de contraction de base est généralement compris entre 0,11 % et 0,15 %. Pour contexte, les thermoplastiques standard comme le polypropylène ou l'ABS présentent souvent des taux de retrait de 1,0 % à 2,5 %. Sur un boîtier de diagnostic de 1 000 mm, un retrait de 2 % signifie que la pièce " grandit " ou " rétrécit " de 20 mm — un désastre pour l'ajustement. Le processus de moulage par injection réactionnelle de polyuréthane évite cela car le matériau commence sous forme liquide et forme une matrice réticulée à des températures relativement basses (40-60 °C). Ce faible delta thermique minimise la perte d'énergie cinétique qui fait que les plastiques standard se détachent des parois du moule.
Comment un faible retrait affecte-t-il la conception de l'outillage ?
Cela permet à Jucheng d'usiner des moules en aluminium qui sont presque " taille sur taille " avec la CAO, réduisant ainsi les calculs complexes nécessaires à la " compensation du retrait " dans les outils haute pression.
L'écoulement laminaire pendant la phase d'injection contribue également à la stabilité dimensionnelle. Dans les systèmes haute pression, le matériau est forcé dans l'outil, créant des " contraintes internes moulées " qui veulent se relâcher dès que la pièce est éjectée. Parce que le polyuréthane RIM s'écoule dans le moule comme de l'eau à moins de 100 psi, les chaînes polymères ne sont jamais étirées ou contraintes. Cela donne une pièce qui est dans un " état détendu " dès la première seconde du démoulage. Jucheng utilise 25 unités Haas/Mazak 5 axes pour usiner les lignes de joint de nos outils en aluminium avec un ajustement au micron, garantissant que la pression de la ligne de joint est uniforme sur toute la portée, empêchant les contraintes asymétriques qui conduisent au " flambage " sur les grands panneaux.
Le retrait isotrope est le troisième avantage physique du processus RIM. Les pièces moulées par injection standard rétrécissent différemment le long du chemin d'écoulement par rapport à la direction perpendiculaire, ce qui entraîne une " déformation en selle " sur les grandes surfaces. Les pièces en polyuréthane RIM possèdent des propriétés moléculaires uniformes dans les 3 axes car la réaction chimique se produit simultanément dans toute la masse liquide. Cette prévisibilité est la raison pour laquelle le RIM est le choix préféré pour robot prototype les châssis où les trous de montage gauche et droit doivent être parfaitement parallèles pour garantir que la transmission ne subisse pas de frottement parasite. Les experts en matériaux de Jucheng vérifient ces profils de retrait pour chaque lot de résine personnalisé, fournissant la " certitude géométrique " requise pour la mobilité autonome à grande vitesse.
Données techniques : tolérances commerciales standard pour les grandes pièces RIM
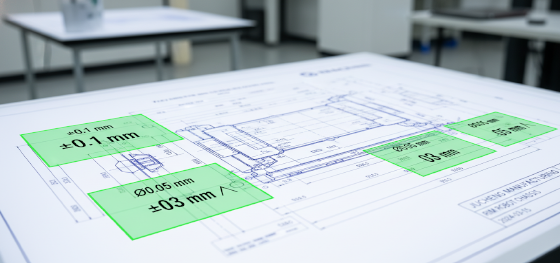
Le succès dans l'assemblage multi-matériaux dépend des chiffres. Si votre conception suppose la précision d'un bloc d'aluminium usiné mais que vous recevez les tolérances d'un réservoir rotomoulé, votre projet échouera. Jucheng Precision fournit des rapports dimensionnels transparents pour vous aider à gérer votre " cumul de tolérances ". Le tableau suivant compare les niveaux de précision typiques que Jucheng atteint pour les tolérances et le retrait du moulage RIM sur différentes longueurs de pièces pour les marchés actuels de la MedTech et de l'industrie.
| Plage dimensionnelle | Tolérance commerciale standard | Niveau de précision JUCHENG | Objectif technique |
|---|---|---|---|
| Jusqu'à 250 mm | +/- 0,25 mm | +/- 0,10 mm | Ajustements de précision |
| 250 mm - 1 000 mm | +/- 0,75 mm | +/- 0,40 mm | Étanchéité de l'enceinte |
| 1 000 mm - 2 000 mm | +/- 1,25 mm | +/- 0,65 mm | Alignement structurel |
| Plus de 2 000 mm | +/- 2.00mm | +/- 0.90mm | Large Scale Rigidity |
The "JUCHENG Precision Tier" is achieved through our integrated approach to directives de conception de moulage RIM. We don't just rely on the mold; we use post-molding fixtures and high-precision CNC secondary machining. For critical sensor windows or bearing seats that require +/- 0.01mm tolerances, Jucheng Precision performs 5-axis finishing on the molded part. This hybrid manufacturing approach ensures that your medical scanner or autonomous tractor remains a high-precision instrument, even when the primary components are massive plastic shells. Our Shenzhen hub manages this complexity, providing a single point of accountability for both the molding and the micron-level accuracy.
Logique de stabilité : durcissement après moulage et prévention du fluage
Managing the "Life-Cycle Accuracy" of hardware requires more than just a good mold. In RIM molding tolerances and shrinkage, the part continues to chemically cross-link for hours after it is demolded. If a part is measured immediately after it leaves the tool, it may exhibit "Measurement Drift" as it reaches full hardness. Jucheng Precision implements a mandatory protocoles de stabilisation thermique post-moulage protocol for all high-precision projects. We place the demolded parts in industrial "Oven-Curing" stations at 80°C for 4 to 8 hours. This accelerated aging process ensures the chemical reaction reaches 100% completion, "locking in" the dimensions before the final QC check.
How to prevent long-term part sag?
Utilize reinforced RRIM materials (milled glass) to increase the flexural modulus and reduce the Coefficient of Linear Thermal Expansion (CLTE), ensuring your 1-meter parts remain straight in the hot sun.
Post-molding fixtures are the second layer of stability defense. For large, thin-walled enclosures, the force of gravity alone can cause a part to sag while it is still "Green" (partially cured). Jucheng Precision designs and machines custom "Cooling Jigs" for every oversized RIM part. These jigs support the part in its exact CAD orientation as it undergoes the thermal stabilization cycle. This ensures that the flatness we achieve in the Shenzhen factory is the same flatness the surgeon sees in the operating room. By preventing "Creep" during the cooling phase, we eliminate the need for manual shimming or forced assembly during your Beta fleet integration.
Material Shore hardness also dictates the tolerance window. Rigid polyurethane systems, designed to simulate ABS, are more dimensionally stable than elastomeric "PP-like" systems. Jucheng’s engineering team analyzes your material choice during the DFM phase, adjusting the "Shrink Allowance" in the mold design to match the specific chemistry of your resin. This level of corrélation matériau-outil is what allows us to hold tight tolerances on complex geometries like interlocking snap-fits and IP67-rated gasket tracks, providing the unyielding foundations that high-end autonomous systems require.
Vérification : maîtrise de la CMM et de la métrologie laser pour les pièces de 2 mètres
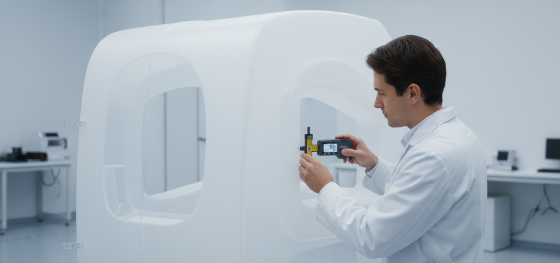
Proving the accuracy of a massive enclosure is often more difficult than molding it. In tolérances de moulage RIM et du retrait verification, traditional hand-tools like calipers and tape measures are useless for detecting a 0.5mm deviation over a 2,000mm span. Jucheng Precision utilizes oversized Coordinate Measuring Machines (CMM) and high-resolution laser trackers to verify every structural node of your part. We perform 100% inspection on critical-to-quality (CTQ) dimensions, providing you with a full "Heat-Map" of the part’s accuracy compared to the original 3D CAD model. This data is essential for your internal hardware validation and future regulatory audits.
What is the accuracy of Jucheng’s laser trackers?
Our mobile laser metrology systems can verify spatial coordinates within 25 microns over a 5-meter radius, ideal for large autonomous tractor chassis and MRI frames.
3D Scanning is used for "Full-Surface" verification. Unlike a CMM that only measures specific points, our 3D scanners capture millions of data points across the entire organic surface of a robot shell. This allows us to detect subtle "Oil-Canning" or surface waves that might impact the aesthetic quality of your Class-A automotive paint finish. By identifying these issues during the T1 sampling phase in our Shenzhen hub, we can perform "Agile Tooling" modifications—welding and re-machining the aluminum mold in 48 hours—to correct the geometry before the Beta pilot run begins. This closed-loop manufacturing cycle is why Jucheng remains the preferred partner for global aerospace and defense robotics.
Statistical Process Control (SPC) is the final pillar of our precision standard. For commercial deployments of 500 units or more, Jucheng Precision tracks the dimensional stability of every 50th part. We monitor the "Tolerance Drift" over the life of the aluminum tool, ensuring that the tool-wear doesn't compromise the assembly fitment. By delivering hardware that is "Statistically Stable," we allow your assembly team to focus on the high-value AI and sensor integration rather than manual hardware rework. Jucheng’s commitment to metrology is why our pièces de robot industriel and medical shells move from concept to clinic with 100% dimensional confidence.
Hub JUCHENG : le moteur de Shenzhen pour le matériel de niveau micron

Dominating the large-format hardware market requires a partner that can scale from a single hand-balanced prototype to a commercial deployment of 5,000 units without losing a micron of accuracy. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance RIM components and structural pièces de robot industriel with industry-leading speed. JUCHENG provides a "Bridge to Production" that ensures your innovations move from concept to pilot run with 100% metallurgical and dimensional quality. we have Pas de MOQ, allowing you to source 1 to 10 units for initial tolerance validation without the crushing cost of mass-production tools.
Integrating your structural design with JUCHENG’s expertise ensures that your hardware survives the "Regulatory Audit Season" and moves into mass adoption. JUCHENG offers a analyse DFM gratuite en 24 heures, identifying potential shrinkage-risks or machining bottlenecks in your design before they become field failures. Whether you are building an autonomous medical assistant or a heavy-duty industrial mobile base, Jucheng Precision provides the rigid, precise, and verified foundations that keep your innovation moving through the high-speed cycles and the years of hard labor.
Our facility is equipped with dedicated high-pressure RIM assembly cells and dedicated ISO 13485 et ISO 14001 quality labs, allowing JUCHENG to manage the entire hardware lifecycle in one location. we manage the complexity of multi-material bonding and automotive-grade finishing so your engineering team can focus on the motion control and the AI. By combining Shenzhen's speed with industrial-grade material verification and global quality standards, JUCHENG remains the preferred partner for the world's most aggressive hardware challenges. Contact us today to start your next livraison rapide en 4 jours project.
FAQ : réponses réelles pour les problèmes de précision géométrique et d'ajustement
What is the tightest tolerance JUCHENG can hold on a RIM part?
By utilizing 5-axis CNC secondary machining on molded "blanks," we regularly hold +/- 0.05mm on critical bearing and sensor seats.
Does the part size affect the shrinkage rate?
No, the percentage remains constant (approx 0.15%), but the absolute dimensional change increases with length, making low-shrinkage RIM much more stable than injection molding for large parts.
How do you handle tolerances for multi-part assemblies?
We perform "Tolerance Stack-up" analysis during the DFM phase and suggest geometric registration features to ensure a zero-gap fit.
Can I get a CMM report for a single prototype?
Yes. JUCHENG provides full metrology verification for small-batch Alpha units to ensure your mechanical baseline is correct.
What is the typical lead time for a 1-meter precision-machined RIM tool?
Aluminum rapid tools with tolerance-compensation are typically delivered in 15 to 20 business days.
Dimensional drift and assembly gaps are absolute innovation killers for high-end robotic systems. Partnering with Jucheng Precision ensures that your functional iterations are built with the unyielding moulage par injection réactionnelle de polyuréthane and specialized tolérances de moulage RIM et du retrait knowledge the industry demands. Reach out to our Shenzhen manufacturing hub today for a complete DFM review and build the unyielding foundation your autonomous fleet requires.

