


Fixer un devis de $100 000 pour un moule en acier trempé peut mettre tout robot prototype projet à l'arrêt en [2026]. Lorsque votre conception comporte des panneaux surdimensionnés ou des structures internes complexes, la physique de l'écoulement de matière traditionnel devient un passif financier. De nombreuses équipes d'ingénierie optent par défaut pour le moulage par injection haute pression simplement parce qu'elles ne connaissent pas les alternatives. Cependant, une analyse approfondie de moulage par injection réaction vs moulage conventionnel révèle que pour la production à moyenne échelle et les grands boîtiers, le procédé de moulage par injection réaction est souvent le "gagnant caché" pour économiser le budget et accélérer les essais sur le terrain.
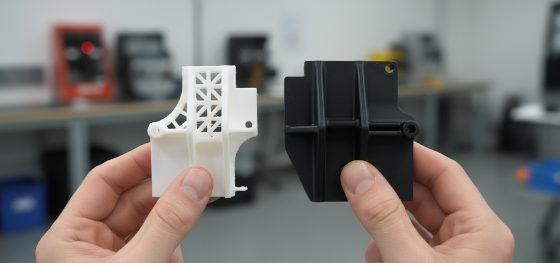
Le moulage conventionnel repose sur la chaleur et la pression pour forcer des granulés fondus dans une cavité, ce qui crée d'énormes contraintes internes dans la pièce finale. En revanche, Services de moulage de polyuréthane utilisent la chimie liquide pour "faire croître" une pièce à l'intérieur de l'outil. Cette approche basse pression est le secret pour fabriquer des boîtiers médicaux de 2 mètres de long, parfaitement plats et prêts pour une peinture de qualité automobile. Jucheng Precision répond à ces dilemmes de fabrication en fournissant des Moulage de plastique sur mesure stratégies qui privilégient la qualité des pièces plutôt que la rigidité des processus traditionnels.
Opérant au sein du pôle de fabrication de précision de Shenzhen, JUCHENG sert de pont technique pour les OEM mondiaux qui décident entre ces deux voies. Nous transformons des concepts bruts en matériel fonctionnel prêt pour la production, tout en vous aidant à éviter la "dette d'outillage" qui tue les startups. Ce guide est une comparaison terre-à-terre de la physique, des coûts et de la liberté de conception que l'on trouve dans le moulage par injection réaction vs le moulage conventionnel, pour garantir que votre prochaine flotte de machines autonomes soit construite sur une base financière intelligente.
La physique : liquides à faible viscosité vs matières fondues à haute température
Données techniques : comparaison des coûts d'outillage et des délais
Liberté de conception : pourquoi l'épaisseur de paroi variable gagne dans le RIM
Bilan énergétique : durcissement à froid vs fusion à haute température
Hub JUCHENG : vous aider à choisir la bonne voie à Shenzhen
FAQ : Réponses concrètes pour les responsables achats et les ingénieurs
La physique : liquides à faible viscosité vs matières fondues à haute température

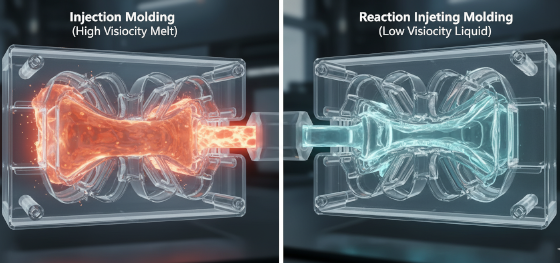
La plus grande différence entre le moulage par réaction et le moulage conventionnel réside dans la manière dont le matériau entre dans le moule. Le moulage traditionnel utilise une stratégie de " fusion et poussée ". Les granulés de plastique sont chauffés à plus de 250 °C et forcés à travers une buse à des pressions allant jusqu'à 20 000 psi. Cela crée un " écoulement en fontaine " qui peut emprisonner de l'air et créer des contraintes internes. Le RIM, quant à lui, utilise deux liquides à température ambiante qui se mélangent et réagissent. Ces liquides ont la viscosité de l'eau, ce qui leur permet de s'écouler dans des nervures complexes et minuscules et des poches profondes avec pratiquement aucune résistance. C'est pourquoi les pièces RIM peuvent être beaucoup plus grandes que les pièces moulées traditionnellement sans avoir besoin d'une machine de la taille d'un bâtiment.
La résistance du matériau est-elle la même ?
En fait, les pièces RIM ont souvent une meilleure résistance aux chocs car la réticulation chimique se produit dans toute la pièce simultanément, créant une structure isotrope sans lignes de soudure faibles.
La gestion des contraintes internes est un autre avantage physique du RIM. Lorsque le plastique fondu refroidit dans un moule traditionnel, il rétrécit de manière inégale, ce qui provoque une " traction " et un gauchissement de la pièce. Étant donné que le RIM se produit à basse température et à basse pression, le matériau est détendu pendant qu'il durcit. Cela garantit que le panneau de porte de 1,5 mètre pour votre chariot médical reste parfaitement droit, ce qui est presque impossible à obtenir en moulage haute pression sans systèmes de refroidissement massifs et coûteux. JUCHENG utilise cette " physique détendue " pour livrer des pièces qui s'assemblent parfaitement du premier coup, à chaque fois.
La pureté du matériau est le dernier avantage physique. Le moulage haute pression peut parfois dégrader les chaînes polymères si la chaleur ou le cisaillement est trop élevé. Le RIM est un processus chimique doux. En contrôlant précisément la température des flux liquides dans notre centre de Shenzhen, JUCHENG garantit que le poids moléculaire du polyuréthane est parfaitement optimisé. Cela donne des boîtiers qui ne ressemblent pas seulement à de l'ABS ou du PP, mais qui les surpassent en conditions extrêmes, qu'ils soient heurtés par des roches dans une ferme ou essuyés avec de l'eau de Javel dans un hôpital.
Données techniques : comparaison des coûts d'outillage et des délais
Pour la plupart des développeurs de matériel, le choix entre le moulage par réaction et le moulage conventionnel se résume au résultat net. Si vous n'avez besoin que de 500 unités par an, dépenser $50 000 pour un outil en acier est un " tueur de budget ". Jucheng Precision fournit des revues DFM transparentes pour vous aider à trouver le seuil de rentabilité financier. Le tableau suivant compare les variables économiques essentielles pour un boîtier robotique de 1 mètre à travers ces deux voies différentes.
| Variable économique | RIM (Polyuréthane) | Injection conventionnelle | Logique de décision |
|---|---|---|---|
| Coût d'outillage initial | $2,500 - $8,000 | $30,000 - $120,000+ | Le RIM est 80% moins cher pour la R&D |
| Délai d'outillage | 2 à 3 semaines | 8 - 12 semaines | Le RIM est 3 fois plus rapide pour le marché |
| Prix unitaire | Plus élevé ($$$) | Plus faible ($) | Le volume élevé favorise l'injection |
| Seuil de rentabilité | 100 - 3,000 units | Plus de 5 000 unités | The "Bridge to Production" zone |
The "Aluminum Advantage" is the primary reason for these cost savings. Because RIM uses low pressure, JUCHENG can machine the molds from high-grade aluminum rather than hardened tool steel. Aluminum is significantly faster to CNC machine and much easier to modify if your sensor layout changes between Beta trials. By choosing Polyurethane Molding Services for your first 1,000 units, you preserve your capital for actual R&D, moving from a CAD file to a fleet of field-ready machines in weeks rather than months.
Liberté de conception : pourquoi l'épaisseur de paroi variable gagne dans le RIM
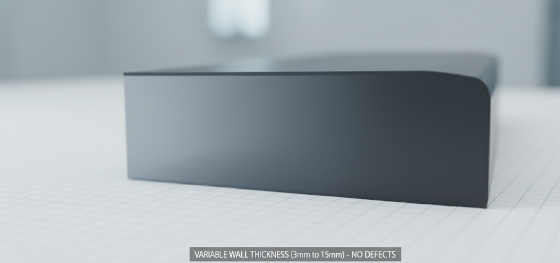
Traditional molding has a "Golden Rule": the wall thickness must be uniform. If you have a part that transitions from 2mm to 6mm, you will get "sink marks"—ugly dimples on the surface where the plastic cooled at different rates. In Reaction injection molding vs conventional molding, this rule is broken. RIM can handle massive changes in wall thickness without any surface defects. JUCHENG can mold a structural base that is 20mm thick in one area and 3mm thick in another, creating a part that has integrated reinforcement ribs and mounting blocks without the "hollowed-out" look of traditional plastic parts.
Can I integrate metal inserts into these thick walls?
Absolutely. RIM is the king of encapsulation. We can mold large steel mounting plates or threaded bushings directly into the part for 100% rigid connections.
Structural foam is another design "Superpower" exclusive to the RIM process. By adding a blowing agent to the mixture, JUCHENG creates parts with a high-density solid exterior skin and a lightweight cellular core. This "Sandwich Structure" provides incredible bending stiffness (rigidity) without adding mass. It’s essentially bionic engineering. For large-scale pièces de robot industriel that must be stiff enough to support heavy LiDAR units but light enough to move quickly, this variable-density design is a massive performance booster.
Complexity is more affordable in RIM because side-actions and slides are cheaper to build in aluminum molds. If your robot shell needs undercuts for cable exits or complex locking tabs, JUCHENG’s mold makers can integrate these features with +/- 0.05mm precision. In traditional steel molding, every "moving part" in the mold adds $5,000 to $10,000 to the bill. In our Shenzhen hub, we prioritize "Function over Cost," allowing you to keep the complex features that make your robot unique without paying a "complexity tax."
Bilan énergétique : durcissement à froid vs fusion à haute température
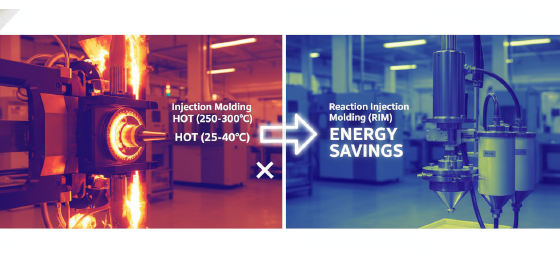
Sustainability is becoming a core requirement for [2026] hardware. In the battle of Reaction injection molding vs conventional molding, RIM is the clear winner for energy efficiency. Conventional molding machines must keep massive barrels of plastic at 300°C 24 hours a day, which consumes a huge amount of electricity. RIM uses "cold-curing" chemistry. The A and B components are stored at room temperature, and the only heat required is the moderate 50°C needed to keep the aluminum mold warm. This 90% reduction in thermal energy not only lowers the carbon footprint but also reduces the "thermal wear" on the mold itself.
Does energy savings mean cheaper parts?
Yes. Lower energy overhead allows JUCHENG to offer more competitive piece prices for low-volume runs, even with more expensive medical-grade resins.
VOC (Volatile Organic Compound) management is the secondary environmental factor. Old-school RIM shops used solvent-based mold releases that were terrible for the atmosphere. JUCHENG utilizes modern, water-based and wax-based release agents in our Shenzhen precision manufacturing hub. We ensure that our Services de moulage de polyuréthane meet the latest global environmental standards, including REACH and RoHS. This means your parts aren't just "clinically clean" for medical use, they are produced in a way that aligns with your company's ESG (Environmental, Social, and Governance) goals.
Recyclability of the tool is the final "Green" win. When a traditional steel mold reaches its end-of-life, it is heavy and difficult to process. Aluminum molds are 100% recyclable and have high scrap value. Furthermore, JUCHENG’s "Agile Tooling" approach means we can often re-machine an old aluminum mold for a new design, reducing the total material consumption of your R&D cycle. By delivering sustainable hardware solutions, we help our clients build a "Future-Proof" brand that appeals to the increasingly conscious [2026] consumer and industrial market.
Hub JUCHENG : vous aider à choisir la bonne voie à Shenzhen
Dominer le marché du matériel exige un partenaire qui ne se contente pas de vendre un seul procédé, mais qui les comprend tous. Jucheng Precision opère avec un état d'esprit de fabrication 24h/24 et 7j/7 dans notre centre de fabrication de précision à Shenzhen, offrant des solutions RIM à haute pression Moulage de plastique sur mesure et à basse pression. Nous fournissons un "Pont vers la Production" qui vous permet de démarrer avec le risque le plus faible possible et de passer à l'échelle à mesure que vos commandes augmentent. Nous ne fournissons pas seulement des pièces ; nous fournissons l'intelligence de fabrication nécessaire pour rester en avance sur la concurrence.
Intégrer votre conception avec l'expertise de JUCHENG garantit que votre décision entre le moulage par injection de réaction et le moulage conventionnel repose sur des données, et non sur des conjectures. Nous proposons des revues DFM complètes sous 24 heures, identifiant les risques potentiels de gauchissement dans le moulage par injection ou les "marques de porte" dans le RIM avant qu'ils ne deviennent des défaillances sur le terrain. Que vous construisiez une flotte d'AMR d'entrepôt ou un analyseur de sang de bureau, Jucheng Precision fournit les fondations rigides, précises et *optimisées en coût* qui maintiennent votre innovation en mouvement à travers les cycles à enjeux élevés et les années de travail acharné.
Notre installation est équipée de plus de 150 machines CNC et de cellules de moulage dédiées pour les thermodurcissables et les thermoplastiques, ce qui nous permet de gérer toute votre famille de produits en un seul endroit. Nous gérons la complexité de la sélection des procédés afin que votre équipe d'ingénierie puisse se concentrer sur l'IA et l'expérience utilisateur. En combinant la rapidité de Shenzhen avec la vérification des matériaux de qualité industrielle et les normes de qualité mondiales, JUCHENG reste le partenaire privilégié pour les défis matériels les plus agressifs au monde. Contactez-nous dès aujourd'hui pour démarrer votre prochain projet.
FAQ : Réponses concrètes pour les responsables achats et les ingénieurs
La finition de surface du RIM est-elle aussi bonne que celle du moulage par injection ?
Oui. Les pièces en RIM sont la référence en matière de peinture et peuvent même reproduire parfaitement les textures VDI 3400 sans la contrainte interne qui ruine les finitions haute brillance.
Quelle est la taille maximale des pièces pour le RIM par rapport à l'injection ?
Le RIM peut facilement gérer des pièces de plus de 2,5 mètres. Le moulage par injection est généralement limité à environ 1 mètre avant que le coût de l'outillage ne devienne astronomique.
Puis-je modifier ma conception après la fabrication du moule ?
C'est beaucoup plus facile en RIM. Comme nous utilisons des moules en aluminium, nous pouvons souvent souder et ré-usiner les caractéristiques en 48 heures.
JUCHENG gère-t-il les deux procédés en interne ?
Oui. Nous fournissons un point de responsabilité unique pour tous vos besoins de moulage et d'assemblage de plastique personnalisé.
Quel procédé est le plus rapide pour 50 pièces ?
RIM. L'outillage en aluminium prend environ 2 semaines, tandis que l'outillage d'injection en acier peut prendre de 2 à 3 mois.
Les retards d'outillage et les coûts initiaux élevés sont des tueurs d'innovation absolus pour le matériel de 2026. S'associer à Jucheng Precision garantit que vos itérations fonctionnelles sont construites avec le coût-efficace procédé de moulage par injection réaction et les connaissances spécialisées que moulage par injection réaction vs moulage conventionnel l'industrie exige. Contactez dès aujourd'hui notre centre de fabrication de Shenzhen pour un examen complet de la conception pour la fabrication (DFM) et construisez la base haute-fidélité dont votre flotte autonome a besoin.

