


Casser en deux un prototype magnifiquement conçu à mains nues est une expérience humiliante. Le mois dernier, un client m'a remis un mécanisme de châssis de drone imprimé en 3D qu'il prévoyait de soumettre immédiatement à des essais sur le terrain. En appliquant seulement quelques livres de torsion latérale, le plastique a émis un craquement sinistre, se fendant parfaitement le long de ses lignes de couche microscopiques sur l'axe Z. Les startups de matériel informatique hémorragient du capital-risque lorsqu'elles confondent les modèles de forme et d'ajustement visuels avec une véritable survie cinétique. Combler le fossé périlleux entre le prototypage de bureau et la fabrication en série exige une conscience métallurgique et chimique absolue.

L'évaluation des Prototypage rapide vs impression 3D dicte la vélocité financière de l'ensemble du lancement de votre produit. L'impression 3D construit comme par magie des géométries complexes à partir de rien, ne nécessitant absolument aucun capital d'outillage initial, mais souffrant d'une faiblesse anisotrope invalidante et de temps de cycle atrocement lents à l'échelle. Le prototypage rapide vous oblige à acheter une cavité de moule en aluminium dédiée, usinée par CNC, mais récompense cet investissement en produisant des centaines de pièces moulées par injection identiques et incroyablement résistantes par heure, en utilisant de véritables résines techniques.
Maîtriser ce point mort de fabrication spécifique évite une paralysie catastrophique de la chaîne d'approvisionnement. Les responsables des achats doivent calculer impitoyablement l'amortissement des frais non récurrents d'ingénierie (NRE), les cycles de vie des pièces et les limites absolues de la contrainte de cisaillement mécanique. Survivre au marché mondial du matériel [2026] repose entièrement sur la transition des technologies additives vers les technologies de moulage soustractif au point mathématique exact idéal.
contenu :
En quoi les mécanismes de l'impression 3D et du prototypage rapide diffèrent-ils ?
Quand devez-vous vous fier exclusivement à l'impression 3D ?
Quand DEVEZ-VOUS passer au prototypage rapide en aluminium ?
La faiblesse anisotrope détruit-elle les prototypes imprimés en 3D ?
Quels sont les véritables coûts d'équilibre NRE pour les deux ?
Comment Jucheng fusionne-t-il les deux technologies à Shenzhen ?
Quelles sont les FAQ les plus critiques sur la mise à l'échelle des prototypes ?
En quoi les mécanismes de l'impression 3D et du prototypage rapide diffèrent-ils ?
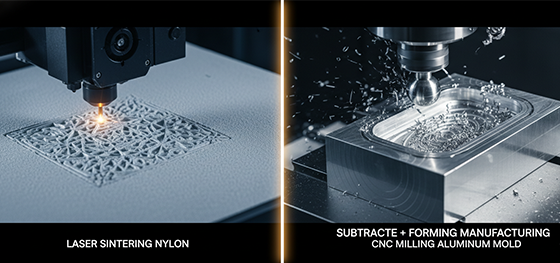
Les deux processus utilisent-ils exactement les mêmes matières plastiques brutes ? Absolument pas. impression 3D nécessite des filaments hautement modifiés et facilement fusibles ou des résines durcies aux UV, tandis que le prototypage rapide utilise de véritables granulés thermoplastiques de production de masse injectés sous une pression hydraulique massive.
La fabrication additive construit des objets volumétriques en empilant des milliers de sections transversales 2D microscopiques. Qu'un laser durcisse de la résine liquide (SLA) ou qu'une buse chauffée extrude des spaghettis de plastique (FDM), la machine fonctionne entièrement sans outil. Vous téléchargez simplement un fichier CAO numérique, et la machine dépose le matériau précisément là où il est nécessaire. Ce processus ignore les contraintes de fabrication traditionnelles, générant facilement des vides internes impossibles et des géométries fortement contre-dépouillées.
L'outillage rapide abandonne entièrement la philosophie additive. Les machinistes utilisent des fraiseuses CNC 5 axes à grande vitesse pour sculpter violemment une cavité négative dans des blocs d'aluminium 7075 massifs. Une fois ce moule souple chargé dans une presse à injection, du plastique fondu à 700 degrés est projeté dans le vide à des vitesses supersoniques. L'aluminium refroidit instantanément le polymère, permettant à la machine d'éjecter un composant entièrement solide, de forme nette, toutes les trente secondes.
Quand devez-vous vous fier exclusivement à l'impression 3D ?
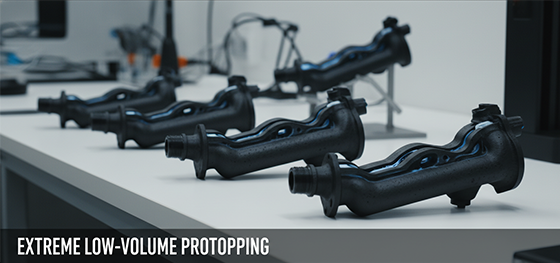
La fabrication additive est-elle toujours pertinente lorsque vous avez besoin de plus de dix pièces ? Oui, mais strictement pour des composants très complexes, en faible volume, nécessitant une liberté géométrique radicale ou une personnalisation de masse massive que les matrices en acier ne peuvent physiquement pas libérer.
Spécifiez l'impression 3D exclusivement pendant la boucle de conception itérative violente et précoce. Lorsque les ingénieurs mécaniciens doivent tester cinq variations légèrement différentes d'une pince de montage de boîtier de capteur le même après-midi, brûler $15 000 sur cinq moules en aluminium distincts est un suicide financier. Une imprimante à fusion multi-jets (MJF) peut produire les cinq variations simultanément du jour au lendemain pour moins d'une centaine de dollars.
De plus, les secteurs médical et aérospatial exploitent agressivement l'impression 3D pour des implants spécifiques au patient ou des supports de drone à conception générative présentant des structures squelettiques organiques en treillis. Ces géométries étranges et réticulées se piègent physiquement à l'intérieur des moules en deux parties traditionnels. La fabrication additive reste le roi incontesté de la fabrication complexe sans outil.
Quand DEVEZ-VOUS passer au prototypage rapide en aluminium ?

Une flotte d'imprimantes 3D peut-elle produire économiquement 5 000 boîtiers automobiles ? Jamais. Les temps de parcours du laser atrocement lents étouffent instantanément votre chaîne d'approvisionnement, exigeant un pivot immédiat vers le moulage par injection rapide à grande vitesse.
La production de transition exige une vérification réelle des matériaux. Si votre produit final nécessite du polycarbonate (PC) ignifuge homologué UL ou du nylon chargé de verre hautement abrasif à 30%, les substituts imprimés en 3D échoueront aux tests de certification UL. L'outillage rapide vous permet d'injecter les mêmes granulés de résine de qualité production que vous utiliserez éventuellement dans vos matrices de production de masse massives en acier H13. Les pièces moulées se comportent, se sentent et échouent exactement comme le produit final.
Vous devez investir dans des moules en aluminium rapides dès que votre volume de test de marché dépasse le seuil de 200 unités. Alors que l'impression de 200 unités peut prendre une semaine de temps machine continu et coûter $30 par pièce, un outil en aluminium peut tirer ces 200 unités en deux heures, réduisant le coût unitaire brut à quelques centimes. La vélocité détruit complètement les limites additives à l'échelle.
La faiblesse anisotrope détruit-elle les prototypes imprimés en 3D ?

Les pièces imprimées en 3D sont-elles réellement plus faibles que les pièces moulées par injection ? Catastrophiquement dans certains plans de contrainte. Les pièces additives présentent une faiblesse anisotrope sévère, ce qui signifie que leur résistance à la traction se dégrade massivement lorsqu'elles sont tirées le long des lignes de couche de l'axe Z.
Lorsqu'une imprimante FDM extrude du plastique chaud sur une couche plus froide en dessous, la réticulation moléculaire est mathématiquement incomplète. Le composant résultant se comporte exactement comme une pile de planches de bois collées ; il gère brillamment la compression vers le bas mais se fend instantanément lorsqu'il est soumis à une torsion pure. Tenter de déployer un engrenage en plastique imprimé dans une transmission robotique à couple élevé garantit un cisaillement immédiat et violent des dents.
L'outillage rapide éradique ce défaut structurel fatal. Parce que l'injection à haute pression force le plastique complètement fondu dans un vide scellé, les chaînes polymères s'enchevêtrent de manière transparente dans toutes les directions. Le composant résultant devient complètement isotrope. Il absorbe les chocs cinétiques, résiste aux tests de chute extrêmes et résiste à la fatigue chimique uniformément sur toute sa géométrie.
| Métrique de fabrication | Impression 3D industrielle | Outillage rapide en aluminium | Impact technique et coût |
|---|---|---|---|
| Upfront NRE Capital | Zero ($0.00) | Moderate ($2,000 - $8,000) | 3D printing saves aggressive startup budgets |
| Coût unitaire de la pièce | High ($10 to $100+) | Extremely Low ($0.50 - $3.00) | Molding dominates volumes over 500 units |
| Résistance du matériau | Anisotropic (Layer weakness) | Isotropic (Solid density) | Rapid tooling survives brutal drop tests |
| Liberté géométrique | Infinite (No draft needed) | Restricted (Requires draft angles) | Molding punishes unverified CAD blueprints |
Quels sont les véritables coûts d'équilibre NRE pour les deux ?

How do you mathematically decide when to cut an aluminum mold? You must plot the exact volume curve where the agonizingly high variable cost of 3D printing intersects and surpasses the fixed NRE tooling fee.
Assume a complex drone housing costs $40 to 3D print. Generating 50 units costs $2,000 total. Cutting a rapid aluminum mold for that exact same housing demands a $3,500 NRE tooling fee, but drops the injection-molded unit price to $2.00. Making those same 50 units via rapid tooling incinerates $3,600. Printing wins the micro-batch battle flawlessly.
However, a bridge production run of 500 units brutally violently reverses this dynamic. Printing 500 parts generates a massive $20,000 invoice. Injecting 500 parts, including the entire $3,500 tooling cost, totals merely $4,500. Procurement managers must aggressively forecast their exact pilot-launch requirements to prevent incinerating venture capital on inefficient scaling pathways.
Comment Jucheng fusionne-t-il les deux technologies à Shenzhen ?

Can a single facility provide seamless scaling from additive validation directly to subtractive bridge tooling? Yes. Operating within the Shenzhen precision manufacturing hub, Jucheng deploys massive MJF print farms directly alongside our CNC-machined MUD (Master Unit Die) injection presses.
Navigating [2026] hardware procurement demands eradicating disconnected vendor handoffs. We execute your initial five beta prototypes using industrial 3D printing overnight. Once your engineering team verifies the physical geometry, we immediately transition the CAD file to our 5-axis mills to carve a soft aluminum cavity, utilizing standard MUD frames to slash your NRE costs by 40%.
Our senior engineers intervene brutally during the CAD transition phase. 3D prints forgive undercuts and zero-degree walls; injection molds do not. Backed by rigorous ISO9001:2015 protocols, our Free DFM reviews aggressively add required draft angles and identify gate freeze risks before we cut aluminum. We dictate your scalability without MOQ restrictions.
Quelles sont les FAQ les plus critiques sur la mise à l'échelle des prototypes ?

Resolving hardcore mechanical limitations prevents devastating assembly line bottlenecks when transitioning from printer beds to hydraulic clamping presses.
How long does an aluminum rapid tool typically last?
Aluminum cavities generally survive between 2,000 to 10,000 injection shots depending entirely on the aggressiveness of the plastic. Shooting soft ABS extends the mold life beautifully. Injecting 30% glass-filled Nylon acts like pressurized sandpaper, rapidly eroding the delicate parting lines and generating severe plastic flash within a few thousand cycles.
Can I add metal threaded inserts into 3D printed parts?
Yes, but the mechanical grip is highly vulnerable. Technicians must use specialized ultrasonic welders or heated soldering irons to melt brass inserts into the printed plastic. However, due to the anisotropic nature of the print, applying heavy torque to the bolt often shears the insert entirely out of the layer lines. Injection molding allows over-molding, fusing the plastic permanently around the brass insert during the liquid phase for infinite pull-out strength.
Do I need to redesign my 3D printed part for rapid tooling?
Absolutely. Additive manufacturing spoiled you with geometric freedom. To survive an injection mold, you must mathematically redesign the CAD file to include 1-to-3 degree draft angles on all vertical walls, maintain absolute uniform wall thickness to prevent deep sink marks, and eliminate internal voids that a steel core pin cannot physically reach.

