


Valider des géométries organiques complexes et des canaux internes creux directement depuis un écran CAO est un obstacle physique majeur lors de la phase précoce de R&D. Spécifier prototypage rapide impression 3d offre à vos équipes d'ingénierie un chemin exceptionnellement rapide et non destructif pour vérifier les proportions esthétiques et tester les jeux d'assemblage sans s'engager dans un outillage coûteux. Ce processus additif constitue le cœur du service de prototypage rapide moderne, utilisant des faisceaux lumineux à haute énergie ciblés pour durcir ou fritter des polymères bruts et des métaux en pièces précises et stratifiées avec un gaspillage de matière quasi nul.

Souffrez-vous de pièces stratifiées qui cisaillent sous charge dynamique, ou présentent des surfaces rugueuses nécessitant un polissage manuel approfondi avant les réunions clients ? Lorsque les conceptions sont exportées sans analyser comment les structures de support modifient la rugosité de surface locale, ou comment l'orientation des couches affecte la résistance à la traction, les pièces résultantes se fendront le long de leurs pistes stratifiées. Choisir de manière proactive la technologie additive optimale et l'adapter à vos exigences mécaniques est le meilleur moyen de sécuriser votre calendrier de développement produit.
Explorons comment la fabrication additive compresse vos cycles de validation, comparons les limites mécaniques des technologies SLA, SLS et DMLS, et analysons le seuil économique pour passer des pièces imprimées au moulage par injection rapide.
Comment la fabrication additive accélère la R&D
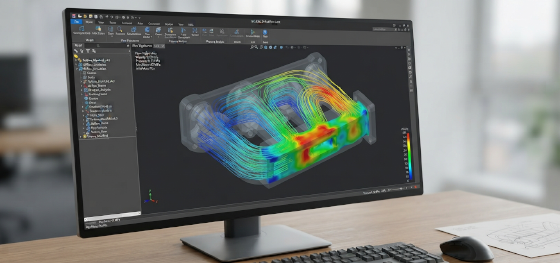
Contourner les configurations d'usinage standard est le principal avantage de l'intégration de l'impression 3D dans votre flux de travail. Le fraisage soustractif traditionnel est limité par l'accès aux outils, nécessitant des configurations multi-axes complexes et des fixations personnalisées. Ce processus de fabrication additive numérique vers physique construit des géométries couche par couche directement à partir de vos tranches CAO, offrant une liberté de conception totale.
Cette vitesse permet aux développeurs de produits de compresser leurs boucles de conception-validation de semaines en heures. En imprimant plusieurs variantes de conception en un seul lot de nuit, les ingénieurs peuvent évaluer physiquement l'ajustement, la forme et l'ergonomie simultanément. Cette itération rapide compresse l'ensemble du processus de prototypage rapide, aidant votre équipe à identifier les défauts de jeu et à optimiser les pièces bien avant la publication des dessins d'outillage.
Comparaison des principales technologies d'impression 3D (SLA vs SLS vs DMLS)
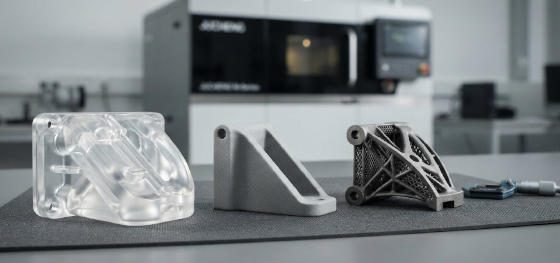
Pour tirer le maximum de valeur du prototypage rapide par impression 3D, les concepteurs doivent distinguer les méthodes additives standard en fonction des contraintes physiques brutes. La première option majeure est la stéréolithographie (SLA). Ce processus utilise des lasers UV pour durcir la résine photopolymère liquide, produisant des pièces avec des surfaces lisses et non poreuses et des tolérances précises, ce qui en fait le choix privilégié pour les maquettes cosmétiques détaillées.
Pour les pièces robustes supportant des charges, le frittage sélectif par laser (SLS) est spécifié. Le frittage utilise un laser CO2 pour fusionner des poudres de nylon (comme le PA12 ou le PA11) en structures denses et solides. Comme le lit de poudre soutient la pièce pendant l'impression, le SLS ne nécessite aucun support physique, permettant une liberté géométrique extrême. Pour les pièces métalliques structurelles, le frittage direct de métal par laser (DMLS) fusionne des poudres métalliques de haute pureté avec des lasers de haute puissance, produisant des composants denses en titane ou en acier pour des environnements extrêmes.
Modèles visuels vs prototypes fonctionnels
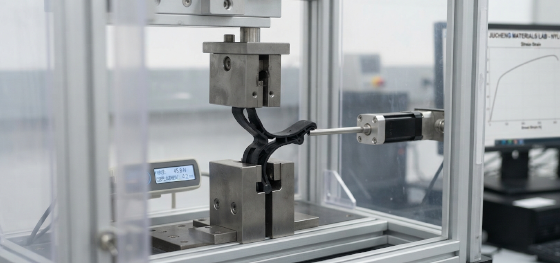
Choisir la méthode d'impression incorrecte pour vos objectifs de validation spécifiques peut conduire à des résultats de test trompeurs. Par exemple, utiliser de la résine SLA pour tester des clips ou des charnières vivantes entraîne souvent la rupture des pièces dès le premier cycle en raison de la fragilité élevée du matériau. Le SLA est strictement optimisé pour les évaluations visuelles, les vérifications d'ajustement coulissant et les moules maîtres en silicone.
Pour tester la résistance mécanique réelle, le nylon SLS ou le métal DMLS sont obligatoires. Ces matériaux peuvent supporter des forces fonctionnelles réelles, vous permettant d'effectuer des tests d'étanchéité sur des manifolds de fluides, de vérifier les forces de rétention des clips et d'évaluer les filetages physiques sous couple. Cependant, comme les pièces frittées ont une finition rugueuse et poudreuse, elles nécessitent un polissage secondaire ou un revêtement transparent pour atteindre les normes de présentation visuelle cosmétique.
Passage à l'échelle : quand passer de l'impression 3D au moulage
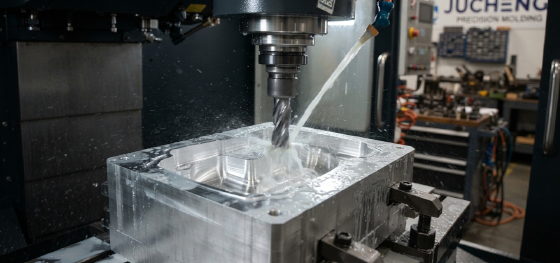
Bien que l'impression 3D soit très rentable pour les lots de moins de 50 unités, son prix unitaire élevé et ses temps de cycle lents représentent un goulot d'étranglement massif à mesure que vos volumes augmentent. Lorsque votre projet nécessite des centaines ou des milliers de pièces fonctionnelles, passer de la fabrication additive à l'outillage d'injection rapide est la voie la plus pratique pour réduire les coûts unitaires et obtenir des propriétés de matériaux de qualité production.
Chez Jucheng Precision, nous comblons cet écart de mise à l'échelle en intégrant des services d'outillage rapide directement avec nos baies additives. Nous fabriquons des moules modulaires en aluminium ou en acier doux en quelques jours, en utilisant nos 35+ machines de moulage par injection automatisées (de 50 à 650 tonnes) pour produire des lots de 100 à 10 000 composants en thermoplastiques de qualité production. Cette transition transparente garantit que vos pièces sont validées dans notre baie d'impression 3D, puis mises à l'échelle en volume sous un même toit, ce qui maintient vos coûts globaux de service de prototypage rapide exceptionnellement bas.
FAQ : questions cruciales sur le prototypage rapide par impression 3D
Notre équipe d'ingénierie a compilé des solutions professionnelles et concises aux défis de qualité les plus courants rencontrés lors des tirages d'impression 3D à délai court :
Qu'est-ce qui cause la faiblesse de résistance anisotrope dans les pièces imprimées ?
Les pièces imprimées possèdent une anisotropie car elles sont construites couche par couche ; les liaisons mécaniques sur l'axe Z (entre les couches imprimées) sont plus faibles que les liaisons sur les axes X et Y (le long des pistes de couche).Les résines SLA peuvent-elles supporter le taraudage industriel standard ?
Non, les résines SLA standard sont trop fragiles et s'écailleront et se fissureront facilement sous la contrainte de torsion d'un outil de taraudage. Nous recommandons de concevoir des inserts filetés métalliques à insérer par thermopressage ou pression dans les pièces imprimées après durcissement.Pourquoi le sablage ou le grenaillage est-il nécessaire pour les pièces imprimées SLS ?
Le SLS utilise des poudres brutes, laissant une finition texturée et poudreuse sur les surfaces imprimées brutes. Nous faisons passer les pièces en nylon finies par un grenaillage et un sablage automatisés pour éliminer la poudre libre, créant ainsi une texture uniforme satinée-mate.Pourquoi le paramètre de hauteur de couche est-il critique dans les configurations d'impression 3D de prototypage rapide ?
La hauteur de couche détermine à la fois la résolution visuelle des courbes esthétiques et le degré de faiblesse de résistance anisotrope ; des couches plus fines augmentent les détails mais augmentent les temps d'impression totaux.

