


La fabrication de précision avec des polymères hautes performances est souvent un combat psychologique à enjeux élevés contre des forces physiques invisibles. Lorsque vous travaillez avec le polyétheréthercétone, un matériau qui peut coûter plus cher qu'un alliage de titane haut de gamme par kilogramme, une seule erreur n'est pas seulement une erreur technique, c'est un coup financier massif. Vous pouvez avoir la machine 5 axes la plus chère et les outils à pointe diamant les plus tranchants, mais vos pièces peuvent encore échouer des jours, voire des semaines après avoir quitté l'atelier d'usinage. Cet échec ressemble rarement à une erreur d'usinage standard. Au lieu de cela, il se manifeste par une fracture soudaine et spontanée lors de l'assemblage final ou par une dérive subtile et angoissante des dimensions qui rend un alésage de roulement de précision complètement inutile. Ces échecs sont presque toujours causés par un phénomène que les ingénieurs appellent le " fantôme dans le plastique " : la contrainte interne résiduelle. C'est pourquoi le Processus de recuit du PEEK n'est pas un luxe optionnel ; c'est la base technique obligatoire pour tout projet exigeant une fiabilité à long terme.

Pour les concepteurs des secteurs aérospatial, des semi-conducteurs et médical, la précision est une promesse qui doit être tenue pendant tout le cycle de vie du produit, pas seulement au moment de l'inspection finale. Le PEEK est un thermoplastique semi-cristallin, ce qui signifie que ses chaînes polymères existent dans une matrice hautement organisée mais extrêmement sensible. Lors de la fabrication initiale de la matière première, qu'il s'agisse d'une tige extrudée ou d'une plaque épaisse, ces chaînes sont violemment étirées sous haute pression, puis rapidement figées par des rouleaux de refroidissement. Ce sont essentiellement des ressorts enroulés piégés dans un état solide, attendant la moindre excuse pour revenir à leur forme originale. Le succès dans usinage CNC du PEEK ne dépend donc pas seulement de la qualité de la coupe ; il s'agit de savoir comment détendre ces ressorts moléculaires sans sacrifier l'intégrité géométrique de la pièce. Chez Jucheng Precision, nous avons élevé la gestion thermique au rang de science, garantissant que chaque composant que nous livrons est structurellement " mort " — stable, prévisible et prêt pour des environnements extrêmes.
Cette plongée technique approfondie dépasse les discussions d'atelier de base pour explorer la physique microscopique de la stabilisation thermique. Nous examinerons comment le Processus de recuit du PEEK réorganise les chaînes moléculaires, pourquoi la vitesse de refroidissement est exponentiellement plus dangereuse que la vitesse de chauffage, et comment JUCHENG intègre ces principes scientifiques rigoureux pour éliminer les rebuts et fournir des résultats impeccables à nos partenaires mondiaux. Comprendre ces variables fait la différence entre un échec technique et un chef-d'œuvre de fabrication.
contenu :
Tension moléculaire : comment la contrainte naît dans l'extrusion
Gestion de la cristallinité : atteindre le ratio d'or
Spécificités du cycle thermique : montée en température, maintien et refroidissement lent
Prévention des défaillances : recuit pour les alésages profonds et les parois minces
Verrouillage dimensionnel : stabilité dans tous les climats mondiaux
Assurance intégrée JUCHENG : notre écosystème thermique
Tension moléculaire : comment la contrainte naît dans l'extrusion

Pour maîtriser la fabrication du PEEK, vous devez penser comme un chimiste mais agir comme un machiniste. Chaque billette brute de PEEK qui entre dans notre installation arrive avec une " histoire thermique " cachée. Lorsque le matériau est extrudé, il est poussé à travers une filière à haute pression à des températures dépassant 340°C. Cette force mécanique aligne les molécules de polymère à longue chaîne dans la direction de l'écoulement. Imaginez des milliers de minuscules élastiques étirés à leur limite, puis immédiatement plongés dans de l'eau glacée. Ils sont verrouillés dans un état de haute tension, incapables de revenir à leur équilibre naturel et aléatoire.
Le danger commence au moment où un outil de coupe entre en contact avec le matériau lors de usinage CNC du PEEK. En retirant la " peau " extérieure de la matière première, vous coupez effectivement ces élastiques. Le matériau réagit à ce déséquilibre en se déformant, en se tordant ou en se voilant instantanément. De plus, le PEEK est très sensible aux entailles, ce qui signifie que toute contrainte interne cherchera la plus petite marque d'outil ou rayure pour initier une fissure. La Processus de recuit du PEEK est la seule méthode éprouvée pour " évacuer " cette énergie stockée. En chauffant à nouveau le matériau jusqu'à sa température de transition vitreuse (Tg) d'environ 143°C, puis en le poussant soigneusement dans la plage de cristallisation, nous permettons aux molécules de vibrer, de glisser les unes sur les autres et de se stabiliser dans un état relaxé et randomisé. C'est plus qu'un simple chauffage ; c'est une réinitialisation moléculaire qui garantit que le plastique ne résiste pas à vos conceptions de précision.
Gestion de la cristallinité : atteindre le ratio d'or
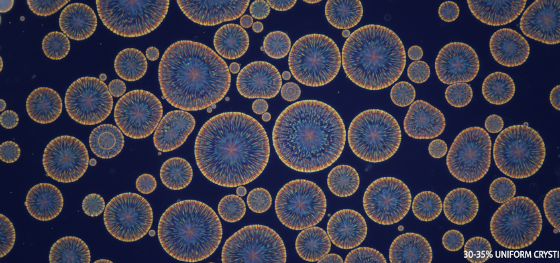
La résistance mécanique du PEEK provient de sa nature semi-cristalline. Une pièce purement amorphe sera transparente mais faible ; une pièce trop cristalline sera extrêmement cassante. Le " nombre d'or " pour le PEEK de qualité technique se situe généralement entre 30 % et 35 % de cristallinité. Cet équilibre offre la combinaison parfaite de résistance aux chocs, de résistance à la traction et d'immunité chimique. Cependant, la vitesse de refroidissement lors de l'extrusion laisse souvent le matériau avec une cristallinité incohérente — la peau peut être amorphe tandis que le cœur est hautement cristallin.
Chez Jucheng Precision, le Processus de recuit du PEEK sert un double objectif : la relaxation des contraintes et l'optimisation de la cristallinité. En maintenant le matériau à une température de " trempage " spécifique — généralement entre 200°C et 250°C — nous fournissons l'énergie thermique nécessaire pour que les cristaux se développent uniformément dans toute la section transversale de la pièce. Cette uniformité est vitale pour un comportement d'usinage cohérent. Si la cristallinité est inégale, l'outil subira des forces de coupe différentes en se déplaçant de la surface vers le centre, entraînant des vibrations (broutage) et de mauvais états de surface. En garantissant une structure moléculaire homogène, nous assurons que le matériau réagit à la fraiseuse CNC avec la même prévisibilité qu'un aluminium de haute qualité, nous permettant d'atteindre des finitions miroir et des tolérances aérospatiales.
Spécificités du cycle thermique : montée en température, maintien et refroidissement lent

Une erreur courante dans les ateliers d'usinage généraux est de traiter un four de recuit comme un appareil de cuisine ordinaire. Vous ne pouvez pas simplement " cuire " du PEEK et vous attendre à de la précision. Un cycle de stabilisation thermique professionnel est un marathon de patience qui peut prendre jusqu'à 36 heures pour des composants à parois épaisses ou complexes. Le processus commence par une montée en température très lente. Si l'extérieur du bloc de PEEK chauffe significativement plus vite que le cœur, la dilatation différentielle créera en fait de *nouvelles* contraintes, conduisant souvent à des vides internes ou des fissures de surface avant même le début de l'usinage.
L'étape la plus exigeante techniquement est la phase de refroidissement. C'est là que la rigueur de JUCHENG nous distingue vraiment de nos concurrents. Si le PEEK est refroidi trop rapidement, la peau extérieure se solidifie et rétrécit tandis que l'intérieur reste expansé et fondu. Cela crée un effet de vide qui tire le matériau de l'intérieur, entraînant un " faïençage " ou des fractures internes microscopiques. Nous utilisons des fours programmables à convection forcée qui abaissent la température à une vitesse aussi lente que 5°C par heure. Cette discipline extrême permet à la chaleur de s'échapper du cœur à la même vitesse qu'elle quitte la surface, garantissant que la pièce reste physiquement stable. Pour un bloc de PEEK de 100 mm d'épaisseur, cela peut signifier que le four reste fermé pendant deux jours complets. Pour nos clients, ce processus chronophage est la forme ultime d'assurance qualité, empêchant une pièce de 5 000 $ de devenir de la ferraille lors de l'assemblage final.
Prévention des défaillances : recuit pour les alésages profonds et les parois minces

Pourquoi le Processus de recuit du PEEK est-il si critique pour usinage CNC du PEEK? Cela tient à la nature agressive des trajectoires d'outils modernes. Lorsque nous fraisons un boîtier à paroi mince ou perçons un collecteur profond et intersecté, nous modifions fondamentalement l'équilibre structurel du matériau. Dans une pièce non recuite, retirer 70 % de la masse du matériau libère tellement d'énergie interne que la pièce s"" effondre » physiquement ou se déforme autour de l'outil, provoquant le blocage et la rupture du foret.
Jucheng Precision emploie une stratégie de " recuit par étapes " pour contrer cela. Pour les composants ultra-précis, nous ne recuisons pas seulement la matière première. Nous ébauchons la pièce, en laissant environ 1,0 mm de " surépaisseur " sur toutes les surfaces. Nous effectuons ensuite un deuxième cycle de recuit plus court. Cela libère les contraintes introduites par l'enlèvement de matière important de l'étape d'ébauche. Enfin, nous remettons la pièce sur la machine CNC pour une passe de finition très légère et à grande vitesse. Cette approche en deux temps garantit que les caractéristiques de précision finales — telles que les sièges de soupape, les gorges de joint torique et les alésages de roulement — sont usinées dans un matériau parfaitement relaxé et froid. C'est la seule façon de maintenir régulièrement des tolérances de +/- 0,01 mm sur des composants PEEK de grande taille, un exploit que la plupart des ateliers ne peuvent tout simplement pas reproduire.
Verrouillage dimensionnel : stabilité dans tous les climats mondiaux
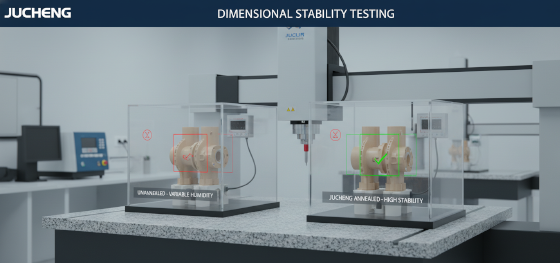
Un problème caché du PEEK non stabilisé est sa réaction aux variations environnementales. Le PEEK a un coefficient de dilatation thermique significativement plus élevé que l'acier. Si une pièce est usinée sans recuit approprié, ses dimensions changeront chaque fois que la température ou l'humidité changent. Une pièce qui s'adapte parfaitement dans une salle climatisée à Shenzhen peut être hors tolérance au moment où elle arrive dans une installation humide à Singapour ou dans un laboratoire sec en Arizona. Les contraintes internes du matériau agissent comme un catalyseur pour ces changements dimensionnels.
Le recuit fournit un " verrou dimensionnel ". En supprimant la contrainte interne, nous rendons la pièce indifférente à son passé. Elle devient un composant d'ingénierie stable qui ne réagit à son environnement que de manière linéaire et prévisible. Cette stabilité est obligatoire pour les équipements de manipulation de plaquettes semi-conductrices et les systèmes de carburant aérospatiaux, où un décalage de 0,05 mm peut provoquer une fuite catastrophique ou une défaillance du système. Chez Jucheng Precision, nous utilisons cette stabilité à notre avantage, fournissant à nos clients des pièces qui restent dimensionnellement " vraies " du moment où elles sont emballées jusqu'au moment où elles sont installées, quel que soit l'itinéraire d'expédition emprunté.
Assurance intégrée JUCHENG : notre écosystème thermique

Le plus grand risque dans l'approvisionnement en plastiques haute performance est la fragmentation de la chaîne d'approvisionnement. Si un atelier d'usinage achète du stock non recuit et le coupe sans stratégie thermique, l'ingénieur paie le prix de la défaillance qui en résulte. Jucheng Precision élimine ce risque en apportant l'ensemble Processus de recuit du PEEK into our internal quality ecosystem. We don't just "outsource" our heat treatment; we manage every second and every degree of the cycle in-house.
Our facility is equipped with dedicated, calibrated industrial ovens that are isolated from the vibrations of the machining floor. We provide full thermal data logging for every annealing run, giving our medical and aerospace clients the documentation required for strict FDA or AS9100 compliance. We understand that for a medical implant or a satellite component, the "purity" of the manufacturing process is as critical as the dimensions on the print. By controlling the thermal life of the material from raw billet to finished component, JUCHENG offers an unmatched level of reliability. We don't just cut your parts; we ensure their atomic structure is optimized for the brutal stresses of the real world. Whether you are developing a revolutionary new medical device or a high-pressure subsea connector, trust the partner that respects the physics of the material. Contact Jucheng Precision today for a technical consultation on your next high-precision PEEK project.

