


La réplication de précision est une lutte contre la physique de la couture. Dans le paysage haute-fidélité du processus de moulage sous vide, la qualité de chaque composant fini est décidée par la géométrie du vide dans lequel il est né. Alors que beaucoup se concentrent sur les propriétés chimiques de la résine, le véritable différenciateur technique est le savoir-faire impliqué dans la création d'un moule pour le coulage de silicone. C'est un exercice d""ingénierie inverse" de l'intégrité de surface de la pièce finale. Si la ligne de joint du moule est déplacée d'une fraction de millimètre, ou si la logique d'évent ne tient pas compte des poches d'air, la pièce résultante est un échec visuel. Chez Jucheng Precision, nous traitons le moule en silicone comme un outil technique de haute précision, en utilisant des modèles maîtres usinés en 5 axes CNC pour garantir que la "cavité flexible" que nous construisons possède le même verrou dimensionnel qu'une matrice en acier.
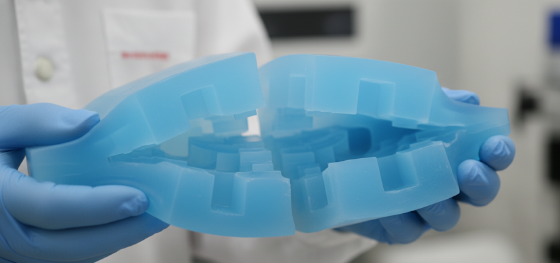
L'efficacité dans la production en faible volume se trouve dans l'élimination du retravail manuel. Une pièce qui nécessite des heures de ponçage manuel pour enlever une "bavure" épaisse de ligne de joint est une pièce qui a été mal outillée. Nous avons dépassé l'ère du simple "coulage de caoutchouc" pour fournir à nos clients une feuille de route d'outillage technique. En plaçant stratégiquement les carottes et les évents et en utilisant des silicones à haute dureté, nous livrons des pièces prêtes à assembler directement sorties du moule. Ce guide va au-delà des tutoriels amateurs pour explorer la mécanique réelle de l'architecture de la ligne de joint, la rigueur thermodynamique du cycle de polymérisation, et pourquoi l'engagement de JUCHENG envers la perfection du modèle maître est la seule façon de garantir que vos prototypes survivent à l'examen minutieux d'un lancement marketing haut de gamme.
La rentabilité dans le laboratoire de coulage se gagne en maximisant le cycle de service du moule. Vous ne construisez pas seulement un conteneur temporaire ; vous concevez un négatif structurel qui doit résister à la chaleur exothermique du polyuréthane des dizaines de fois. Que vous construisiez un collecteur médical complexe ou une garniture intérieure automobile texturée, la logique de l'outil est votre principal gouverneur de fabrication. Décomposons les lois physiques de l'outillage en silicone et voyons comment la prévoyance technique peut verrouiller l'intégrité de votre prochain design dans la réalité.
Préparation du modèle maître : établir l'ADN de surface
Architecture de la ligne de joint : maîtriser la couture invisible
Logique de carotte et d'évent : orchestrer le chemin du fluide
Physique de l'encapsulation : gérer le coulage en deux étapes
Polymérisation thermique : verrouiller la stabilité moléculaire
Longévité du moule : prédire la dégradation après 25 coulages
Préparation du modèle maître : établir l'ADN de surface
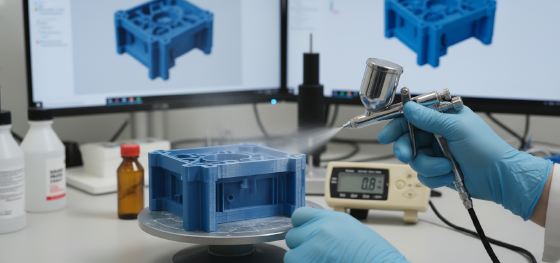
La qualité d'un moule en silicone est un reflet parfait—littéralement—du modèle maître. Dans le processus de création d'un moule pour le coulage de silicone, la première étape est l'audit technique de la surface du maître. Si le maître présente des lignes de couche d'impression 3D, le silicone les enregistrera avec une telle fidélité que les pièces coulées finales sembleront inachevées. Chez Jucheng Precision, nous préconisons des modèles maîtres usinés par CNC chaque fois que possible. Un modèle fraisé en 5 axes fournit le "verrou" dimensionnel et la douceur de surface (Ra 0,8 ou mieux) qui permettent aux copies ultérieures d'imiter des pièces moulées par injection haute pression.
La préparation implique plus que le simple ponçage. Nous devons tenir compte de la "poignée de main" chimique entre le maître et le silicone. Nous appliquons des agents de démoulage spécialisés en couches microscopiques et uniformes pour garantir que le silicone n'adhère pas à la surface du maître. Nous identifions également les "verrouillages mécaniques"—des géométries qui empêcheraient physiquement l'extraction du maître d'un moule rigide. La nature flexible du silicone gère de nombreux contre-dépouilles, mais les géométries extrêmes nécessitent toujours une stratégie d'outillage en plusieurs parties. En établissant l""ADN de surface" durant cette phase, JUCHENG s'assure que le processus de moulage sous vide commence avec une base objective d'excellence, prévenant les défauts de surface qui ruinent les prototypes cosmétiques pour les secteurs de l'électronique grand public et du médical.
Architecture de la ligne de joint : maîtriser la couture invisible

La "ligne de joint" est l'endroit où les deux moitiés du moule en silicone se rencontrent. Dans un création d'un moule pour le coulage de silicone, professionnel, la conception de cette ligne est une décision d'ingénierie, pas un accident visuel. Si une ligne de joint est placée sur une face esthétique visible ou sur une référence d'assemblage de précision, la pièce est compromise. Nos ingénieurs utilisent une stratégie de "dissimulation fonctionnelle". Nous identifions les bords naturels et les transitions de votre modèle CAO où une petite couture serait naturellement masquée par la géométrie.
Pour les formes 3D complexes, nous utilisons souvent des lignes de joint "en escalier" ou "irrégulières" pour garantir que le moule fournit le support structurel nécessaire pendant le coulage de la résine. Nous utilisons des rubans spécialisés et des techniques de modelage à l'argile pour définir cette frontière avec une précision chirurgicale. L'objectif est de minimiser les "bavures"—la fine couche indésirable de plastique qui s'échappe entre les moitiés du moule. En concevant le joint dans les zones non fonctionnelles du composant, JUCHENG livre des pièces qui semblent monolithiques et professionnelles directement sorties du moule. Cette attention à l'architecture de l'outillage est la raison pour laquelle nos pièces moulées nécessitent 70% de post-traitement manuel en moins que les pièces provenant de bureaux standard, préservant les lignes industrielles nettes de votre vision originale.
Logique de carotte et d'évent : orchestrer le chemin du fluide
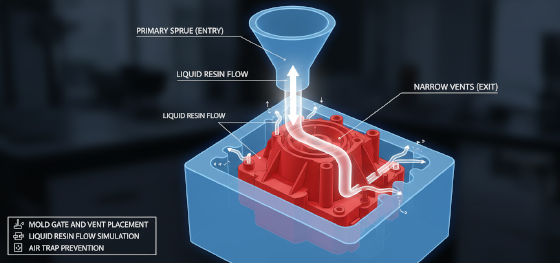
À l'intérieur du processus de moulage sous vide, la résine se comporte comme un fluide cherchant le chemin de moindre résistance. Si vous versez simplement de la résine dans une cavité, vous piégerez de l'air dans les "points hauts", entraînant des vides et des caractéristiques manquantes. La fabrication d'un moule pour le moulage de silicone nécessite une compréhension sophistiquée de la dynamique des fluides. Nous concevons un "système de coulée"—le canal principal où la résine entre—pour garantir que le liquide remplit le moule de bas en haut, poussant l'air devant lui.
En complément des canaux, il y a les "évents" ou "colonnes montantes". Ce sont de minuscules cheminées d'échappement placées à chaque pic isolé de la géométrie de la pièce. Dans la chambre à vide, lorsque la pression chute, l'air est aspiré à travers ces évents, permettant à la résine de revendiquer 100% de l'espace volumétrique. Les techniciens de JUCHENG calibrer le diamètre de ces évents pour qu'il soit aussi petit que possible—souvent moins de 1 mm—pour éviter un gaspillage excessif de matière tout en assurant une évacuation complète de l'air. Cette orchestration du chemin du fluide est vitale pour les pièces à parois minces ou avec des nervures internes complexes. Nous ne faisons pas que "verser et espérer"; nous concevons un flux assisté par vide qui garantit que chaque détail microscopique—d'une poignée moletée à un logo de 0,5 mm—est capturé avec une précision nette et sans bulles.
Physique de l'encapsulation : gérer le coulage en deux étapes

La création d'un outil en silicone en deux parties est un acte littéral d'encapsulation. Le processus commence par la suspension du modèle maître dans une boîte de coulée en acrylique. Nous versons ensuite la première "moitié" du silicone. Le défi technique ici est de gérer le "temps de gel du silicone". Si le silicone commence à prendre avant que tout l'air ne soit éliminé, vous aurez des bulles sur la face de votre moule. Chez Jucheng Precision, nous utilisons des silicones industriels à haute fluidité et faible viscosité qui permettent une phase de dégazage profonde dans nos chambres à vide.
Une fois la première moitié durcie, nous appliquons une "couche barrière" et versons la seconde moitié. Cela crée un outil en deux pièces parfaitement imbriqué. Le "positionnement" entre ces deux moitiés détermine la précision dimensionnelle de vos pièces finales. Si les moitiés du moule se déplacent ne serait-ce que de 0,1 mm, la pièce est hors spécification. Nous utilisons des "clés de positionnement" ou "moyens de positionnement" de haute précision intégrés au cadre du moule pour verrouiller les deux moitiés en une unité unique et immobile. Cette rigueur mécanique dans création d'un moule pour le coulage de silicone est la seule façon de maintenir les tolérances serrées requises pour les boîtiers médicaux imbriqués ou les boîtiers électroniques automobiles. Nous traitons l'encapsulation non pas comme un coulage liquide, mais comme la fabrication d'un moteur d'outillage souple.
Polymérisation thermique : verrouiller la stabilité moléculaire
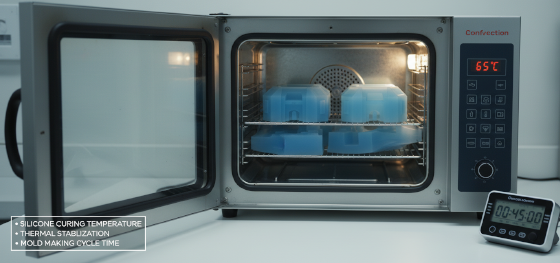
La thermodynamique dicte le module mécanique final de vos pièces. Le caoutchouc de silicone et les résines de polyuréthane sont tous deux des matériaux sensibles à la température. Si un moule est laissé à durcir à température ambiante, les chaînes polymères échouent souvent à atteindre leur potentiel de réticulation complet. Jucheng Precision utilise des fours industriels programmables pour gérer le "profil de durcissement" de chaque moule que nous fabriquons. Nous maintenons une température constante et stabilisée—généralement entre 60°C et 70°C—pour garantir que le silicone atteigne sa dureté Shore maximale.
Cette discipline thermique est essentielle pour prévenir la "flexion du moule". Un moule mou et sous-polymérisé se dilatera lorsqu'il sera rempli de résine de polyuréthane chaude, conduisant à des pièces plus grandes que le modèle maître. En "cuisant" nos outils, nous verrouillons les dimensions. Nous tenons également compte du retrait du silicone et de la résine de coulée finale. Pour une pièce de 200 mm de long, un taux de retrait de 0,5% représente un millimètre complet de dérive. Les ingénieurs de JUCHENG utilisent des "modèles maîtres compensés"—usinant le maître légèrement surdimensionné pour garantir qu'après le retrait du moule et le retrait de la résine, la pièce finale entre vos mains soit exactement de la taille spécifiée dans votre fichier STEP. Nous dépassons les essais-erreurs des ateliers de base pour fournir une voie basée sur les données vers la stabilité.
Longévité du moule : prédire la dégradation après 25 coulages

La marque finale d'un partenaire de fabrication professionnel est la gestion du cycle de vie de l'outil. Une idée fausse courante dans le processus de moulage sous vide est qu'un moule dure éternellement. En réalité, un moule en silicone est un actif consommable. La réaction chimique du polyuréthane est exothermique ; elle génère de la chaleur. Cette chaleur, combinée à l'attaque chimique des résines, érode lentement l'intégrité de la surface du silicone. Après environ 15 à 25 "cycles", le moule commence à perdre sa capacité à reproduire des textures fines et à maintenir des tolérances serrées.
Chez Jucheng Precision, nous n'attendons pas qu'une pièce échoue avant de remplacer un outil. Nous mettons en œuvre un protocole de "plafond de lots". Si vous commandez 100 pièces, nous fabriquons 4 à 5 moules en silicone identiques simultanément. Cela garantit que la pièce numéro 99 a exactement la même finition de surface et la même fidélité dimensionnelle que la pièce numéro 1. Nous analysons également la chimie des résines spécialisées que vous sélectionnez—certains simulants de PC agressifs dégraderont un moule plus rapidement que des élastomères souples. Nous fournissons à nos clients un "audit de durée de vie de l'outillage", vous donnant la transparence nécessaire pour budgétiser les séries de prototypes en grand volume. En respectant le vieillissement de type biologique de l'outil en silicone, nous offrons un niveau de qualité constant qui fait de JUCHENG le choix de premier ordre pour les séries de pré-production automobile et de matériel médical. Contactez notre équipe d'ingénierie dès aujourd'hui pour une revue technique DFM et voyez comment nos protocoles de fabrication de moules peuvent clarifier et sécuriser votre prochaine percée de fabrication.

