


Couper des plastiques solides semble trompeusement simple jusqu'à ce que vous ruiniez violemment un bloc d'ingénierie de mille dollars. Les vétérans d'usine savent que prendre un bloc de plastique au hasard et le jeter aveuglément sur un centre d'usinage à grande vitesse garantit un désastre absolu. Frapper des polymères lourds avec des outils métallurgiques émoussés génère instantanément une friction extrême au lieu d'une coupe nette et cisaillante.
Faire fondre du plastique directement sur une fraise en carbure en rotation détruit la plaquette de coupe coûteuse et laisse un affreux état de surface déchiré. Exécuter un usinage parfait du nylon coulé nécessite de se débarrasser de l'idée fausse que tous les plastiques se comportent de manière identique sous une broche agressive. Vous ne pouvez pas négocier avec la dynamique thermique intense de la coupe de polyamides résistants à dix mille tours par minute.
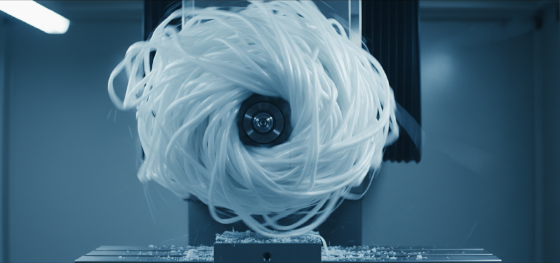
Maîtriser La dynamique d'évacuation des copeaux sépare les ateliers d'usinage d'élite des opérations de garage amateurs. Le nylon est notoirement résistant et filandreux, produisant d'énormes rubans continus de déchets plutôt que des copeaux nets et cassants. Ne pas évacuer ces rubans continus de la zone de coupe leur permet de s'enrouler violemment autour du porte-outil, créant un énorme nid d'oiseau qui ruine la pièce physique et pose un grave risque d'incendie en usine.
Les responsables des achats doivent auditer rigoureusement leur chaîne d'approvisionnement pour s'assurer que les fournisseurs utilisent des blocs de polymère détensionnés correctement traités avant la première coupe. Enlever la peau extérieure résistante d'une tige en plastique bon marché et fortement contrainte libère une énorme énergie cinétique interne piégée. Opérant depuis le hub de fabrication de précision de Shenzhen, nos ingénieurs sont équipés pour gérer ces changements dimensionnels violents, commandant strictement la physique des matières premières pour livrer des composants parfaitement plats et fonctionnels.
contenu :
Maîtriser la Dynamique Dangereuse d'Évacuation des Copeaux
Exiger des Blocs de Polymère Détensionnés
Calculer les Tolérances d'Absorption d'Humidité
Hub JUCHENG : Dominer les Plastiques Lourds
Questions Fréquemment Posées : Physique des Polymères
Maîtriser la Dynamique Dangereuse d'Évacuation des Copeaux
Les machinistes peuvent-ils utiliser des outils de coupe standard pour l'aluminium afin de fraiser avec succès des blocs de nylon épais ?
Non. Les outils métalliques standard possèdent des géométries de coupe émoussées qui frottent sévèrement contre le plastique mou, générant une chaleur de friction intense plutôt que de trancher proprement les liaisons polymères résistantes.
Contrôler la dynamique agressive d'évacuation des copeaux nécessite des outils en carbure hautement spécialisés, affûtés comme des rasoirs. Les fraises à une ou deux lèvres offrent de larges vallées ouvertes pour que les rubans de plastique filandreux s'échappent de la zone de coupe à haute pression. Utiliser des outils avec trop de lèvres piège le matériau en expansion, soudant instantanément le plastique chaud directement sur la tige en acier en rotation.
Inonder la cavité interne profonde avec un liquide de refroidissement agressif à haute pression devient absolument obligatoire lors du perçage de trous profonds dans les polyamides solides. Le liquide de refroidissement lubrifie l'arête de coupe et abaisse agressivement la température localisée, empêchant le plastique de se dilater et de saisir agressivement le foret. Les techniques de perçage par à-coups brisent physiquement les copeaux continus en morceaux gérables, assurant un fonctionnement sûr et continu de la machine sans intervention humaine.
La pression de serrage introduit une autre variable terrifiante sur le sol de l'usine. Parce que les plastiques lourds restent relativement mous par rapport au métal, l'utilisation de mors d'étau en acier hydraulique lourds écrase physiquement et déforme de manière permanente le matériau brut avant même que la machine ne démarre. Les techniciens expérimentés utilisent strictement des mors en aluminium doux personnalisés et des tables à vide pour fixer doucement le matériau brut sans induire de contrainte mécanique dévastatrice.
Exiger des Blocs de Polymère Détensionnés
Pourquoi un bloc de plastique parfaitement plat se déforme-t-il et se tord-il soudainement des heures après avoir quitté la machine ?
L'enlèvement agressif de la couche externe dure d'un bloc de plastique extrudé bon marché libère une énorme tension mécanique interne piégée lors du processus de fabrication d'origine, provoquant le relâchement et la déformation physique de l'ensemble de la pièce.
Les ingénieurs en matériel doivent impérativement exiger l'utilisation de billettes de polymère détensionnées pour tout composant nécessitant une précision dimensionnelle serrée. Les polyamides liquides coulés refroidissent naturellement beaucoup plus lentement que les tiges de plastique extrudées rapidement, ce qui donne une structure hautement cristalline avec pratiquement zéro tension interne piégée. Cette chimie fondamentalement stable permet un fraisage soustractif agressif sans déclencher de déformation catastrophique en aval.
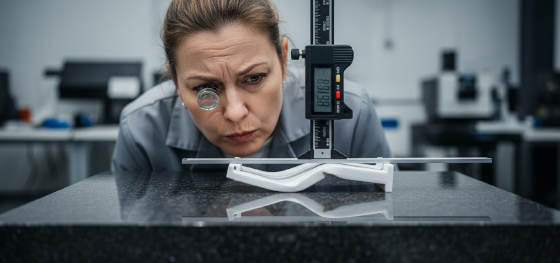
Essayer de réduire les coûts en achetant des plastiques extrudés bon marché et fortement contraints détruit activement votre budget d'outillage. La découpe de matériaux fortement contraints oblige les machinistes à effectuer plusieurs passes peu profondes et fastidieuses des deux côtés de la plaque, en retournant constamment la pièce pour équilibrer désespérément la tension qui se relâche. Cette augmentation massive du travail humain anéantit complètement toute économie initiale sur le coût des matières premières.
Les applications industrielles lourdes comme les grandes poulies de grue ou les paliers marins personnalisés exigent strictement une stabilité monolithique des matériaux. Les polyamides coulés présentent un poids moléculaire significativement plus élevé et une résistance à l'usure supérieure par rapport à leurs homologues extrudés. L'ingénierie de liaisons mécaniques lourdes nécessite pratiquement l'utilisation de ces billettes stables de qualité supérieure pour assurer une survie à long terme sous une friction cinétique brutale.
| Méthode de fabrication du polymère | Niveau de contrainte interne | Stabilité dimensionnelle pendant la coupe | Application idéale en usine |
|---|---|---|---|
| Polyamide extrudé (PA6) | Extrêmement élevé | Mauvais (Nécessite un fraisage équilibré fastidieux) | Petites rondelles à faible tolérance |
| Polyamide coulé (PA6G) | Très faible | Excellent (Maintient des ajustements serrés de roulements) | Engrenages industriels lourds |
| Polyamide coulé imprégné d'huile | Très faible | Excellente | Plaques d'usure coulissantes autolubrifiantes |
| Polyamide extrudé chargé de verre (PA66-GF30) | Élevé (Fibres abrasives) | Modéré (Détruit rapidement les outils de coupe) | Supports automobiles haute température |
Calculer les Tolérances d'Absorption d'Humidité
L'humidité ambiante élevée de l'usine modifiera-t-elle réellement les dimensions physiques d'un engrenage en plastique fini ?
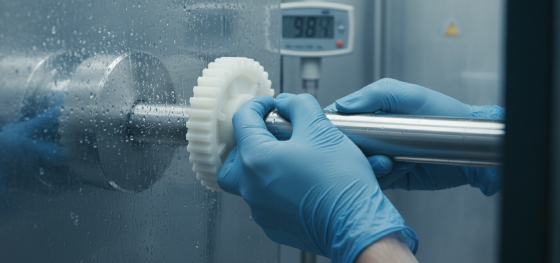
Oui. Les polyamides absorbent agressivement l'eau atmosphérique comme une éponge chimique, gonflant et dilatant physiquement leurs dimensions externes de manière significative dans des environnements très humides.
Ignorer critique tolérances d'absorption d'humidité garantit des défaillances catastrophiques lors des déploiements matériels mondiaux. Un boîtier de roulement de précision fraisé parfaitement selon les spécifications pendant un hiver sec en Amérique du Nord se grippera violemment et tombera en panne lorsqu'il sera déployé dans un environnement marin tropical très humide. Le plastique gonfle physiquement, écrasant entièrement le roulement en acier interne.
Les responsables des achats doivent rigoureusement calculer ces changements environnementaux sévères avant de verrouiller les plans CAO finaux. Les ingénieurs intelligents surdimensionnent délibérément les alésages internes et sous-dimensionnent les diamètres externes pour compenser mathématiquement cette expansion hygroscopique inévitable. Ne pas respecter cette réalité chimique rend vos rapports de contrôle qualité complètement inutiles dès que la pièce embarque sur un cargo.
Passer à des qualités hautement spécialisées comme l'acétal (Delrin) résout entièrement ce cauchemar spécifique d'humidité. L'acétal absorbe pratiquement zéro humidité atmosphérique, maintenant des dimensions impeccables au micron près, indépendamment des conditions météorologiques extérieures. Naviguer dans ces sélections de matériaux délicates distingue les équipes d'ingénierie matérielle d'élite des amateurs.
Hub JUCHENG : Dominer les Plastiques Lourds
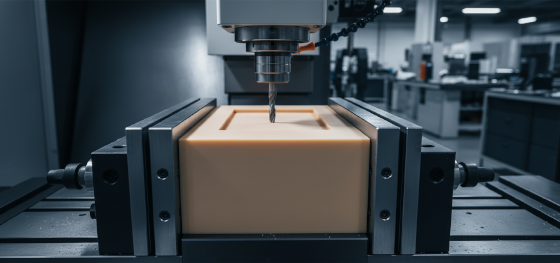
Comment les installations de précision empêchent-elles les broches à haute vitesse de faire fondre les polymères techniques sensibles ?
Les ateliers d'usinage d'élite déploient des trajectoires d'outil dynamiques hautement spécialisées combinées à des jets d'air agressifs à température contrôlée ou à un arrosage abondant pour éliminer brutalement la chaleur de la zone de coupe instantanément.
Jucheng Precision utilise strictement des billettes de polymère détensionnées de première qualité pour garantir un succès absolu pour vos assemblages mécaniques complexes. Nos programmeurs expérimentés comprennent la dynamique exacte d'évacuation des copeaux, configurant agressivement le logiciel de FAO pour enlever de grands volumes de matière sans induire de choc thermique dangereux.
Effectuer des revues critiques de vos tolérances d'absorption d'humidité reste une étape obligatoire dans nos audits rigoureux de conception pour la fabrication (DFM). Exploiter une vaste flotte de 150 machines à 5 axes garantit que nous possédons le matériel nécessaire et l'expertise approfondie en science des matériaux pour livrer des composants impeccables, prêts pour la vente au détail, qui survivent aux environnements industriels les plus hostiles.
Questions Fréquemment Posées : Physique des Polymères
Une fraise en rotation peut-elle créer un coin carré interne parfaitement net à l'intérieur d'une poche en plastique épais ?
C'est physiquement impossible. Les outils de coupe ronds laissent mathématiquement un rayon interne correspondant à leur propre diamètre physique. Les ingénieurs matériels doivent intelligemment concevoir des évidements spéciaux en forme d'os de chien dans le fichier CAO pour permettre aux composants d'accouplement carrés de s'ajuster correctement.
Est-il sûr de tarauder aveuglément des filetages extrêmement profonds directement dans un bloc de polymère solide ?
Couper des filetages tranchants directement dans le plastique crée d'énormes concentrateurs de contraintes qui se dénudent instantanément sous un couple élevé. La fixation d'enceintes électroniques à haute charge nécessite absolument la fusion physique d'inserts chauffés en laiton par ultrasons directement dans les parois du polymère pour une puissance de maintien permanente.
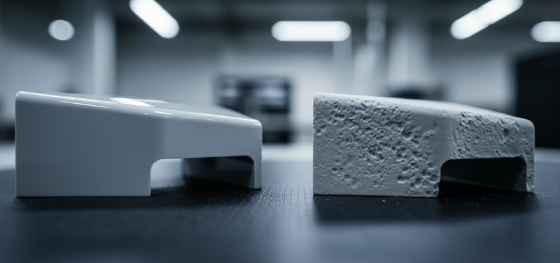
Le sablage aux billes améliore-t-il l'état de surface cosmétique d'une pièce en polyamide fraîchement fraisée ?
En fait, il le ruine gravement. Le sablage abrasif aux billes pique sévèrement la surface plastique molle, incrustant des éclats de verre microscopiques directement dans le matériau et laissant un résidu blanc crayeux laid. Pour restaurer la clarté optique ou une douceur premium, des techniques hautement spécialisées de polissage chimique en phase vapeur ou de polissage manuel sont nécessaires.

