


La mise à l'échelle du matériel pour une flotte de livraison autonome ou une console de diagnostic médical haut de gamme en [2026] se heurte souvent à un mur financier : le coût des moules en acier massifs. Lorsqu'une pièce d'enceinte dépasse 1 000 mm de longueur, les forces de serrage requises pour le moulage par injection haute pression traditionnel peuvent atteindre des milliers de tonnes, faisant grimper les budgets d'outillage dans la fourchette à six chiffres. Le procédé de moulage par injection réaction offre une échappatoire physique sophistiquée à ce piège économique. En utilisant le moulage par injection réaction basse pression, les ingénieurs peuvent fabriquer des composants structurels surdimensionnés avec des finitions de surface haute fidélité tout en utilisant un outillage en aluminium nettement plus abordable.

La basse pression dans le monde des polymères thermodurcissables n'est pas un compromis sur la qualité ; c'est une optimisation de la dynamique des fluides. Étant donné que les composants liquides A et B s'écoulent avec la viscosité de l'eau avant de réticuler, ils n'exercent pas les forces hydrauliques violentes que l'on trouve dans les cycles thermoplastiques fondus. Jucheng Precision répond à ces défis de fabrication grand format en fournissant des Services de moulage de polyuréthane de haute qualité qui privilégient la stabilité dimensionnelle et des coûts de NRE faibles. Nous livrons des pièces qui dépassent la fragilité des prototypes pour offrir la rigidité "prête pour la production" que les secteurs médical, automobile et robotique exigent de leur chaîne d'approvisionnement à Shenzhen.
Opérant au sein du pôle de fabrication de précision de Shenzhen, JUCHENG sert de conseiller technique pour les OEM mondiaux qui naviguent dans la transition des prototypes Alpha aux séries pilotes Beta. Nous transformons des fichiers d'ingénierie complexes en coques validées à grande échelle en aussi peu que 15 jours ouvrables. Ce guide explore les normes de pression essentielles, la logique financière de l'outillage en aluminium et l'élimination des contraintes internes requises pour maîtriser le moulage par injection réaction basse pression afin de garantir que votre innovation évolue sans les pénalités financières écrasantes du moulage haute pression conventionnel.
Définir la basse pression : pourquoi 100 PSI est le nombre magique ?
Données techniques : comparaison des coûts d'outillage et des forces de serrage
Liberté d'outillage : pourquoi la basse pression permet-elle les moules en aluminium ?
Normes de qualité : élimination des contraintes internes dans les pièces géantes
JUCHENG : le pôle de Shenzhen pour le RIM basse pression surdimensionné
FAQ : Logistique et économie du moulage basse pression
Définir la basse pression : pourquoi 100 PSI est le nombre magique ?
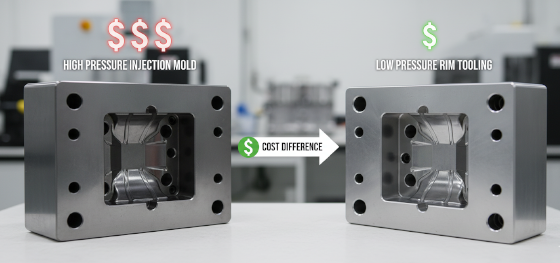
L'intégrité mécanique des grandes pièces en plastique est souvent ruinée par la pression même utilisée pour les créer. Dans le moulage par injection réaction basse pression, la pression interne de la cavité reste généralement inférieure à 100 psi (7 bar). Pour contexte, le moulage par injection haute pression traditionnel peut atteindre 15 000 à 20 000 psi. Cette réduction de pression de 99 % change fondamentalement l'ingénierie du moule et de la pièce elle-même. Parce que le polymère liquide ne " martèle " pas les parois du moule, le risque de déformation de la pièce et d'usure de l'outillage est pratiquement éliminé, permettant la production constante de pièces de 2 mètres de long mais seulement 3 mm d'épaisseur.
Comment la basse pression améliore-t-elle la qualité des pièces ?
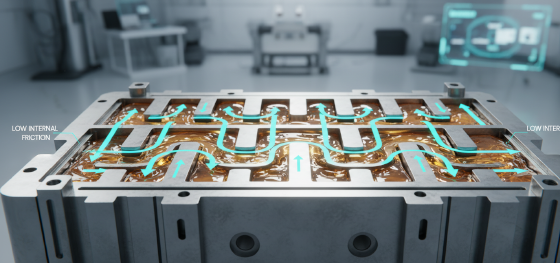
Elle permet un écoulement laminaire, qui empêche le piégeage d'air turbulent et les " lignes de soudure " qui affaiblissent les pièces moulées à haute pression sur de grandes portées.
La fluidité est le principal moteur de cette capacité basse pression. Les composants polyuréthane A et B sont injectés sous forme de liquides à faible viscosité qui réagissent chimiquement à l'intérieur du moule. JUCHENG utilise des systèmes de coulée spécialisés qui permettent au matériau de remplir les nervures et bossages internes complexes avant que le " pic exothermique " ne commence à solidifier la pièce. Cela garantit que chaque coin d'une coque de scanner de diagnostic ou d'un capot de tracteur est rempli à 100 % de polymère solide, offrant la " densité bionique " requise pour une utilisation sur le terrain à long terme sur le marché [2026].
Les exigences de force de serrage sont le deuxième avantage de la norme de 100 psi. Dans le moulage traditionnel, une pièce avec 500 pouces carrés de surface nécessiterait une presse de 2 500 tonnes pour rester fermée. Avec le moulage par injection réaction basse pression, la même pièce ne nécessite qu'une fraction de cette force. L'installation de JUCHENG à Shenzhen utilise des presses RIM à haute efficacité qui peuvent gérer des moules surdimensionnés sans la consommation d'énergie massive ou les frais généraux des presses industrielles lourdes. Cette efficacité est directement transmise à nos clients grâce à des prix unitaires plus bas et des temps de configuration plus rapides pour les séries de volume faible à moyen.
Données techniques : comparaison des coûts d'outillage et des forces de serrage
Choisir la bonne voie de fabrication pour vos essais bêta dépend du point mort financier entre l'outillage et le coût unitaire. Bien que l'impression 3D n'ait pas de coût d'outillage, son coût unitaire est astronomique à l'échelle. Jucheng Precision fournit des consultations techniques pour vous aider à identifier quand passer aux services de moulage en polyuréthane. Le tableau suivant compare les variables opérationnelles et financières essentielles du processus de moulage par injection réaction par rapport au moulage haute pression conventionnel pour une enceinte de 1 mètre.
| Variable | RIM basse pression | Injection conventionnelle | Impact budgétaire |
|---|---|---|---|
| Matériau du moule | Aluminium usiné | Acier P20 trempé | Réduction de 70 % des frais de développement |
| Force de serrage | 50 - 150 tonnes | 2,000 - 3,500 Tons | Enables Massive Parts |
| Wall Flexibility | Variable (3 - 25mm) | Uniform (2 - 4mm) | Integrated Structural Ribs |
| Délai d'outillage | 2 à 3 semaines | 8 - 12 semaines | Faster Time-to-Market |
The ability to use aluminum molds is the "Game Changer" for startups. Because aluminum is three times faster to CNC machine than hardened steel, JUCHENG can deliver T1 samples of a large robot chassis enclosure in a fraction of the time. Furthermore, aluminum’s superior thermal conductivity ensures more uniform cooling during the exothermic reaction, which is the secret to achieving the mirror-flat surfaces required for high-gloss medical finishes. By choosing Services de moulage de polyuréthane early in the development cycle, you preserve your R&D budget for critical software and sensor integration.
Liberté d'outillage : pourquoi la basse pression permet-elle les moules en aluminium ?

Engineering freedom in [2026] hardware is often restricted by the rigidity of steel. In moulage par injection réaction basse pression, the lack of abrasive high-pressure melt-flow means the tool faces very little physical stress. JUCHENG utilizes aerospace-grade 7075-T6 aluminum for our RIM molds. This alloy provides the surface hardness needed for VDI texturing while remaining easy to modify if the part design changes between Beta 1 and Beta 2 trials. If your engineering team realizes a sensor mounting hole needs to move by 10mm, JUCHENG can weld and re-machine the aluminum mold in 48 hours, a process that would be impossible with hardened steel.
Can aluminum molds produce 5,000 parts?
Yes. Under the low-stress conditions of the RIM cycle, aluminum tools can maintain sub-millimeter tolerances for up to 10,000 shots before requiring refurbishment.
Complex side-actions and cam-slides are more affordable in aluminum. For robot enclosures with undercut features or integrated cable exits, the mold must move in multiple directions. JUCHENG’s 5-axis CNC machining centers allow us to create these complex moving parts within the mold base with micron-level precision. This means you don't have to "Design for Molding" by removing all your complex internal features; you can "Design for Function" and let JUCHENG’s advanced tooling department handle the geometry. This capability is essential for pièces de robot industriel where internal space is at a premium.
Thermal regulation of the tool is the final advantage. Because aluminum dissipates heat quickly, JUCHENG can run shorter cycle times for large parts. We integrate complex water-cooling circuits directly into the mold cavity and core. This active temperature management ensures that the exothermic reaction is controlled, preventing the localized "Hot Spots" that cause sink marks or brittle zones in inferior molding setups. Our Shenzhen hub manages these variables via automated PLC controllers, ensuring that part #1 is identical to part #5,000 in both dimension and chemical properties.
Normes de qualité : élimination des contraintes internes dans les pièces géantes

Residual internal stress is the silent killer of large plastic assemblies. When molten plastic is forced into a mold under high pressure, the polymer chains are "stretched" and frozen in place. Over weeks or months, these chains want to relax, leading to the "potato-chipping" warpage that ruins door fits and gasket seals. moulage par injection réaction basse pression eliminates this failure mode. Because the liquid polymer cross-links chemically at low pressure, the parts are essentially "Stress-Free" from the moment they are demolded. This makes RIM the only viable choice for 1.5-meter long diagnostic console panels that must remain perfectly flat for their 10-year service life.
How to ensure zero-warpage on large panels?
Utilize low-pressure liquid chemistry to ensure isotropic shrinkage and uniform cooling across the entire part surface.
Isotropic strength is a secondary byproduct of stress-free molding. In pièces de robot industriel, components are often subjected to multi-directional loads. Injection-molded parts are often weaker along the "flow line" because of molecular orientation. RIM parts have equal strength in all directions because the chemical reaction happens uniformly throughout the liquid mass. JUCHENG utilizes this property to produce structural robot skeletons and heavy-duty agricultural fenders that can absorb hammer-like impacts without cracking, even in the freezing temperatures of a winter harvest.
Precision at the parting line is the third benefit. Because the cavity pressure is so low, there is very little "Mold Blow" (the mold plates pushing apart). JUCHENG machines our mold parting lines to +/- 0.02mm, ensuring that the "Flash" is kept to a microscopic film. This reduces the labor-intensive post-processing and hand-trimming required for large parts, ensuring that the critical gasket surfaces for IP67 sealing are as-molded and dimensionally perfect. By delivering hardware with "Locked-In" geometry, JUCHENG allows your assembly team to focus on the high-value AI integration rather than manual hardware adjustments.
JUCHENG : le pôle de Shenzhen pour le RIM basse pression surdimensionné

Dominating the [2026] large-format hardware market requires a partner that can scale from a single hand-finished prototype to a commercial deployment of 5,000 units without losing a micron of momentum. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance moulage par injection réaction basse pression enclosures and structural robot prototype components with industry-leading speed. We provide a "Bridge to Production" that ensures your innovations move from concept to pilot run with 100% chemical and dimensional confidence.
Integrating your structural design with JUCHENG’s expertise ensures that your hardware survives the "First-Field Contact" and moves into mass adoption. We offer comprehensive DFM reviews within 24 hours, identifying potential thermal-expansion risks or machining bottlenecks in your design before they become field failures. Whether you are building an autonomous vineyard scout or a multi-part MRI housing, Jucheng Precision provides the rigid, precise, and *chemically optimized* foundations that keep your innovation moving through the high-stakes cycles and the years of hard labor.
Our facility is equipped with 150+ CNC machines and dedicated oversized RIM presses, allowing us to manage the entire hardware lifecycle in one location. We manage the complexity of multi-component chemistry and robotic post-trimming so your engineering team can focus on the system integration and the software. By combining Shenzhen's speed with industrial-grade material verification and global ISO 13485 standards, JUCHENG remains the preferred partner for the world's most aggressive Services de moulage de polyuréthane les plus agressifs au monde. Contactez-nous dès aujourd'hui pour démarrer votre prochain projet.
FAQ : Logistique et économie du moulage basse pression

Why is low pressure better for 500 robot shells?
It allows for aluminum molds that are 70% cheaper and 3x faster to build than steel injection tools.
What is the typical cavity pressure for a large RIM part?
Cavity pressures are typically between 40 and 80 psi, preventing the internal stress found in high-pressure molding.
Can Low-Pressure RIM achieve Class-A automotive finishes?
Yes. The lack of internal stress ensures perfectly flat surfaces that are ideal for high-gloss painting and branding.
How do you handle sensor mounting in large shells?
We integrate precision CNC-machined metal inserts directly into the low-pressure mold for +/- 0.1mm registration.
What is the lead time for a 1-meter aluminum RIM tool?
Custom aluminum RIM molds are typically completed and delivering parts in 15 to 20 business days.
Tooling debt and warped enclosures are absolute innovation killers for large-scale robotics. Partnering with Jucheng Precision ensures that your functional iterations are built with the stress-free procédé de moulage par injection réaction and specialized moulage par injection réaction basse pression techniques the industry demands. Reach out to our Shenzhen manufacturing hub today for a complete DFM review and build the unyielding foundation your autonomous fleet requires.

