


L'usinage de blocs massifs d'aluminium solide pour abriter un énorme analyseur de sang garantit une ruine financière. Les équipes d'approvisionnement qui développent des équipements de diagnostic à faible volume se heurtent constamment à un mur de fabrication brutal. Payer des centaines de milliers de dollars pour des moules d'injection en acier lourd n'a aucun sens mathématique lorsque votre demande totale sur le marché plafonne à cinquante unités par an. Spécifier un boîtier d'instrument de laboratoire personnalisé fabriqué grâce à une chimie avancée des polymères comble parfaitement cet énorme écart financier.

Des protocoles de stérilisation stricts dictent vos taux de survie des matériaux dans les cliniques professionnelles. Les infirmières essuient ces machines massives quotidiennement avec de l'eau de Javel très agressive et de l'alcool industriel. Déployer des plastiques bon marché imprimés par filament garantit que les produits chimiques feront fondre instantanément la surface poreuse, créant des pièges bactériens microscopiques. Concevoir un prototype de boîtier industriel supérieur grâce au moulage chimique empêche complètement ce dangereux bio-risque.
Contourner l'outillage en acier coûteux nécessite de maîtriser la physique alternative des polymères liquides. Explorons pourquoi le mélange par réaction domine les grands boîtiers médicaux, comment le silicone flexible soutient les appareils de paillasse, et pourquoi l'intégration d'une finition clé en main professionnelle sécurise votre esthétique clinique.
contenu :
Résistance chimique : Survivre à une stérilisation agressive
Moulage par injection réaction : Conquérir les formes massives
Moulage sous vide : Perfectionner les appareils de paillasse
Hub clé en main : Esthétique médicale sans poussière
FAQ : Réponses honnêtes sur les indices EMI et de résistance au feu
Résistance chimique : Survivre à une stérilisation agressive
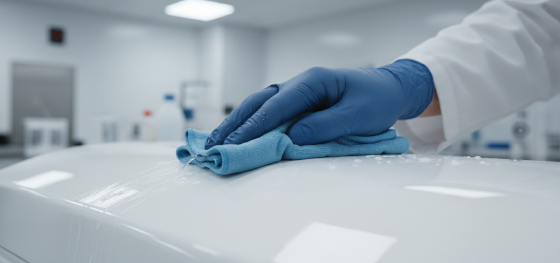
Pourquoi les plastiques commerciaux standard échouent-ils lamentablement dans les environnements hospitaliers ?
Les polymères de base se dégradent physiquement et se décolorent lorsqu'ils sont constamment bombardés par des désinfectants caustiques de qualité hospitalière, laissant l'extérieur paraître terriblement insalubre et structurellement compromis.
La formulation de mélanges de polyuréthane spécialisés garantit une immunité chimique absolue. Produire vos boîtiers avec ces liquides techniques crée une peau extérieure remarquablement dense et non poreuse qui repousse activement les agents de nettoyage biologiques corrosifs.
Maintenir une esthétique blanche stérile et impeccable reste non négociable pour les marques médicales. Les coques en polymère lisses et aux courbes organiques permettent aux techniciens d'essuyer instantanément les contaminants dangereux sans accrocher leurs chiffons de nettoyage sur les lignes de couche rugueuses de fabrication.
Moulage par injection réaction : Conquérir les formes massives
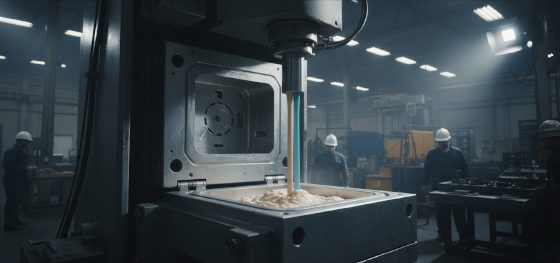
Comment les usines produisent-elles des boîtiers de deux mètres de haut sans acheter de moules en acier massifs ?
Le mélange de deux polymères liquides hautement réactifs à l'intérieur d'un outil en aluminium à faible coût déclenche une expansion rapide qui remplit sans effort des cavités géantes.
Les presses à injection traditionnelles ne peuvent physiquement pas pomper le plastique fondu assez loin pour créer de grands panneaux médicaux avant que le matériau ne gèle. La technologie de réaction utilise une viscosité liquide semblable à l'eau, permettant aux produits chimiques de s'écouler parfaitement sur de vastes surfaces.
Réduire votre facture initiale d'outillage NRE représente le principal avantage commercial de cette technique. Comme la pression interne de la cavité reste incroyablement basse, les usines sculptent les moules dans du métal bon marché ou des alliages époxy, réduisant votre dette d'outillage initiale de quatre-vingts pour cent.
Moulage sous vide : Perfectionner les appareils de paillasse
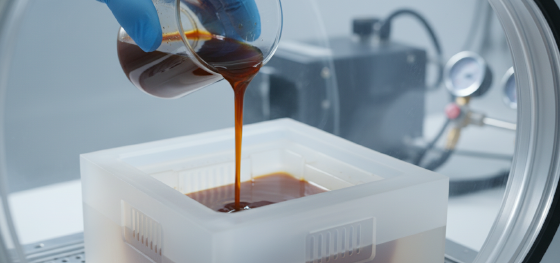
Quelle méthode de fabrication convient le mieux aux petits lots d'outils de diagnostic compacts ?
Verser du polyuréthane liquide dans des moules maîtres en silicone flexibles sous vide poussé reproduit parfaitement la qualité du moulage par injection pour les séries pilotes de vingt à cinquante unités.
Obtenir un financement en capital-risque nécessite de présenter du matériel qui semble complètement prêt pour le commerce de détail. La réplication flexible offre une perfection cosmétique à couper le souffle, capturant les détails microscopiques des logos et les grilles de ventilation nettes que les imprimantes standard ne peuvent tout simplement pas imiter.
La protection des capteurs internes fragiles repose sur cette qualité de boîtier exacte. La combinaison de cette stratégie polymère avec un robuste interne boîtier d'équipement de mesure usiné dans du métal massif crée la défense hybride ultime contre les déversements chimiques et les secousses cinétiques de l'usine.
Hub clé en main : Esthétique médicale sans poussière

Pourquoi devez-vous peindre et sérigraphier vos boîtiers médicaux dans la même usine exactement ?
L'expédition de coques en polymère nu à travers la ville expose les surfaces poreuses à la poussière et à l'humidité agressives, garantissant d'énormes cloques esthétiques lorsque la couche de peinture stérile finale durcit.
L'exploitation de notre vaste centre de fabrication de précision clé en main élimine complètement ce cauchemar logistique. Nous versons les produits chimiques bruts, appliquons la peinture polyuréthane blanche de qualité médicale et sérigraphions votre image de marque d'entreprise exacte de manière transparente sous un même toit.
Arrêtez de payer pour des lots rejetés de matériel médical laid et qui pèle. Envoyez vos grands assemblages CAO à notre département d'ingénierie dès aujourd'hui pour un audit structurel rigoureux, garantissant des coques de diagnostic impeccables et prêtes pour l'hôpital.
FAQ : Réponses honnêtes sur les indices EMI et de résistance au feu
Ces boîtiers en polymère liquide peuvent-ils atteindre des indices de retardateur de flamme UL94-V0 stricts ?
Absolument. Les chimistes métallurgistes mélangent activement des additifs ignifuges spécialisés directement dans la résine liquide brute avant le coulage, garantissant que le matériel final réussit les audits de sécurité incendie commerciaux sévères.
Comment bloquer les interférences électromagnétiques à l'aide de coques médicales en plastique ?
Les polymères ne possèdent naturellement pas de capacités de blindage radio. Les techniciens pulvérisent de la peinture de blindage conductrice en cuivre ou en nickel directement sur les parois intérieures du boîtier, créant ainsi une puissante cage de Faraday interne.
L'intégration de supports CNC en métal lourd dans le plastique provoquera-t-elle des défaillances structurelles ?
Non. Nous moulons systématiquement des inserts filetés métalliques solides et des joints structurels robustes directement dans la matrice en polyuréthane, fusionnant harmonieusement l'esthétique des polymères avec une rigidité soustractive inébranlable.
Combien de copies exactes un seul moule en silicone sous vide peut-il produire ?
Des réactions chimiques agressives dégradent lentement le matériau en silicone flexible. Les moules maîtres uniques produisent généralement vingt à vingt-cinq copies impeccables en polyuréthane avant que nos techniciens ne doivent couler un outil de remplacement.

