


Le frottement géométrique reste le saboteur silencieux des lignes de production automatisées. Dans le monde à grande vitesse de la fabrication sous haute pression, la transition d'une pièce en plastique de l'état liquide à l'intérieur d'une cavité en acier à un objet solide sur un tapis roulant est un événement physique violent. Si les parois latérales de votre pièce sont parfaitement verticales, le joint sous vide créé entre le plastique en retrait et l'acier poli devient incassable. Le résultat est un cauchemar de production : des pièces qui collent, des éjecteurs qui traversent les surfaces, et le " bang " audible d'un moule qui lutte pour libérer son contenu. Surmonter cet obstacle physique nécessite l'application sans compromis d'un Conception de moulage par injection cadre, spécifiquement la mise en œuvre d'un guide des angles de dépouille pour le moulage par injection. précis. La dépouille est le lubrifiant de la géométrie ; c'est la conicité calculée qui brise la tension superficielle et permet à un composant de glisser hors de sa cage métallique sans une seule imperfection de surface. Jucheng Precision reconnaît que la dépouille n'est pas une suggestion—c'est un contrat technique obligatoire pour le succès de la fabrication.
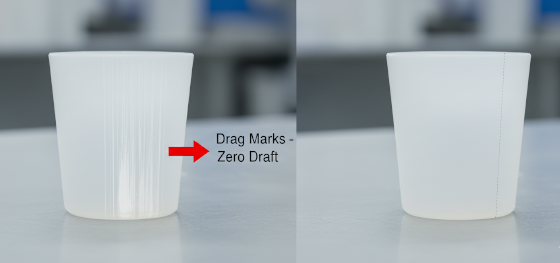
La souveraineté de la fabrication dicte que chaque degré de conicité mérite sa place sur la feuille de devis. Concevoir avec une dépouille nulle est une faute d'ingénierie qui conduit à des " marques de traînée "—des cicatrices verticales disgracieuses qui ruinent les surfaces cosmétiques et compromettent l'intégrité structurelle. Chez Jucheng Precision, nous ne nous contentons pas de " couper de l'acier " ; nous effectuons un audit chirurgical de vos fichiers CAO 3D. Nos ingénieurs recherchent le " chemin de démoulage ", identifiant où le plastique en refroidissement saisira le noyau du moule avec le plus d'intensité. Ce guide déconstruit la physique de la règle du 1 degré, la relation critique entre la texture de surface et la pente, et les conséquences catastrophiques d'ignorer ces lois fondamentales. Nous fournissons l'assurance de fabrication nécessaire pour garantir que vos pièces arrivent prêtes pour la vente au détail, non marquées par le processus de leur propre naissance.
Physique de la conicité : Définition de l'angle de dépouille
Normes d'ingénierie : Règles générales empiriques
Souveraineté de la texture : Règles de dépouille pour VDI et Mold-Tech
Anatomie de l'échec : Conséquences d'une dépouille inadéquate
Protocole JUCHENG : L'audit automatisé de la dépouille
Physique de la conicité : Définition de l'angle de dépouille
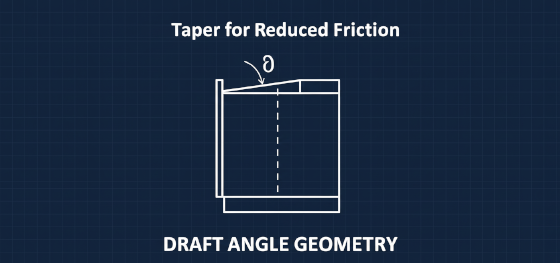
La gestion du frottement commence à la planche à dessin. Un angle de dépouille est une légère conicité appliquée aux parois latérales d'une pièce, orientée dans la direction de l'ouverture du moule. Pensez-y comme à un gobelet conique : parce que le haut est plus large que la base, il glisse hors d'une pile sans effort. Un gobelet parfaitement cylindrique, en revanche, nécessiterait une force importante pour se séparer. Dans Conception de moulage par injection, lorsque le polymère fondu refroidit, il se rétracte. Ce retrait fait que le plastique s'enroule étroitement autour du " noyau " du moule (le côté B de l'outil). Sans angle de dépouille, chaque millimètre de la hauteur de la pièce doit être traîné contre la surface en acier lors de l'éjection. Ce frottement constant métal-sur-plastique génère de la chaleur et des contraintes mécaniques. En appliquant ne serait-ce qu'une pente de 0,5 degré, la pièce n'est en contact avec l'acier que pendant les premiers microns de déplacement. Une fois que les éjecteurs poussent, la pièce se " libère " immédiatement de la surface, flottant dans la cavité et assurant un démoulage lisse et sans dommage. Ce découplage physique est le secret d'une fabrication à haut rendement.
Normes d'ingénierie : Règles générales empiriques
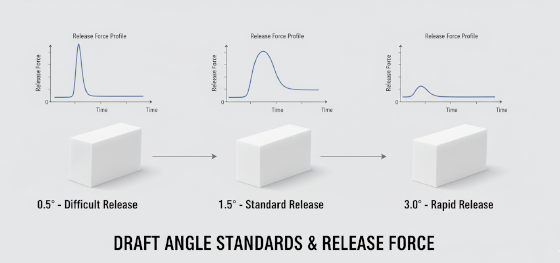
Des normes universelles existent pour protéger votre projet du " facteur de collage ". Un professionnel guide des angles de dépouille pour le moulage par injection mandates a minimum of 1.0 degree on all "A-side" (external) cosmetic surfaces. This is the baseline for smooth, non-textured plastic. However, elite designs often aim for 1.5 to 2.0 degrees to accommodate faster cycle times and reduce the risk of stress whitening around deep mounting bosses. On the "B-side" (internal features like ribs and bosses), draft is even more critical because the plastic shrinks onto these features. Here, a minimum of 0.5 degrees per side is required just to prevent the part from seizing the mold. Jucheng Precision technicians evaluate your material choice—Nylon, for instance, shrinks aggressively and requires more draft than a stable material like ABS. If your design features deep "Zero-Draft" pockets, we may be forced to utilize expensive EDM finishing to reduce friction, driving up your tooling costs. Adhering to these standard ratios ensures that your part doesn't just look good in CAD, but functions reliably on a million-shot production run.
Souveraineté de la texture : Règles de dépouille pour VDI et Mold-Tech
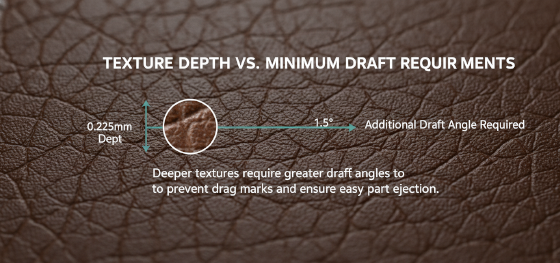
Surface grain acts as a mechanical anchor that defies ejection. If your design specifies a VDI 3400 spark texture or a Mold-Tech leather grain, the "smooth plastic" rules no longer apply. These textures consist of thousands of microscopic pits and valleys etched into the steel. During injection, the plastic is forced into these valleys, creating a high-friction interlocking interface. An guide des angles de dépouille pour le moulage par injection for textured parts must account for the depth of this grain. The industry rule is absolute: for every 0.025mm (0.001 inch) of texture depth, you must add 1.5 degrees of draft to the wall. A heavy leather texture might require a staggering 5 to 7 degrees of taper to release without "Scuffing" the grain. Ignoring this leads to "Shearing"—where the steel effectively grinds the texture off the plastic part during ejection, resulting in shiny, bald spots on your Class-A surfaces. Jucheng Precision partners with the world's leading grain houses to ensure your cosmetic intent is backed by the geometric slope needed to maintain it.
Anatomie de l'échec : Conséquences d'une dépouille inadéquate
Visual and structural defects are the inevitable children of vertical sidewalls. The most prevalent symptom of inadequate draft is "Drag Marks"—vertical, rhythmic scratches that occur as the part is forced out of the cavity. These marks are not just cosmetic; they are stress risers that can lead to premature cracking in ruggedized housings. Furthermore, inadequate draft forces the "Ejector System" to work harder. In extreme cases, the ejection pins will "Punch Through" the part or cause "Stress Whitening" (crazing) on the opposite side as they struggle to overcome the vacuum seal. This increased mechanical violence also warps the part, as it is still warm and ductile when the pins strike. You end up with a component that is dimensionally out of spec simply because it couldn't exit the tool cleanly. By following the guide des angles de dépouille pour le moulage par injection, you remove this manufacturing hostility, ensuring that every cycle is smooth, every part is pristine, and your tool lasts for its intended lifecycle without suffering from excessive surface wear.
Protocole JUCHENG : L'audit automatisé de la dépouille
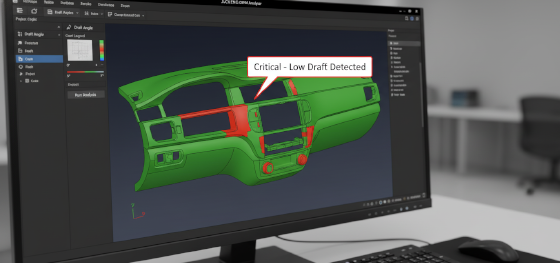
Engineering success at Jucheng Precision is built on the foundation of the proactive DFM audit. We do not wait for the tool to fail during trials; we catch draft issues in the digital space. When you submit a 3D STEP file to our facility, our engineers run an automated "Draft Analysis." This software color-codes your part: green for safe angles, yellow for marginal slopes, and bright red for "Zero or Negative Draft" zones. This digital foresight allows us to propose minor geometry tweaks—such as shifting a parting line or tapering a rib—before a single block of steel is machined. Our integrated facility, equipped with over 150 CNC machines, ensures that the complex tapers we propose are cut with absolute fidelity. Stop guessing if your part will release. Not sure if your wall thickness is uniform or your draft angles are correct? Upload your 3D CAD file to JUCHENG today for a Free DFM Review. Our experts will catch tooling issues before they cost you money, ensuring your transition to mass production is seamless and profitable.

