


Chaque centimètre cube de matériau à l'intérieur d'une pièce fonctionnelle est une ligne sur votre facture de production. Dans le monde à enjeux élevés de la fabrication additive, " solide " est souvent synonyme de " gaspilleur ". Contrairement à l'usinage CNC traditionnel, où le coût est déterminé par le temps nécessaire pour enlever le métal, les dépenses d'impression 3D sont fondamentalement proportionnelles au volume de matériau consommé. Si vous concevez un boîtier de la taille d'une paume avec une section transversale interne solide de 20 mm, vous payez effectivement pour cacher de la résine technique ou de la poudre de nylon coûteuses là où personne ne les verra ni ne les utilisera. C'est pourquoi Creuser des modèles 3D pour réduire les coûts est le levier le plus efficace qu'un ingénieur puisse actionner pour optimiser le retour sur investissement d'un projet. Cependant, le creusement n'est pas une simple tâche consistant à cliquer sur un bouton dans la CAO ; c'est une opération technique qui introduit de nouveaux risques physiques, de l'instabilité structurelle au dangereux effet de " ventouse ".
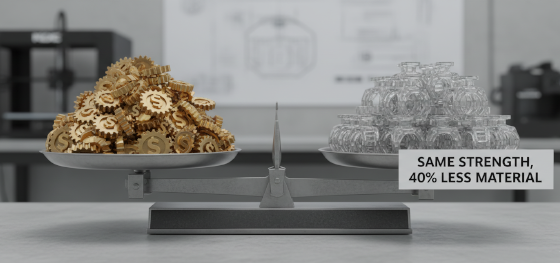
Chez Jucheng Precision, nous considérons conception d'impression 3D comme une discipline d'efficacité volumétrique. Nous comprenons que pour une startup construisant un dispositif médical portable ou une entreprise aérospatiale prototypant un boîtier de satellite, une réduction de 40 % du matériau peut faire la différence entre un produit viable et un projet annulé. Mais une pièce creusée sans ingénierie appropriée est un passif. La résine non durcie piégée peut entraîner des fissures retardées, et la poudre non frittée peut agir comme un dissipateur thermique indésirable qui déforme l'ensemble de l'assemblage. Ce guide va au-delà des tutoriels de base pour explorer les mécanismes réels de l'optimisation des coques, la physique critique des trous d'évacuation, et pourquoi les protocoles DFM intégrés de JUCHENG garantissent que vos conceptions creusées sont aussi structurellement solides qu'économiquement avantageuses.
La rentabilité dans la production 3D se gagne en maîtrisant le vide interne. Vous ne faites pas seulement des économies ; vous concevez un composant plus léger, plus rapide à imprimer et plus stable. Que vous travailliez avec des résines SLA de haute pureté ou des nylons MJF renforcés, comprendre la logique du creusement est essentiel. Décomposons les piliers techniques de la réduction volumétrique et voyons comment la prévoyance technique peut verrouiller l'intégrité de vos conceptions les plus ambitieuses dans une réalité physique et rentable.
Économie volumétrique : réduire la masse pour économiser le budget
Pièges internes : pourquoi les trous d'évacuation sont obligatoires
Coque structurelle : optimisation des parois pour les conceptions creuses
Risques technologiques : ventouses et gâteaux thermiques
Auto-support géométrique : stratégie de treillis interne
Logique de devis de JUCHENG : comparaison du retour sur investissement entre solide et creusé
Économie volumétrique : réduire la masse pour économiser le budget
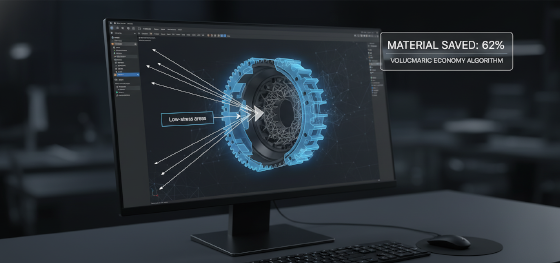
Le principal moteur économique du Creuser des modèles 3D pour réduire les coûts est la réduction directe de la consommation de matière première. Dans la fabrication additive, contrairement au fraisage CNC, vous payez pour ce qui reste sur le plateau de construction, pas pour ce qui est enlevé. Un cube de 100 mm imprimé solide en résine haute performance pourrait coûter 400 € rien qu'en matériau. Ce même cube, creusé avec une épaisseur de paroi de 3 mm, ne consomme que 20 % de ce matériau, réduisant instantanément le coût de 320 €. Ce calcul s'applique à presque tous les polymères haut de gamme, des résines proches du PEEK d'usinage aux nylons chargés de carbone utilisés dans les matériaux d'impression 3D marché.
Au-delà du prix de la résine brute, l'évidement impacte également l'efficacité du "Temps de Broche". Dans des technologies comme le FDM ou le DMLS, moins de chemins pour le laser ou la buse à tracer signifient des temps de construction plus courts. Bien que les temps de construction SLA soient largement déterminés par la hauteur, réduire le volume de matière par couche réduit la chaleur exothermique générée lors du durcissement, ce qui conduit à une meilleure stabilité dimensionnelle. Chez JUCHENG, nous exploitons ces économies volumétriques pour offrir à nos clients des délais plus compétitifs. Nous traitons chaque vide interne comme une victoire financière, garantissant que votre budget est alloué aux surfaces qui comptent—les parois fonctionnelles et les ajustements d'assemblage—plutôt qu'au poids mort d'un noyau solide. En optimisant la masse de votre composant, vous n'économisez pas seulement des centimes ; vous réingénériez l'économie de l'ensemble de votre lancement de produit.
Pièges internes : pourquoi les trous d'évacuation sont obligatoires
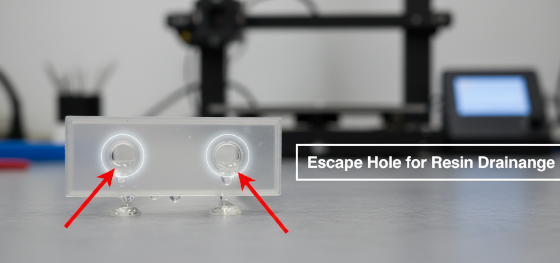
Créer une cavité évidée est un échec d'ingénierie si vous ne prévoyez pas un moyen pour le matériau piégé de s'échapper. Dans le conception d'impression 3D cycle, le concept de "Volume Piégé" est la cause principale des rebuts en post-traitement. Dans l'impression SLA ou DLP, un espace creux fermé piégera de la résine liquide non durcie à l'intérieur. Une fois que la pièce passe dans la chambre de post-durcissement, ce liquide piégé se dilatera sous la chaleur UV, provoquant l'explosion de la pièce ou le développement de fissures "suintantes" par lesquelles la résine finit par s'échapper. De même, dans les systèmes à lit de poudre comme le SLS ou le MJF, la poudre de nylon piégée restera à l'intérieur de la pièce, agissant effectivement comme un noyau solide et annulant tout avantage de réduction de poids.
Pour réaliser Creuser des modèles 3D pour réduire les coûts en toute sécurité, vous DEVEZ concevoir des "Trous d'Évacuation" dans votre pièce. Chez JUCHENG, nous recommandons un diamètre de trou minimum de 3mm à 5mm pour permettre un drainage et une circulation d'air efficaces pendant l'étape de nettoyage. Nous suggérons de placer au moins deux trous : un pour permettre au fluide ou à la poudre de sortir, et un autre pour permettre à l'air d'entrer (empêchant un verrouillage sous vide). Idéalement, ces trous devraient être placés dans des zones non cosmétiques ou intégrés dans la conception fonctionnelle, comme un point de montage caché. Sans ces évents, votre pièce évidée "économique" devient un bio-risque chimique ou un bloc lourd de poudre cuite. Nous effectuons un "Audit de Piège" obligatoire lors de nos revues DFM pour identifier ces chambres scellées, garantissant que vos conceptions sont optimisées pour un état final propre, sec et stable.
Coque structurelle : optimisation des parois pour les conceptions creuses
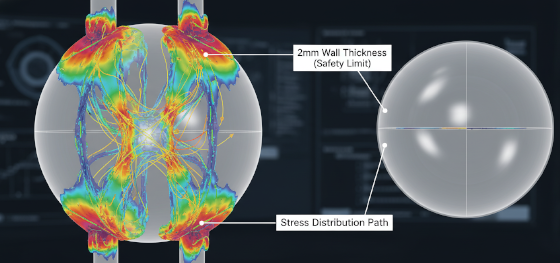
Jusqu'où pouvez-vous aller mince avant que la pièce ne s'effondre sous son propre poids ? C'est le numéro de haute voltige structurelle de l'évidement fonctionnel. Si les parois sont trop épaisses, vous n'avez pas économisé assez de matière pour justifier l'effort. Si elles sont trop fines, la pièce sera fragile, sujette au gauchissement pendant la phase de refroidissement, ou échouera la première fois qu'elle sera tombée. Dans conception d'impression 3D, l'épaisseur de paroi cible est déterminée par le module du matériau. Pour une résine rigide ou un nylon standard, JUCHENG recommande une épaisseur de paroi minimale de 2mm à 3mm pour les pièces fonctionnelles. Plus fin risque un effet "peau de papier", où la surface semble cassante et manque de la qualité tactile d'une pièce de qualité production.
Un évidement réussi nécessite également un audit de "Cohérence Géométrique." Vous devez éviter les transitions brusques entre une section solide épaisse et une coque creuse fine. Ces "Goulots d'Étranglement de Contrainte" conduisent au gauchissement car le matériau refroidit à des vitesses différentes. Nous utilisons des congés généreux et des cônes internes pour répartir la charge mécanique uniformément sur la géométrie de la pièce. Lorsque Creuser des modèles 3D pour réduire les coûts, nous traitons la coque comme une membrane structurelle. Pour les grands boîtiers, nous pouvons suggérer de faire varier l'épaisseur de paroi—en la gardant épaisse près des points de montage pour la résistance et en l'amincissant au centre des panneaux plats pour économiser du poids. Cette "Intelligence Topologique" garantit que votre pièce évidée ne se comporte pas comme une maquette fragile, mais comme un composant structurellement conçu capable de survivre aux vibrations brutales et aux chocs du service industriel.
Risques technologiques : ventouses et gâteaux thermiques
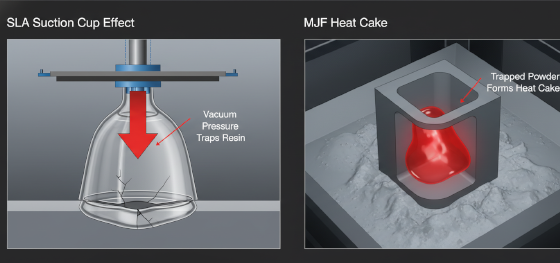
Chaque technologie d'impression 3D a sa propre "Vengeance" pour les modèles mal évidés. Dans le SLA et le DLP (les systèmes "bottom-up"), évider une pièce peut créer une "Ventouse." Lorsque le plateau de construction soulève la pièce hors de la résine pour la couche suivante, l'air piégé à l'intérieur de la cavité creuse crée un vide. Cette force de succion est suffisamment massive pour arracher la pièce des supports ou provoquer une "rupture de pelage" où les couches se décalent. Creuser des modèles 3D pour réduire les coûts dans la résine nécessite un trou d'évacuation placé près du plateau de construction pour briser ce vide instantanément.
Dans les systèmes à lit de poudre comme le MJF, le danger est celui des "Gâteaux de Chaleur." Un grand espace creux rempli de poudre agit comme un isolant thermique. Pendant le cycle de fusion infrarouge intense, la chaleur piégée à l'intérieur de ce volume peut faire "fritter" ou cuire la poudre libre en une masse solide et inamovible. Cela ruine l'objectif de réduction de poids et crée des contraintes internes qui peuvent déformer la peau extérieure. Chez JUCHENG, nous utilisons une simulation thermique avancée pour identifier ces pièges à chaleur. Nous ne nous contentons pas d""évider" la pièce ; nous concevons les vides internes pour permettre la dissipation de la chaleur. Si la cavité est trop grande pour un vide simple, nous pouvons suggérer une approche de treillis ouvert pour maintenir la circulation d'air. Comprendre ces dangers technologiques est ce qui distingue une installation de fabrication de classe mondiale d'un bureau de service de base. Nous ne suivons pas simplement votre CAO ; nous protégeons votre pièce contre la physique de sa propre création.
Auto-support géométrique : stratégie de treillis interne
Et si votre conception nécessite un grand volume interne mais doit également résister à de lourdes charges d'écrasement ? Une pièce évidée se déformera, mais une pièce pleine est trop chère. C'est là que Creuser des modèles 3D pour réduire les coûts rencontre le "Treillis Interne." Au lieu d'un vide complètement vide, nous remplissons la cavité avec une structure squelettique bio-inspirée. Cela offre le meilleur des deux mondes : une réduction de 60% à 80% de la masse de matière avec une rétention de 90% de la rigidité structurelle. Les treillis agissent comme un échafaudage interne qui reste en permanence à l'intérieur de la pièce.
JUCHENG’s engineers utilize advanced generative design software to optimize these internal lattices. For aerospace brackets, we might use an octa-tet or gyroid cell to maximize stiffness. For ergonomic grips, we use flexible TPU lattices to create a "Digital Foam." Crucially, these lattices must be designed for "Clean-out." If the lattice is too dense, the resin or powder will still be trapped. We ensure the lattice "unit cell" is large enough to allow for thorough ultrasonic cleaning or bead blasting. By engineering the void with these skeletal structures, we deliver parts that are incredibly light but functionally invincible, proving that conception d'impression 3D is as much about what is *inside* the part as what is outside.
Logique de devis de JUCHENG : comparaison du retour sur investissement entre solide et creusé
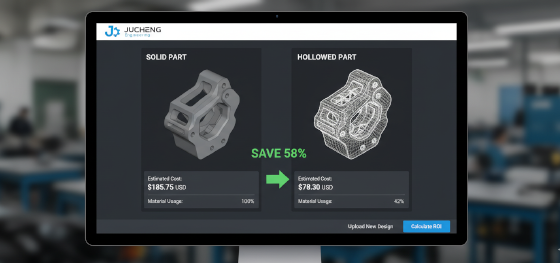
Transparency in pricing is the final hallmark of a professional manufacturing partner. At Jucheng Precision, we believe our clients should have the data to make their own economic decisions. Our automated quoting engine doesn't just provide a single number. We often present our clients with a "Volumetric Comparison." We show you the cost of building your part solid versus the cost of building it hollowed with optimized walls and escape holes. We have seen projects where a simple DFM adjustment to the hollow shell reduced the part price from $250 to $85.
This level of collaborative engineering is why JUCHENG is the preferred partner for global hardware innovators. We act as an extension of your R&D team, auditing your CAD files not just for manufacturability, but for financial efficiency. We understand that in the race to market, every dollar saved on a prototype is a dollar earned for production. Whether you are building a large-format automotive dashboard or a complex medical sensor, our Creuser des modèles 3D pour réduire les coûts protocols ensure your vision is realized without the burden of unnecessary mass. Contact Jucheng Precision today for a comprehensive technical review and see how our volumetric optimization can clarify and secure your next breakthrough.

