

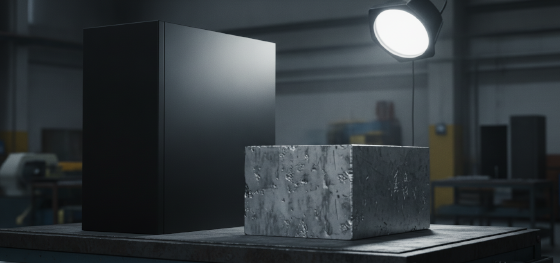
Comparer les textures métalliques brutes directement sorties de la presse avec les trajectoires d'outils contrôlées par ordinateur révèle un écart esthétique massif. Les équipes d'approvisionnement s'attendent souvent à un éclat miroir d'un moule brut, ignorant complètement la rugosité microscopique laissée naturellement par le refroidissement du métal liquide. Spécifier les directives de moulage sous pression vs finition de surface CNC dès le début protège votre image de marque d'avoir l'air d'un jouet bon marché. Choisir un fournisseur inexpérimenté pour gérer ces frontières structurelles et cosmétiques garantit des échecs d'assemblage.
Ignorer ces variations de surface avant de commander des lots de production massifs invite à de graves problèmes d'adhérence de la peinture. Les polymères liquides et les teintures d'anodisation chimique réagissent complètement différemment selon la rugosité du substrat. Décider entre capacités de moulage sous pression vs usinage CNC maintient votre trésorerie en phase de démarrage totalement sécurisée.
Équilibrer la beauté visuelle avec des revêtements protecteurs sans compromis définit une ingénierie matérielle réussie. Comparons les textures de moule standard aux lignes de fraisage brutes, analysons pourquoi l'aluminium moulé est notoirement difficile à anodiser, et explorons les meilleures options de post-traitement pour votre produit.
contenu :
Moulage vs fraisage : le contraste visuel et tactile
Rugosité de surface : déchiffrer les métriques Ra
Défis de revêtement de surface : anodisation de l'aluminium moulé
Données techniques : comparaison des coûts de rugosité et de finition
FAQ : réponses honnêtes sur l'adhérence de la peinture et le sablage
Moulage vs fraisage : le contraste visuel et tactile
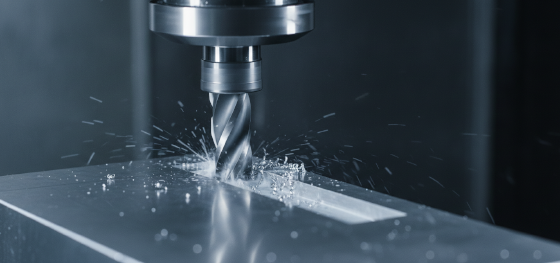
Pourquoi les pièces métalliques injectées brutes semblent-elles si différentes des pièces découpées avec précision ?
Les alliages fondus copient la texture microscopique du moule en acier, laissant une finition légèrement rugueuse et non directionnelle, tandis que les outils rotatifs laissent des lignes de coupe parallèles très visibles.
Les designers industriels appellent ces motifs bruts la texture brute de coulée. Bien qu'excellente pour les supports cachés ou les supports sous capot, cette peau légèrement bosselée nécessite un polissage manuel intensif si votre produit exige une esthétique grand public haut de gamme.
La coupe soustractive produit le look classique usiné. L'outil rotatif laisse de minuscules rainures microscopiques sur le métal, ce qui peut être très attrayant pour les équipements tactiques modernes mais nécessite un ébavurage soigneux avant l'assemblage final.
Rugosité de surface : déchiffrer les métriques Ra

Comment les ingénieurs quantifient-ils la douceur physique d'une pièce métallique ?
En faisant glisser une sonde de profilomètre numérique très sensible sur la surface pour calculer les écarts de hauteur moyens des pics et des vallées microscopiques.
La coulée standard donne une valeur de rugosité moyenne (Ra) relativement élevée, généralement comprise entre 1,6 et 3,2 micromètres. Cette surface rugueuse est idéale pour retenir les revêtements en poudre industriels épais, mais bloque complètement l'électroplastie à haute brillance.
Le fraisage de billettes brutes atteint confortablement des limites de rugosité microscopiques serrées jusqu'à 0,4 Ra. Cette extrême douceur est obligatoire pour les faces d'étanchéité critiques, garantissant que vos joints en caoutchouc se compriment parfaitement sans fuite.
Défis de revêtement de surface : anodisation de l'aluminium moulé
Pourquoi est-il notoirement difficile d'appliquer des couleurs anodisées vives sur les pièces moulées ?
Les additifs de silicium nécessaires pour faire couler le métal liquide dans le moule deviennent gris ou noirs, boueux et tachetés lors de l'anodisation chimique.
Maîtriser une finition bleue ou rouge éclatante et brillante nécessite un substrat en aluminium pur sans contaminants de silicium. Les métaux extrudés comme le 6061 ou le 7075 s'anodisent en couleurs brillantes, ce qui les rend très prisés pour l'électronique grand public haut de gamme.
Gérer cette limitation chimique sur les pièces moulées nécessite des stratégies alternatives. Nous recommandons fortement d'appliquer des revêtements en poudre électrostatiques épais ou des peintures liquides spécialisées pour masquer les imperfections de surface grises et protéger l'alliage sous-jacent en permanence.
Données techniques : comparaison des coûts de rugosité et de finition

Choisir la bonne voie cosmétique nécessite d'équilibrer l'esthétique brute et les factures de post-traitement continues. La matrice de données ci-dessous décrit comment différentes méthodes de fabrication se comportent en termes de rugosité de surface et de compatibilité de finition.
| Paramètre d'approvisionnement | Surface de moulage sous pression | Surface fraisée CNC |
|---|---|---|
| Rugosité de surface brute | Ra 1,6 à 3,2 (légèrement rugueux) | Ra 0,4 à 1,6 (traces d'outil lisses) |
| Compatibilité anodisation | Mauvaise (devient gris/noir à cause du silicium) | Flawless (Brilliant cosmetic colors) |
| Powder Coating Grip | Excellent (Rough surface holds powder) | Good (Requires bead blasting prep) |
Pushing your designs into production with JC Rapid ensures your finition de surface fonderie vs usinage CNC is managed flawlessly. We operate both automated hot chamber presses and high-speed CNC milling bays under one roof, delivering ready-to-assemble hardware directly to your assembly line.
Stop paying third-party vendors for mismatched aesthetics and ruined paint jobs. Send your detailed 3D CAD files to our engineering team today for a comprehensive aesthetic and structural review, perfectly matching your required corrosion resistance to the optimal factory process.
FAQ : réponses honnêtes sur l'adhérence de la peinture et le sablage

Does the raw mold texture provide better paint adhesion than milled metal?
Yes, the natural roughness of the as-cast skin acts like microscopic velcro, allowing heavy industrial primers to grip the metal much more aggressively.
Can you completely erase CNC cutting lines using cheap plastic media tumbling?
Tumbling and vibratory finishing soften sharp tool ridges beautifully but cannot erase deep directional cutting marks. You must use aggressive manual polishing to achieve a flawless, smooth finish.
Why do some powder-coated castings show tiny bubbles on the surface?
This indicates outgassing. Trapped internal air pockets from the injection phase expand violently inside the high-temperature paint curing ovens, popping through the liquid polymer.
Will high-pressure bead blasting help prepare cast aluminum for anodizing?
Yes, bombarding the raw metal with microscopic glass beads erases the splotchy directional flow lines, creating a perfectly uniform, premium matte gray surface before the chemical bath.