


La précision est une promesse faite dans le logiciel de CAO mais souvent rompue sur le plancher de l'usine. En ce qui concerne les plastiques techniques, atteindre des tolérances d'usinage du Delrin cohérentes est le test ultime de la maturité technique d'un fabricant. Le Delrin est un matériau que les ingénieurs adorent pour sa rigidité et son usinabilité, mais son coefficient de dilatation thermique élevé en fait une " cible mobile " pendant le cycle de fabrication.
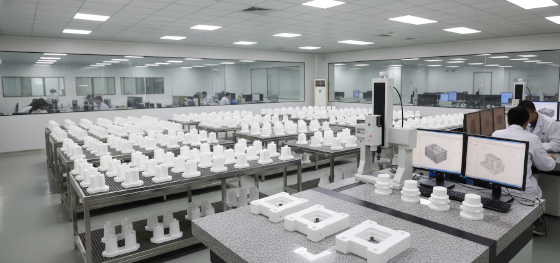
Chez Jucheng Precision, nous ne considérons pas les tolérances comme une suggestion ; nous les considérons comme un contrat obligatoire. Le succès dans l'usinage CNC du pom delrin acétal nécessite une maîtrise des variables environnementales que la plupart des ateliers ignorent simplement. Que vous conceviez un micro-engrenage à haute vitesse ou un corps de vanne médicale, comprendre les forces invisibles qui modifient vos dimensions est essentiel. Ce guide explore la rigueur technique nécessaire pour maintenir les pièces en acétal aux spécifications les plus serrées possibles.
Maintenir une tolérance de +/- 0,02 mm dans le plastique n'est pas obtenu par chance—c'est obtenu par une combinaison de discipline thermique, d'outillage spécialisé et de métrologie avancée. Dans cette analyse approfondie, nous révélerons les protocoles de fabrication que JUCHENG utilise pour stabiliser l'acétal et fournir des résultats que d'autres installations prétendent impossibles pour les polymères.
contenu :
Définir l'étalon-or : Limites de précision de l'acétal
Le piège de la dilatation thermique : Gérer les variations environnementales
Dynamique de l'outillage : Pourquoi les arêtes émoussées détruisent les tolérances
Gestion des contraintes internes : Stabilité par recuit
Vérification et validation : Le rôle de l'inspection par MMT
Définir l'étalon-or : Limites de précision de l'acétal
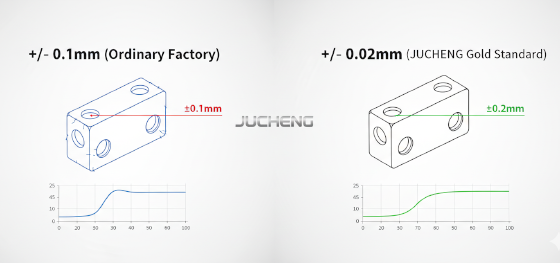
Dans le vaste monde des polymères, le Delrin (polyoxyméthylène) est l'un des matériaux les plus stables dimensionnellement disponibles pour les ingénieurs. Cependant, le terme " précision " varie considérablement selon la personne à qui vous demandez. Un atelier d'usinage général pourrait considérer +/- 0,1 mm comme un succès pour une pièce en plastique. Chez Jucheng Precision, nous opérons à un niveau différent. Pour les assemblages mécaniques critiques, nous atteignons régulièrement tolérances d'usinage du Delrin aussi serré que +/- 0,02 mm sur des composants de petite à moyenne taille. Ce niveau de précision est essentiel pour les roulements à ajustement serré, les engrenages à grande vitesse et les collecteurs coulissants où tout jeu excessif entraînerait des vibrations ou une défaillance.
Atteindre ce standard d'excellence nécessite un changement fondamental dans notre approche l'usinage CNC du pom delrin acétal. Nous reconnaissons que le Delrin est un matériau semi-cristallin. Ses régions cristallines fournissent la résistance, tandis que les régions amorphes offrent la flexibilité. Si le processus d'usinage est trop violent, il peut perturber cet équilibre, entraînant un " retour élastique " localisé où une caractéristique se déplace physiquement après le retrait de l'outil. En utilisant des broches à haute vitesse et en maintenant une charge de copeaux constante, JUCHENG garantit que le matériau est cisaillé proprement, empêchant la déformation élastique qui ruine souvent les spécifications de tolérance serrée. Nous fixons la barre au plus haut niveau car nous comprenons que dans le monde de la robotique haut de gamme et des dispositifs médicaux, quelques microns font la différence entre un prototype qui fonctionne et un autre destiné à la ferraille.
Le piège de la dilatation thermique : Gérer les variations environnementales

Le plus grand ennemi de la précision dans le plastique est la chaleur. Le Delrin a un coefficient de dilatation thermique environ cinq fois plus élevé que celui des aciers courants. Cela signifie qu'une pièce peut physiquement croître ou rétrécir en fonction de la température ambiante ou du frottement de la coupe. Si une pièce est mesurée immédiatement après un passage d'ébauche lourd alors qu'elle est encore chaude au toucher, les dimensions enregistrées seront totalement fausses une fois la pièce refroidie à température ambiante. Ce " piège thermique " est l'endroit où la plupart des fabricants échouent à maintenir une tolérances d'usinage du Delrin.
Jucheng Precision résout ce problème grâce à un protocole rigoureux d"" équilibre thermique ». Notre installation est climatisée à une température stabilisée de 20 degrés Celsius. Nous laissons les ébauches de matière première s'acclimater à l'atelier pendant 48 heures avant la première coupe. Pendant le processus l'usinage CNC du pom delrin acétal nous utilisons un refroidissement à air haute pression ou des liquides de refroidissement spécialisés pour évacuer la chaleur de la zone de cisaillement. Crucialement, nous utilisons des " cycles de repos " entre les passes d'ébauche et de finition. Cela permet à toute énergie thermique piégée dans la pièce de se dissiper, garantissant que les coupes de précision finales sont effectuées dans un matériau stable et froid. En gérant la thermodynamique de l'environnement de fabrication, nous éliminons l'incertitude du changement de taille, fournissant à nos clients des pièces qui restent dans les tolérances de l'atelier de production au site d'assemblage final.
Dynamique de l'outillage : Pourquoi les arêtes émoussées détruisent les tolérances
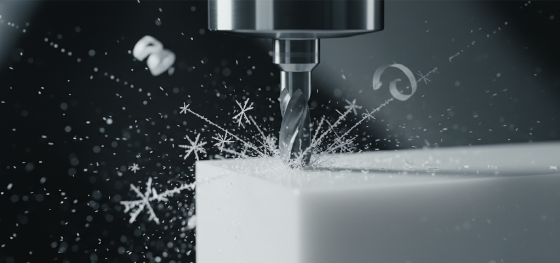
Dans l'usinage des métaux, on peut souvent " forcer " un outil à travers le matériau. Dans le plastique, si l'outil n'est pas parfaitement affûté, le matériau se déforme ou se plie simplement sous la pression. Cette déformation est le tueur silencieux de tolérances d'usinage du Delrin. Lorsqu'un outil émoussé pousse contre le plastique, il crée une force de compression. L'outil pense qu'il coupe la dimension correcte, mais une fois qu'il s'éloigne, le plastique " rebondit ", laissant la pièce surdimensionnée ou l'alésage sous-dimensionné.
Chez Jucheng Precision, notre philosophie d'outillage pour l'usinage CNC du pom delrin acétal est basée sur le " mandat du bord tranchant ". Nous utilisons exclusivement des outils en carbure à forte inclinaison positive polis à un fini miroir. Un bord tranchant et poli réduit le frottement et permet à l'outil de trancher les chaînes d'acétal avec une pression minimale. Nous surveillons également la durée de vie de l'outil avec une extrême précision ; dès qu'un bord montre un arrondi même microscopique, il est retiré. Cela garantit que la force de coupe reste constante tout au long d'une série de production, empêchant la dérive dimensionnelle qui se produit à mesure que les outils s'usent. De plus, nous utilisons des fraises à une seule dent pour les alésages profonds afin de garantir que les copeaux sont évacués instantanément. Si les copeaux sont recoupés, ils génèrent de la chaleur et une pression localisée, tous deux fatals pour le maintien de tolérances serrées. Notre attention sur la micro-mécanique de la coupe est la raison pour laquelle JUCHENG peut livrer des géométries complexes en acétal que d'autres ateliers ne peuvent tout simplement pas maintenir selon le plan.
Gestion des contraintes internes : Stabilité par recuit
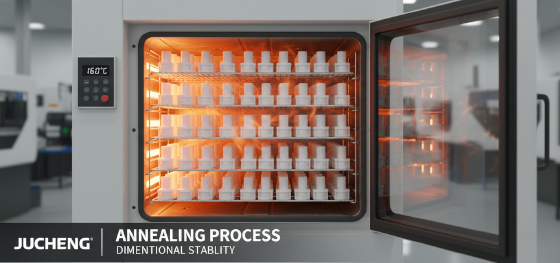
Les contraintes internes résiduelles sont le " fantôme " qui fait que les pièces se déforment des jours après leur usinage. Tout stock brut de Delrin arrive à l'atelier avec une certaine quantité de contrainte piégée à l'intérieur provenant du processus d'extrusion. Lorsque nous enlevons de grandes quantités de matière pendant l'usinage CNC du pom delrin acétal, nous coupons effectivement les " cordes moléculaires " qui maintiennent cette contrainte en échec. Le résultat est une pièce qui se voile, se tord ou se cambre. Si votre conception comporte des parois minces ou un rapport d'aspect élevé, la contrainte interne est le principal obstacle à l'obtention de tolérances d'usinage du Delrin.
Jucheng Precision emploie un cycle obligatoire de " recuit de détente " pour tous les projets de Delrin ultra-haute précision. Nous plaçons la matière première ou les pièces ébauchées dans un four spécialisé, les chauffant lentement à une température juste en dessous de leur point de fusion et les y maintenant pendant plusieurs heures. Cela permet aux chaînes polymères de se détendre et de se réaligner dans leur état le plus stable. La phase de refroidissement lent qui suit " verrouille " le matériau dans cet état détendu. Au moment où nous effectuons la coupe de précision finale, le matériau est " mort "—ce qui signifie qu'il n'a plus tendance à se déformer ou à bouger. Cette étape technique supplémentaire est ce qui permet à JUCHENG de livrer des arbres longs et minces et des collecteurs à parois minces qui restent parfaitement droits et dans les tolérances, même lorsqu'ils sont exposés à des conditions environnementales fluctuantes sur le terrain.
Vérification et validation : Le rôle de l'inspection par MMT
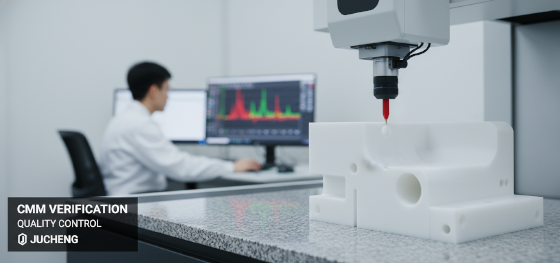
Vous ne pouvez pas gérer ce que vous ne pouvez pas mesurer. Le dernier pilier de la stratégie de tolérance de JUCHENG est notre investissement dans la métrologie haut de gamme. Bien que les pieds à coulisse et les micromètres soient suffisants pour un travail général, ils sont insuffisants pour valider tolérances d'usinage du Delrin dans la plage de +/- 0,02 mm. La chaleur d'une main humaine tenant une pièce en plastique peut changer sa dimension de plusieurs microns, entraînant des lectures erronées et de mauvaises données.
Our quality control department utilizes high-resolution Coordinate Measuring Machines (CMM) and vision systems that measure parts without physical contact or excessive handling. We perform our measurements in a stabilized environment where the part has reached thermal equilibrium. Every high-precision order of l'usinage CNC du pom delrin acétal at Jucheng Precision comes with a comprehensive inspection report, providing a digital audit trail of every critical feature. This level of transparency is essential for our clients in the aerospace and medical industries, where documentation is as important as the physical part. When you partner with JUCHENG, you aren't just buying a part; you are buying the verified certainty that your Delrin components will fit and function exactly as intended. Contact our engineering team today for a free technical review and see how our precision manufacturing protocols can stabilize your next project.

