


L'intégrité de la fabrication s'évapore lors des dernières secondes d'une opération de démoulage ratée. Les ingénieurs attendent souvent quatre heures pour que le silicone durcisse, pour ensuite ouvrir le moule et découvrir une poche d'air catastrophique sur un bossage de montage critique ou une couche de " goo " non réagi là où la surface devrait être impeccable. Ces défauts courants des moules en silicone représentent plus qu'une simple perte de matériau ; ils signifient une rupture dans le contrôle des processus physiques et chimiques. De nombreux ateliers de prototypage à bas coût traitent ces échecs comme une " malchance " inévitable, mais Jucheng Precision considère chaque défaut comme une violation traçable de la physique de fabrication. Obtenir un moule en silicone parfait pour le moulage nécessite une gestion chirurgicale des pressions de vide, des ratios de mélange et de la compatibilité des matériaux. Ce guide de dépannage dissèque les quatre défauts les plus létaux dans la salle de moulage, fournissant les données techniques d'analyse nécessaires pour identifier pourquoi un outil a échoué et comment garantir que votre prochain lot arrive sur le marché sans une seule imperfection de surface.
Vides atmosphériques : la physique de l'air emprisonné
Guerre chimique : résoudre l'inhibition de la catalyse
Dérive mécanique : éliminer le désalignement du plan de joint
Déchirure structurelle : gérer les concentrateurs de contraintes géométriques
Protocole JUCHENG : contrôle de processus standardisé
Vides atmosphériques : la physique de l'air emprisonné
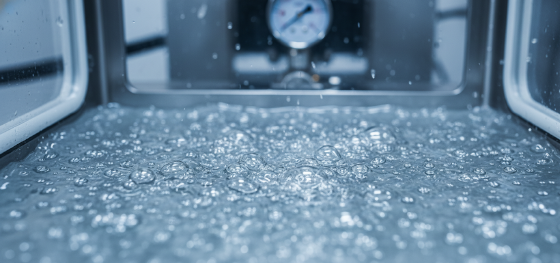
L'air est le principal antagoniste dans défauts courants des moules en silicone. Lorsqu'un technicien mélange du silicone RTV en deux parties, il incorpore involontairement des millions de bulles microscopiques d'azote et d'oxygène dans le liquide visqueux. Si ce mélange est versé directement sur un modèle maître, la tension superficielle fait adhérer ces bulles aux coins tranchants et aux textures en creux. Ces vides piégés deviennent des " boutons " ou des piqûres permanents sur la pièce moulée finale. Pour éviter cela, il faut atteindre un " vide profond " d'au moins 29 pouces de mercure (Hg). À cette pression, les bulles se dilatent jusqu'à trente fois leur volume d'origine, remontant à la surface dans une " ébullition " violente avant que le mélange ne se condense en un état dense et sans air. Les configurations amateurs échouent souvent parce que leurs pompes à vide n'ont pas le CFM (pieds cubes par minute) nécessaire pour atteindre ce seuil critique avant que le silicone ne commence à réticuler. Jucheng Precision élimine ce risque en utilisant des chambres à vide industrielles à plusieurs étages et une technique de " coulée longue ", où le silicone dégazé est versé en un filet très fin depuis une hauteur d'un mètre, permettant aux micro-bulles résiduelles de s'étirer et d'éclater avant de toucher le modèle maître.
Guerre chimique : résoudre l'inhibition de la catalyse
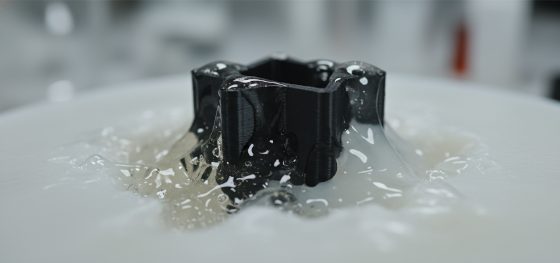
L'empoisonnement du catalyseur est peut-être le plus frustrant parmi défauts courants des moules en silicone because the mold appears perfect until you touch it. You split the cured silicone block only to find a layer of sticky, uncured liquid exactly where the silicone touched the master pattern. This is "Cure Inhibition." It occurs primarily with platinum-cure (addition-cure) silicones when they encounter "inhibitors" such as sulfur, tin, or certain nitrogen-based chemicals found in specific 3D printing resins (like SLA or DLP materials). These chemicals effectively "blind" the platinum catalyst, preventing the polymer chains from locking. The resulting mold is ruined, and the master pattern is often contaminated. We solve this through rigorous "Material Interrogation." Before pouring, Jucheng Precision technicians apply a specialized barrier coating to all printed master patterns. We also perform a "Small-Patch Test" on unknown materials to ensure the silicone cures flawlessly against the substrate. By isolating the chemistry, we guarantee that the exothermic reaction proceeds to 100% completion, delivering a rock-solid mold every time.
Dérive mécanique : éliminer le désalignement du plan de joint
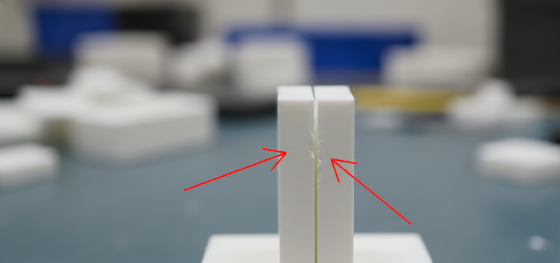
Precision disappears when the two halves of a mold fail to align. This defect, known as "Parting Line Mismatch," manifests as a noticeable "step" or offset at the seam of the final part. It is a mechanical failure caused by the shifting of the silicone halves under the hydrostatic pressure of the liquid resin. If the "Registration Keys"—the conical indentations that lock the halves together—are too shallow or too few, the mold will slide during the vacuum cycle. This is particularly prevalent in large-format défauts courants des moules en silicone where the sheer weight of the resin exerts massive lateral force. Jucheng Precision prevents mechanical drift by engineering "High-Engagement Keys" into the first pour. We use deep, interlocking geometric features that prevent even a micron of lateral movement. We also utilize rigid outer "Mother Molds" (jackets) made of fiberglass or acrylic for large parts, ensuring the soft silicone remains perfectly constrained under pressure. This ensures that the parting line remains a microscopic seam rather than a structural deformity.
Déchirure structurelle : gérer les concentrateurs de contraintes géométriques
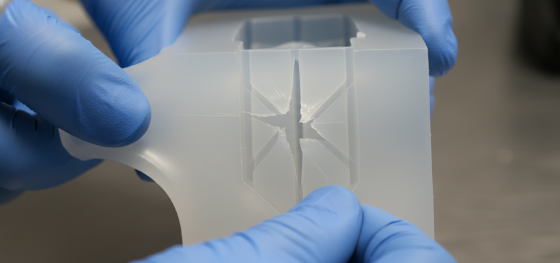
Mechanical fatigue kills a mold before its time. While silicone is flexible, it has a finite "Tear Strength" limit. Defects often appear as jagged tears at the base of deep internal ribs or sharp mounting bosses. These tears occur during the "De-molding" phase, when the technician pries the rigid polyurethane part out of the flexible tool. If the part geometry features zero draft angles or sharp 90-degree internal corners, the friction and stress become localized, eventually "biting" a piece of silicone out of the mold. Every subsequent part will then exhibit a corresponding "blob" of excess plastic where the mold wall is missing. We preemptively solve this through elite "Mold Surgery." Our technicians use scalpels to create "stress-relief cuts" in non-critical areas, allowing the mold to expand more freely during extraction. We also insist on a minimum 0.5-degree draft angle for deep features during our complimentary DFM review. By reducing the physical friction, we extend the life of the tool and prevent the premature tearing that plagues amateur casting operations.
Protocole JUCHENG : contrôle de processus standardisé
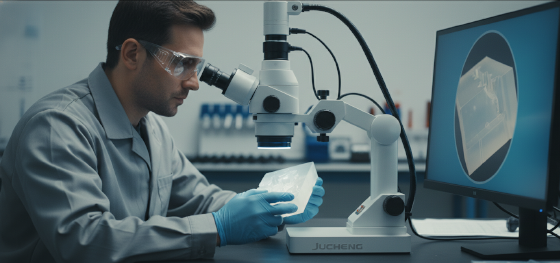
Quality is a byproduct of relentless standardization. At Jucheng Precision, we recognize that défauts courants des moules en silicone are entirely preventable through rigorous SOPs (Standard Operating Procedures). We utilize digital mixing stations to ensure exact 1:1 or 10:1 ratios, preventing the "soft cure" issues caused by manual guesswork. Our quality control lab inspects every mold cavity using high-magnification digital microscopes before the first resin pour. If we detect a single micro-bubble or a trace of parting line drift, the mold is scrapped immediately. We don't "fix" molds with epoxy or tape; we manufacture perfection from the first pour. This commitment to process sovereignty is why JUCHENG remains the preferred partner for medical manifold developers and automotive interior designers who require 100% fidelity. Stop gambling with your prototype budget. Leverage our decade of process mastery to ensure your hardware arrives on time, on spec, and without a single defect.

