


La vitesse est une drogue dangereuse dans la fabrication. Lorsque vous examinez les processus d'impression 3D, la plupart des technologies sont obsédées par les lasers et la chaleur, mais ces sources d'énergie créent leurs propres goulots d'étranglement en termes de volume de construction et de distorsion thermique. impression 3D par projection de liant offre une alternative radicale en empruntant sa logique principale à l'imprimante à jet d'encre de bureau. Au lieu d'utiliser une chaleur à haute puissance pour faire fondre le matériau point par point, elle utilise un réseau de multiples buses pour pulvériser un agent liant liquide sur un lit de poudre, couche par couche. Ce processus de construction " à froid " supprime les contraintes de déformation induites par la chaleur, permettant la production de moules de coulée en sable massifs ou de lots de préformes métalliques complexes à une vitesse qui laisse les systèmes laser sur place.
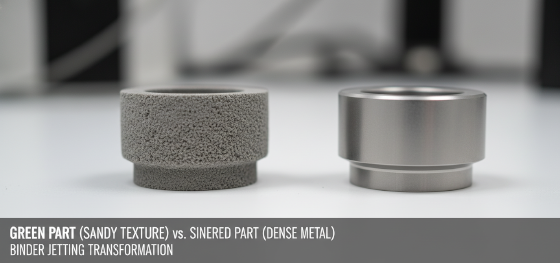
Chez JUCHENG, nous analysons la fabrication additive sous l'angle froid de l'intégrité mécanique. Nous comprenons que si la projection de liant est un miracle de productivité, elle introduit un défi important en deuxième étape : la transition d'une pièce " verte " fragile à un composant fonctionnel entièrement dense. Pour les ingénieurs des secteurs de la fonderie et de l'automobile, cette technologie change la donne pour l'outillage rapide et la production de noyaux en sable. Cependant, pour ceux qui recherchent une résistance métallique critique, les compromis en termes de porosité et de retrait doivent être méticuleusement gérés. Ce guide va au-delà du battage marketing pour explorer la réalité hydrodynamique de la liaison par jet d'encre, les changements architecturaux dans le travail moderne de fonderie, et pourquoi l'accent mis par JUCHENG sur le DMLS haute densité sert souvent de correctif nécessaire pour les conceptions qui exigent une invincibilité structurelle absolue.
La véritable efficacité ne réside pas seulement dans le temps passé sur la machine ; elle réside dans la fiabilité du résultat final. Dans le monde de la fusion liquide-sur-poudre, le succès se trouve dans la chimie du liant et la patience du four de frittage. Que vous construisiez un noyau interne complexe pour un bloc moteur haute performance ou une série de maquettes métalliques de faible densité, la logique du jet est un outil puissant. Décomposons les lois physiques de l'orchestration des gouttelettes et voyons comment JUCHENG navigue dans le fossé entre le sable brut et la réalité technique.
Logique du Jet d'Encre sur un Lit de Poudre : Mécanismes de Liaison
Accélération de la Fonderie : Moules en Sable Numériques
Fragilité de la Pièce Verte : Survie dans le Four de Frittage
Prédiction du Retrait : Mathématiques Géométriques dans la Projection de Liant
Sélection Technique de JUCHENG : Quand le DMLS Surpasse le Jet
Logique du Jet d'Encre sur un Lit de Poudre : Mécanismes de Liaison
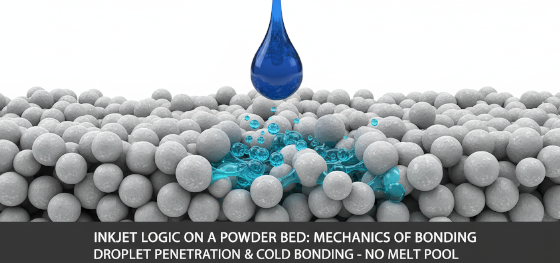
Pour maîtriser impression 3D par projection de liant, vous devez d'abord comprendre le concept de saturation localisée. La machine fonctionne avec une tête d'impression à mouvement alternatif contenant des milliers de minuscules buses, similaire aux imprimantes à jet d'encre industrielles haut de gamme. Lorsque la tête balaie un lit de sable ou de poudre métallique, elle dépose un volume précis de résine liquide. Cette résine agit comme une colle chimique, mouillant la surface de la poudre et s'infiltrant dans les espaces entre les particules par capillarité. Contrairement aux systèmes laser qui luttent contre la physique de la dilatation et de la contraction thermiques, la projection de liant est un processus à " température ambiante " pendant la phase de construction. Cela signifie qu'aucune contrainte résiduelle ne s'accumule dans la pièce pendant sa formation, permettant la création de pièces massives et stables qui restent plates et vraies sur le plateau de construction.
La prouesse technique ici est la vitesse de dépôt. Parce que la tête d'impression peut projeter des millions de gouttelettes par seconde, une seule couche peut être terminée en moins d'une minute, quel que soit le nombre de pièces sur le lit. Chez JUCHENG, nous calibrons le volume des gouttelettes et le " rapport poudre/liant " pour chaque construction spécifique. Si la saturation est trop élevée, la pièce perd en résolution car le liquide s'infiltre dans la poudre environnante ; si elle est trop faible, la pièce manque de la " résistance verte " nécessaire pour survivre à la manipulation post-impression. Cet équilibre est le principal défi de l'étape de projection. En gérant l'hydrodynamique de la liaison, nous produisons des préformes de haute fidélité, garantissant que les cavités internes et les géométries externes complexes de votre conception sont capturées avec une précision nette avant même d'entrer dans la chaleur du four.
Accélération de la Fonderie : Moules en Sable Numériques
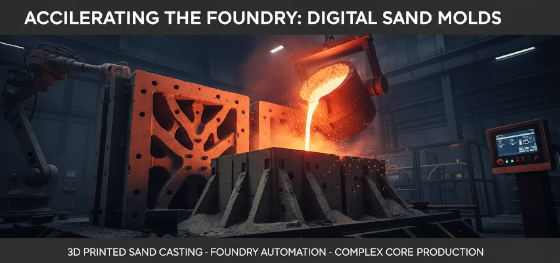
The industry that has most aggressively adopted impression 3D par projection de liant is the traditional foundry. In the past, creating a complex sand mold for a large engine block or a turbine housing required weeks of pattern-making and manual labor. If the design changed, the entire pattern had to be rebuilt. Binder jetting erases this bottleneck by printing the sand mold directly from a CAD file. This is "Digital Sand Casting." We use high-purity silica or ceramic sand mixed with a high-performance binder to build molds that can withstand the violent thermal shock of molten iron or aluminum.
The value for the engineer is found in "Impossible Geometry." Because the binder jet can create internal cores with undercut features and organic vents that no physical pattern could ever pull out of a mold, you can design parts for maximum fluid efficiency. JUCHENG utilizes this digital foundry approach to shorten lead times for cast prototypes from months to days. This agility allows automotive and heavy-machinery designers to iterate on their thermodynamic models with real-world cast metal parts, ensuring that the cooling performance of a production engine is verified long before the final assembly line is built. By digitizing the oldest manufacturing craft on earth, binder jetting has turned the foundry into a high-speed innovation lab.
Fragilité de la Pièce Verte : Survie dans le Four de Frittage
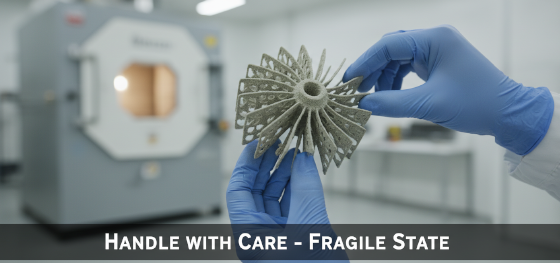
When we move from sand to metal, the processus d'impression 3D in binder jetting becomes a two-stage marathon. The part that comes out of the powder bed is known as a "Green Part." It is essentially a delicate sandcastle made of metal dust held together by a tiny amount of glue. In this state, the part has zero mechanical strength; a firm squeeze with a human hand will crumble it into dust. The real challenge of metal binder jetting is the "Debinding and Sintering" phase. The green preform must be moved into a high-temperature furnace where the binder is burned away and the metal particles are heated until they fuse together.
This transition is a technical high-wire act. As the binder vanishes, the part is momentarily unsupported at a molecular level. If the furnace ramp-rate is too fast, the internal gases will expand and cause the part to explode or bloat. At Jucheng Precision, we manage this "Thermal Metamorphosis" through a multi-stage cycle in a controlled-atmosphere furnace. We account for the fact that as the metal fuses, the part will shrink significantly—often by as much as 20% in volume. For parts requiring high functional strength, we may also perform "Infiltration," where a second metal with a lower melting point (like bronze) is drawn into the pores of the steel preform to create a dense, composite solid. This multi-step journey is why binder jetting is a process of metallurgical patience. It offers massive speed in the printing stage, but it requires a master's touch in the thermal stage to ensure the part doesn't lose its soul in the fire.
Prédiction du Retrait : Mathématiques Géométriques dans la Projection de Liant
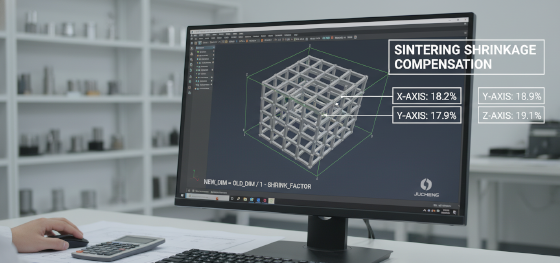
How do you maintain a +/- 0.1mm tolerance on a part that shrinks by 20%? This is the central engineering riddle of impression 3D par projection de liant. Unlike CNC machining, where you cut the part to its final size, binder jetting requires you to design a part that is physically larger than it should be. The "Sintering Math" is the most valuable intellectual property in an industrial shop. You must calculate not just the linear shrink, but the "Gravity Sag" that occurs as the part softens in the furnace. Large overhangs and tall vertical walls will deform under their own weight if not correctly oriented or supported by ceramic fixtures.
At Jucheng Precision, our CAM engineers utilize advanced simulation software to predict these movements. We apply "Non-Uniform Scaling" to your CAD models, compensating for the fact that parts often shrink differently in the X and Z axes due to powder settling and bed friction. This predictive logic is essential for functional preforms. While binder jetting will never match the absolute precision of a 5-axis mill, our ability to control the shrink ensures that your large metal prototypes have the "near-net-shape" accuracy needed for functional assembly. We treat the shrinkage not as an error, but as a manufacturing parameter that must be engineered, allowing us to deliver complex, large-scale metal preforms that other shops simply cannot hold to tolerance.
Sélection Technique de JUCHENG : Quand le DMLS Surpasse le Jet
Choosing a manufacturer is a move of technical trust. At Jucheng Precision, we act as unbiased advisors for your processus d'impression 3D. We are honest with our clients: binder jetting is the champion of speed and large-scale sand molding, but it has limitations for functional metal parts. Because the resulting metal parts are often porous (unless infiltrated), they lack the extreme fatigue strength and 99.9% density provided by JUCHENG’s core competency: DMLS (Direct Metal Laser Sintering).
If you are building a visual metal mock-up or a complex sand mold, we will direct you toward our high-speed Binder Jetting line to save you money and time. However, if your design involves high-pressure hydraulics, rotating aerospace nodes, or medical implants, we will pivot your project toward our DMLS and 5-Axis CNC cell. This technical honesty is the cornerstone of our brand. We don't just "push" the technology we have; we provide the solution that satisfies the physics of your design. When you receive a component from JUCHENG, you are getting the benefit of a diversified manufacturing hub that understands when to use the speed of the jet and when to use the precision of the laser. Contact our engineering team today for a comprehensive DFM review and let our multi-technology protocols clarify and secure your next manufacturing breakthrough.

