


Les marques d'outillage sont les empreintes digitales de la production. Bien qu'un parcours d'outil 5 axes parfaitement exécuté soit un exploit en géométrie, ces stries rythmiques sont souvent une distraction pour les produits de consommation haut de gamme et les dispositifs médicaux. Elles représentent une texture directionnelle qui peut sembler industrielle et brute. Pour aller au-delà de cet "aspect usiné" et obtenir une esthétique sophistiquée et non directionnelle, les ingénieurs s'appuient sur la finition par microbillage. C'est un processus mécanique qui utilise l'énergie brute de l'impact à haute vélocité pour transformer une surface métallique en un canevas uniforme et diffusant la lumière. Chez Jucheng Precision, nous considérons le microbillage comme le pont entre l'ingénierie brute et l'expérience utilisateur premium.
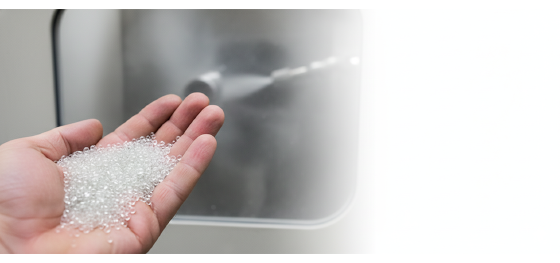
La cohérence est le fantôme qui hante l'atelier de finition. N'importe qui peut pointer un pistolet de sablage sur une pièce, mais obtenir une finition satinée "façon Apple" reproductible sur un lot de dix mille composants nécessite une maîtrise de la pression pneumatique et de la chimie des abrasifs. Dans notre traitement de surface par usinage CNC écosystème, le microbillage sert à la fois de solution esthétique finale et de prétraitement critique pour l'anodisation haut de gamme. Ce guide explore la physique microscopique de l'impact, la sélection stratégique des médias et les contrôles de processus rigoureux que JUCHENG emploie pour garantir que chaque surface que nous touchons est parfaitement mate et parfaitement uniforme.
La véritable qualité de surface naît de l'équilibre entre la force et le grain. Que vous visiez une texture mate robuste ou un satiné doux au toucher, les nuances techniques du finition par microbillage sont là où l'identité tactile de votre marque est définie. Plongeons dans les piliers techniques de l'impact abrasif et comment il redéfinit la surface des conceptions CNC de précision.
contenu :
La science de l'impact : micro-picots et diffusion de la lumière
Sélection du média : le combat du verre contre l'oxyde d'aluminium
Masquer la signature de la machine : uniformité et marques d'outillage
La base pour l'anodisation : préparation à la profondeur de couleur
La norme de JUCHENG : pression contrôlée et cohérence
La science de l'impact : micro-picots et diffusion de la lumière
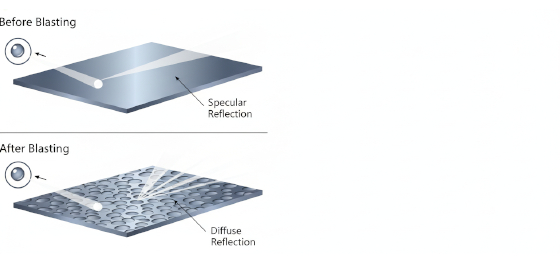
Pour comprendre le finition par microbillage, vous devez regarder la surface du métal comme une carte topographique. Les pièces usinées sont caractérisées par des "pics" et des "creux" créés par l'outil de coupe. Ces caractéristiques ont une orientation spécifique—le "sens" de l'usinage. Lorsque la lumière frappe ces stries parallèles, elle se réfléchit de manière directionnelle, créant les reflets "spéculaires" que nous associons au métal brut. Le microbillage change entièrement cette physique. Lorsque des médias sphériques (comme des billes de verre) frappent la surface à haute pression, ils créent des millions de fossettes hémisphériques microscopiques et chevauchantes.
Ce processus de "micro-picots" randomise efficacement la topographie de la surface. Il n'y a plus de grain directionnel pour que la lumière le suive. Au lieu de cela, lorsque les rayons lumineux frappent la surface sablée, ils sont dispersés dans toutes les directions possibles—un phénomène connu sous le nom de réflexion diffuse. C'est ce qui crée l'aspect "mat" ou "satiné". Au-delà de l'attrait visuel, cet impact fournit également un degré mineur de grenaillage. L'action de martelage des billes crée une couche de contrainte résiduelle compressive sur la surface, ce qui peut améliorer la durée de vie en fatigue des pièces en aluminium en rendant la surface résistante à l'initiation de fissures microscopiques. Chez Jucheng Precision, nous utilisons ce principe physique pour aller au-delà de la simple esthétique, en livrant des pièces qui semblent plus chaleureuses et plus premium au toucher, tout en offrant une légère augmentation de la durabilité structurelle.
Sélection du média : le combat du verre contre l'oxyde d'aluminium
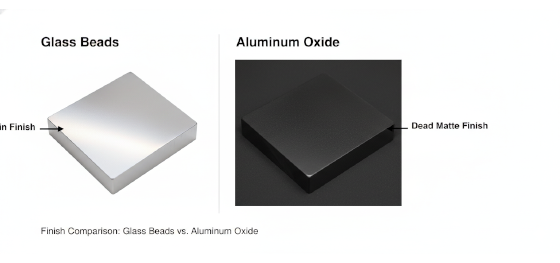
Le "grain" est la variable la plus importante dans le finition par microbillage hierarchy. At Jucheng Precision, we help our clients navigate the choice between media types, as the shape of the particle determines the soul of the finish. Billes de verre are the industry standard for a satin finish. Because they are spherical, they don't "cut" the metal; they "burnish" it. This results in a soft, bright, and semi-reflective matte finish that doesn't change the dimensions of the part significantly. It is the gold standard for medical instrumentation and consumer electronics where a "clean" and "smooth" look is required.
Aluminum Oxide, by contrast, is an angular, jagged grit. It doesn't dimple the metal; it etches it. This creates a much rougher, "dead-matte" finish that is highly effective at reducing glare and providing a high-friction grip. It is significantly more aggressive than glass beads and will remove a small amount of material from the part's surface. We typically recommend aluminum oxide for industrial components that will be painted or powder-coated, as the etched surface provides an incredible mechanical "anchor" for the coating to grab onto. Understanding the difference between a "round impact" and a "sharp cut" allows JUCHENG to tailor the tactile experience of your CNC parts to the exact requirements of your end-user.
Masquer la signature de la machine : uniformité et marques d'outillage
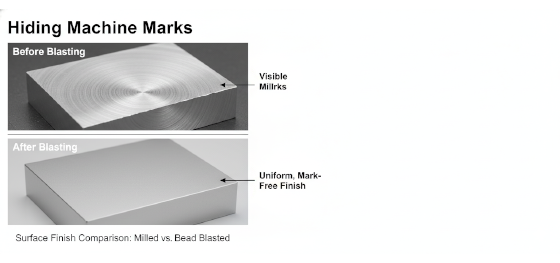
One of the most valuable functional roles of the finition par microbillage is its ability to serve as a "visual eraser." In high-speed traitement de surface par usinage CNC, even the most precise tool paths can leave behind ghosting, vibration patterns (chatter), or subtle step-overs from a ball-nose mill. For large, visible surfaces, these marks are often seen as defects by quality inspectors. Hand-sanding every part to remove these marks is labor-intensive, expensive, and often leads to inconsistent results.
Bead blasting provides an automated, uniform solution to this problem. The chaotic nature of the abrasive stream allows the media to penetrate into corners and complex 3D profiles, blending the tool marks into a single, cohesive texture. It effectively "averages" the surface roughness across the entire part. However, JUCHENG engineers provide a critical warning: bead blasting is not a cure for poor machining. If the tool marks are too deep (Ra 3.2 or higher), the blast will simply turn them into "matte grooves." We optimize our initial milling passes to achieve a consistent substrate, using the bead blast as the final refining step. This synergy between the mill and the blast cabinet ensures that your parts arrive with a level of surface perfection that looks as if it were molded rather than carved from a solid block.
La base pour l'anodisation : préparation à la profondeur de couleur
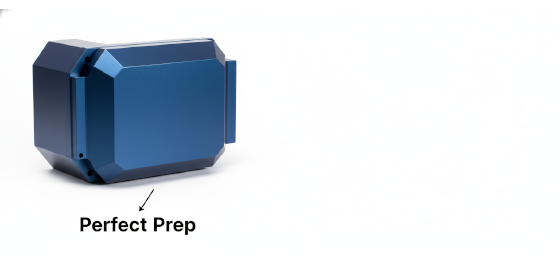
For aluminum parts, the finition par microbillage is rarely the final step. It is most often the preparation layer for anodizing. The interaction between the blasted texture and the anodic oxide layer is what defines the "visual depth" of the color. If you anodize a raw, polished aluminum part, the color will look bright and "thin"—like a piece of colored glass. If you anodize a bead-blasted part, the color becomes deep, rich, and sophisticated. The microscopic dimples trap the light within the color layer, creating a "soft" visual appearance that is synonymous with premium technology brands.
This combination—bead blasting followed by Type II anodizing—is our most requested finish at Jucheng Precision. It hides fingerprints, reduces the visibility of scratches during use, and provides a professional matte aesthetic that doesn't reflect overhead lighting. We manage the "Time-to-Tank" window meticulously. Once an aluminum part is blasted, its surface area is vastly increased and it becomes highly sensitive to oxidation and skin oils. We move the parts directly from the blast cabinet into the cleaning tanks of our anodizing line to ensure that no contaminants are trapped beneath the oxide layer. This integrated workflow is the secret to achieving those vibrant, consistent colors that remain flawless for the entire life of the product.
La norme de JUCHENG : pression contrôlée et cohérence
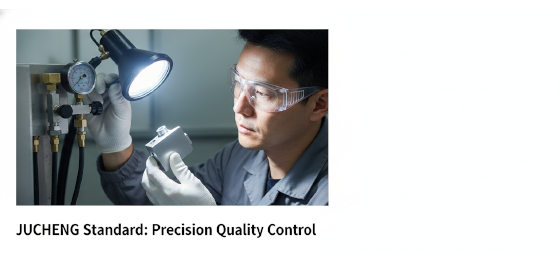
The greatest risk in the finishing room is human variability. If an operator holds the blast nozzle too close to the part, the texture will be rough. If they move too fast, the tool marks won't be fully blended. This results in "blotchy" parts that fail assembly inspections. Jucheng Precision eliminates this risk through standardized process controls. We utilize automated blasting cabinets for high-volume orders, where the nozzle distance, air pressure, and feed rate are digitally controlled and reproducible.
For our manual blasting stations, we utilize "Saturation Coupons" to verify the media's energy before starting a batch. We also implement a "Fresh-Media Guarantee." Over time, glass beads shatter into sharp dust, turning a burnishing process into a destructive etching process. We constantly cycle our media to ensure that the grit size remains within spec. When you receive a package from JUCHENG, you receive components that are visually identical, whether it is the first part of the batch or the thousandth. Our commitment to the finition par microbillage goes beyond simple cleaning; it is a dedicated manufacturing discipline designed to give your designs a world-class finish. Whether you are building a custom drone chassis or a high-end medical sensor, let Jucheng Precision armor your engineering with the perfect matte texture. Contact our engineering team today for a free technical consultation on your next project's final layer.

