


La validation technique échoue lorsque le prototype physique ment au banc d'essai. Les équipes de développement matériel débattent constamment entre moulage sous vide vs impression 3D lors de la transition d'un concept de l'espace CAO numérique à la réalité physique. Choisir la mauvaise méthode durant cette phase critique ne gaspille pas seulement le budget du département ; cela pollue les données de vos tests de chute, cycles thermiques et revues des parties prenantes. La fabrication additive a révolutionné la vérification immédiate des géométries complexes. La réplication en uréthane liquide a maintenu sa domination absolue dans la simulation fonctionnelle de lots multiples. Décider quelle voie technologique déployer dépend entièrement de la charge mécanique et des attentes esthétiques placées sur le composant final. Jucheng Precision exploite des installations de production étendues pour les deux disciplines, éliminant efficacement les biais de fournisseur de l'équation. Nous ingénierons la certitude dans votre cycle de développement produit. Cette analyse complète dépouille le battage marketing pour exposer les différences physiques, chimiques et économiques brutes entre la construction de pièces couche par couche et le coulage de polymères réticulés dans des cavités en silicone flexible.
Physique fondamentale : mécanique additive vs moulage formatif
Seuil de rentabilité financier : calcul du seuil de 10 unités
Réalité de surface : élimination des stries de couches pour la validation cosmétique
Science des matériaux : simulants thermodurcissables vs polymères imprimés
Dynamique des délais : temps jusqu'à la première pièce vs livraison par lot
Avantage JUCHENG : navigation impartiale dans le prototypage
Physique fondamentale : mécanique additive vs moulage formatif

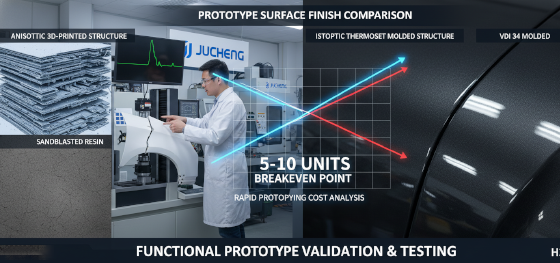
L'intégrité structurelle détermine si un prototype survit à la phase de test ou se brise sous la charge appliquée. Le dépôt de filament fondu (FDM) et la stéréolithographie (SLA) reposent fondamentalement sur l'empilement de sections transversales bidimensionnelles les unes sur les autres. Cette faiblesse inhérente de l'axe Z crée des pièces hautement anisotropes. La contrainte dirigée perpendiculairement à ces lignes de couches entraîne fréquemment une délamination catastrophique. Les ingénieurs tentant de valider des charnières vivantes ou des encliquetages agressifs avec des résines additives de base rencontrent constamment une rupture fragile prématurée. L'impression introduit des vides internes et des points d'adhérence faibles qui ne représentent pas la résistance isotrope d'un produit moulé réel.
La fabrication formative contourne entièrement cette vulnérabilité directionnelle. La réplication en polyuréthane utilise un modèle maître usiné CNC de haute précision pour créer une cavité en silicone RTV solide. Une résine bicomposant spécialisée est mélangée et coulée dans cette cavité sous une pression atmosphérique négative stricte. La réaction chimique exothermique subséquente génère une matrice thermodurcissable isotrope. Les liaisons covalentes se réticulent uniformément dans les trois dimensions, conférant au composant moulé une résistance à la traction et à la flexion équivalente quel que soit le vecteur de force. Vous ne tenez plus un empilement fragile de lignes de plastique fondu ; vous possédez une structure chimique monolithique qui imite avec précision la certitude mécanique du matériel de production final.
Seuil de rentabilité financier : calcul du seuil de 10 unités
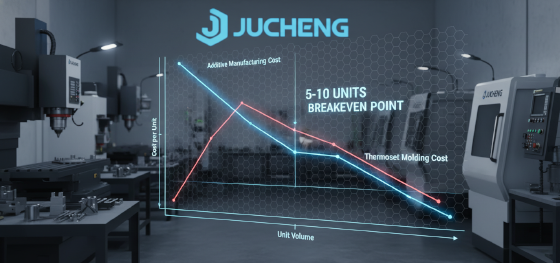
L'allocation du capital lors de cycles agressifs de R&D exige une efficacité mathématique impitoyable. La fabrication d'une seule unité favorise fortement les systèmes additifs. Envoyer un fichier numérique directement à une machine MJF ou SLA haut de gamme entraîne un coût de configuration physique quasi nul, ce qui en fait le champion financier incontesté de la "quantité un". Augmenter cette quantité modifie immédiatement la géométrie économique. Imprimer cinquante boîtiers complexes de moniteur médical consomme le même temps machine et le même coût de matière première par unité. Cela se traduit par une courbe de dépenses brutale et linéaire où le volume n'offre absolument aucun soulagement des coûts au service des achats.
L'outillage en silicone introduit un modèle financier d'amortissement très avantageux. La création du modèle maître initial et le coulage du moule nécessitent une capitalisation initiale de plusieurs centaines de dollars. Une fois que le moule a fini de polymériser, le coût de coulage de chaque unité en polyuréthane subséquente chute considérablement. Le point mort mathématique se matérialise généralement entre cinq et dix unités, en fonction fortement du volume de la pièce et de la complexité géométrique. Exiger trente ensembles d'un boîtier de scanner portable auprès d'une ferme d'impression externe est une véritable faute financière par rapport à l'efficacité amortie d'un outil en silicone multi-cavités. Les équipes matérielles intelligentes exploitent ce seuil pour obtenir des dizaines d'unités fonctionnelles haute fidélité pour le prix d'une poignée d'équivalents imprimés.
Réalité de surface : élimination des stries de couches pour la validation cosmétique
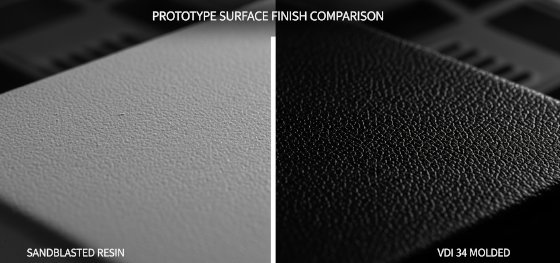
Le retour tactile dicte l'approbation des cadres et des investisseurs lors des phases bêta critiques du produit. Présenter un prototype additif fortement strié et avec des lignes de couches signale immédiatement une mentalité de "travail en cours" grossier. Le post-traitement des pièces imprimées pour obtenir une finition miroir prête pour la vente nécessite des procédures de ponçage manuel intensives qui détruisent inévitablement les tolérances dimensionnelles serrées. Les systèmes FDM luttent énormément pour obtenir quoi que ce soit ressemblant de loin à la réalité du moulage par injection. La SLA offre une douceur sous-jacente supérieure mais souffre fréquemment de cicatrices étendues de structures de support qui nécessitent une remédiation de surface agressive.
La réplication en polyuréthane capture la réalité cosmétique avec une fidélité microscopique et sans compromis. Parce que la matrice de silicone liquide s'écoule profondément dans chaque crevasse microscopique du modèle maître usiné CNC, l'outil résultant hérite de sa texture de surface exacte. Nous pouvons appliquer des grains agressifs d'électroérosion VDI, des finitions automobiles complexes Mold-Tech, ou des polis brillants optiquement clairs directement sur le maître. Chaque pièce ultérieure coulée à partir de cet outil émerge avec cette texture identique et impeccable, cuite en permanence dans son architecture de surface. Les guides de lumière internes automobiles, l'électronique grand public haut de gamme et les poignées de dispositifs chirurgicaux exigent ce niveau exact de perfection esthétique pour garantir la confiance des groupes de discussion.
Science des matériaux : simulants thermodurcissables vs polymères imprimés
Chemical mimicry dictates the validity of rigorous thermal and mechanical audits. Relying on standard photo-curable resins for functional drop-testing frequently leads to false negative data. Traditional SLA materials suffer from aggressive UV degradation, rendering them extremely brittle mere days after leaving the post-curing chamber. While industrial additive solutions like MJF utilize robust nylon powders, the resulting components remain inherently porous and restricted to a stark grey or black aesthetic, making them unsuitable for devices requiring IP68 water resistance or optical clarity. Hardware engineers attempting to validate a flexible TPE overmold or a transparent polycarbonate light guide find themselves severely bottlenecked by the chemical limitations of the extruder nozzle or the laser bed.
Polyurethane replication completely shattered this material barrier. Operating within our climate-controlled casting laboratory, technicians manipulate specialized thermoset systems from industry leaders like Hei-Cast and Axson to execute perfect "Molecular Mimicry." Instead of compromising on a generic "tough plastic," we pour engineered simulants that aggressively replicate the exact Shore hardness, flexural modulus, and UL94 flame-retardant ratings of your final injection-molded bill of materials. Need a crystal-clear medical manifold with 90% light transmission? We degas specialized clear urethanes under deep vacuum to eradicate light-refracting micro-bubbles. Require a rigid internal chassis bonded to a soft-touch ergonomic grip? We execute flawless two-shot overmolding directly inside the silicone tool, generating a monolithic chemical bond that printed adhesives simply cannot duplicate.
Dynamique des délais : temps jusqu'à la première pièce vs livraison par lot
Clock speed on the manufacturing floor operates under two entirely different metrics depending on the chosen technology. Pushing a highly complex digital geometry directly into a powder bed fusion system dominates the "time-to-first-part" race. If your engineering team requires a single physical manifestation of a CAD file within 48 hours to verify a spatial interference issue, bypassing all tooling requirements via additive methods is the absolute correct strategic maneuver. However, attempting to scale that immediate gratification into a beta-testing run of forty units exposes the inherent sluggishness of sequential layer-building.
Tooling introduces a front-loaded delay that pays massive dividends during batch execution. Machining the flawless master pattern on a 5-axis Haas CNC and properly degassing the RTV silicone requires a mandatory gestation period of three to five days. Executives often view this initial delay as a negative metric until the mold becomes active. Once the silicone cavity cures, the math violently reverses. A single tool can yield four to five production-grade polyurethane enclosures every single day. By day eight, the casting process overtakes the print farm, delivering dozens of cosmetically perfect, structurally isotropic units while the additive machines are still struggling through their lengthy, high-risk vertical builds.
Avantage JUCHENG : navigation impartiale dans le prototypage
Hardware innovators require agnostic manufacturing intelligence rather than heavy-handed vendor bias. Many rapid prototyping bureaus aggressively push either printing or casting simply because their facility only houses one type of equipment. This severely compromises the integrity of your engineering validation. Jucheng Precision entirely eliminates this conflict of interest by operating a massive, fully integrated production campus. We deploy an arsenal of over 150 elite CNC machining centers, a comprehensive suite of industrial additive technologies covering 20 distinct material profiles, and dedicated low-pressure casting cleanrooms stocked with 11 distinct performance urethanes.
Consulting with our veteran manufacturing engineers guarantees that your project geometry dictates the process, never the other way around. We actively intercept your STEP files to perform a rigorous, complimentary DFM audit. If your requirement is a solitary, ultra-complex nylon internal bracket, we immediately route it to our MJF bay. When your clinical trial demands fifty biocompatible, water-tight housings possessing injection-molded aesthetics, we initiate the silicone tooling protocol. This strategic versatility forms the core of our "Bridge to Production" methodology. We protect your R&D budget, ensure your physical test data is undeniably accurate, and seamlessly transition your successful prototype into low-volume mass production without skipping a single heartbeat.

